
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०८-२४ मूल:साइट


मेटल स्टैम्पिंग सुविधाओं को फर्श स्थान के उपयोग को अधिकतम करने, ऑपरेटर सुरक्षा में सुधार करने और अपने भौतिक पदचिह्नों का विस्तार किए बिना उच्च-तन्यता वाली सामग्रियों को संभालने के लिए तीव्र दबाव का सामना करना पड़ता है। पारंपरिक कॉइल हैंडलिंग प्रक्रियाएं अक्सर इन परिचालन लक्ष्यों को बाधित करती हैं। पारंपरिक सेटअप फैलाव, अलग-अलग इकाइयों पर निर्भर करते हैं जो गहरे लूपिंग गड्ढों, कई नियंत्रकों में जटिल सिंक्रनाइज़ेशन और व्यापक सामग्री हैंडलिंग समय की मांग करते हैं। इन यांत्रिक डिस्कनेक्टों से गंभीर अक्षमताएं, स्क्रैप दर में वृद्धि और मैन्युअल थ्रेडिंग के दौरान सुरक्षा जोखिम बढ़ जाते हैं।
इन बाधाओं को हल करने के लिए, प्लांट आर्किटेक्चर अत्यधिक एकीकृत समाधानों की ओर बढ़ रहे हैं। 3 -इन-1 डेकोइलर स्ट्रेटनर फीडर स्टैम्पिंग लाइनें कच्चे कॉइल को संसाधित करने के तरीके में एक मूलभूत परिवर्तन का प्रतिनिधित्व करता है। एकल समन्वित चेसिस में अनकॉइलिंग, लेवलिंग और फीडिंग को समेकित करके, सुविधाएं सटीकता को कसते हुए मूल्यवान वर्ग फुटेज को पुनः प्राप्त कर सकती हैं। हम मूल्यांकन करेंगे कि यह एकीकृत वास्तुकला पारंपरिक अलग कॉइल लाइन उपकरण के मुकाबले सीधे कैसे तुलना करती है, जो आपकी अगली सुविधा अपग्रेड को निर्देशित करने के लिए एक कठोर तकनीकी ब्रेकडाउन प्रदान करती है।
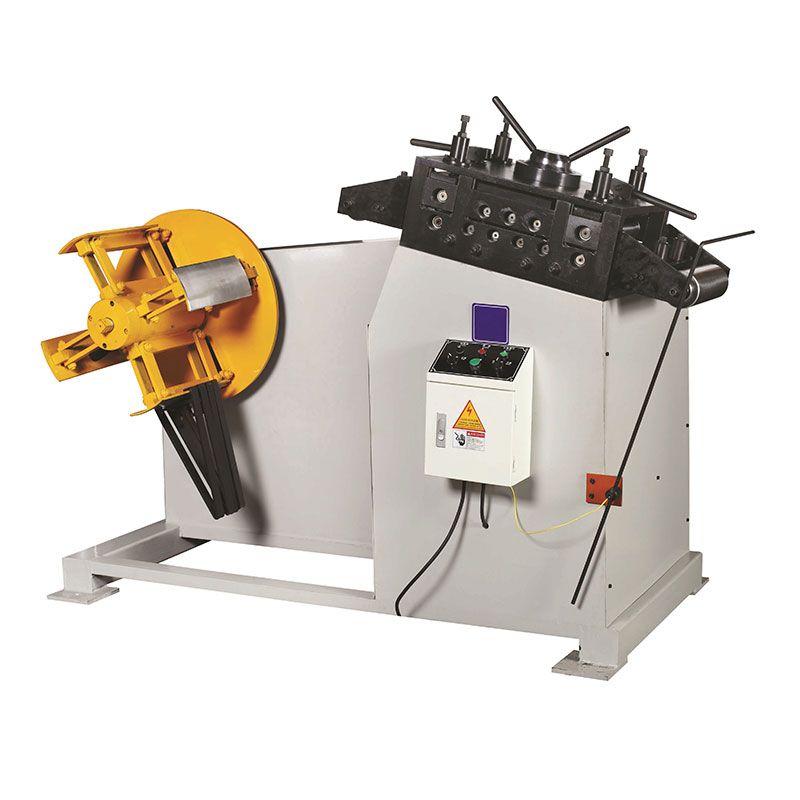
फुटप्रिंट में कमी: 3-इन-1 सिस्टम लाइन की लंबाई को कम से कम 4.5 मीटर तक संघनित कर सकता है, जिससे अलग-अलग इकाइयों के लिए आवश्यक महंगे लूपिंग गड्ढों की आवश्यकता समाप्त हो जाती है।
परिशुद्धता और सिंक्रनाइज़ेशन: 3-इन-1 सिस्टम में एकीकृत सर्वो नियंत्रण स्टैंडअलोन डिकॉयलर, स्ट्रेटनर और फीडर के बीच संचार अंतराल को खत्म करता है, जिससे उच्च गति स्टैम्पिंग में उच्च सटीकता सुनिश्चित होती है।
परिचालन जोखिम: एकीकृत प्रणालियाँ "विफलता का एकल बिंदु" गतिशील प्रस्तुत करती हैं; यदि एक घटक को रखरखाव की आवश्यकता होती है, तो पूरी फ़ीड लाइन रुक जाती है, जिससे मॉड्यूलर सेटअप की तुलना में सख्त निवारक रखरखाव प्रोटोकॉल की आवश्यकता होती है।
विषयसूची
आधुनिक स्टैम्पिंग संचालन के लिए प्रदर्शन मेट्रिक्स का कड़ाई से पालन करने की आवश्यकता होती है। प्लांट प्रबंधक निवेश पर फ़्लोर स्पेस रिटर्न, बदलाव की गति, सामग्री समतलन सटीकता और ऑपरेटर सुरक्षा के आधार पर कॉइल लाइनों का मूल्यांकन करते हैं। जैसे-जैसे उत्पादन की माँग बढ़ती है, दुकान के फर्श पर पुराने उपकरणों की सीमाएँ अत्यधिक दिखाई देने लगती हैं। पारंपरिक कुंडल संचालन खंडित दृष्टिकोण पर निर्भर करता है। एक अनकॉइलर सामग्री को पकड़ता और खोलता है। एक अलग स्ट्रेटनर कॉइल सेट को हटा देता है। अंत में, एक स्टैंडअलोन सर्वो फीडर सामग्री को प्रेस में धकेलता है। यह खंडित वास्तुकला महत्वपूर्ण परिचालन अवरोध पैदा करती है।
स्टैंडअलोन अनकॉइलर, लेवलर और सर्वो फीडर के बीच यांत्रिक डिस्कनेक्ट सुविधाओं को लूपिंग पिट बनाने के लिए मजबूर करता है। ये गड्ढे फीडर को सीधे अनकॉइलर के ब्रेक के खिलाफ खींचने से रोकने के लिए आवश्यक सामग्री की कमी को समायोजित करते हैं। इन गड्ढों को खोदने और मजबूत करने में भारी सिविल इंजीनियरिंग खर्च आता है। इसके अलावा, खुले कॉइल लूप गंभीर सुरक्षा खतरे पेश करते हैं। ऑपरेटरों को कई स्वतंत्र स्टेशनों के माध्यम से भारी, तेज धार वाले स्टील को मैन्युअल रूप से पिरोना होगा। यह मैन्युअल हस्तक्षेप परिवर्तन के समय को बढ़ाता है और श्रमिकों को चुटकी काटने और चोट लगने के जोखिमों को उजागर करता है।
आधुनिक स्टैम्पिंग के लिए आधारभूत आवश्यकताओं को समझने के लिए, हम कई परिचालन मोर्चों पर सफलता मानदंडों का मूल्यांकन करते हैं:
परिवर्तन वेग: एक ख़राब कॉइल को हटाने, एक नया लोड करने, सामग्री को पिरोने और पहला अच्छा भाग प्राप्त करने के लिए आवश्यक समय।
सामग्री की सपाटता: कॉइल सेट और क्रॉसबो को हटाने की क्षमता, यह सुनिश्चित करना कि सामग्री जाम हुए बिना प्रगतिशील डाई के माध्यम से सुचारू रूप से फ़ीड करती है।
फ़ीड सटीकता: स्ट्रोक के बाद स्ट्रोक की सटीक प्रगति लंबाई बनाए रखना, पायलट पिन टूटने और मरने की दुर्घटनाओं को रोकना।
फ़्लोर स्पेस यूटिलाइज़ेशन: राजस्व उत्पन्न करने वाले प्रेस उपकरण और गैर-राजस्व उत्पन्न करने वाली सहायता मशीनरी का अनुपात।
एकीकृत आर्किटेक्चर मूल रूप से इस वर्कफ़्लो को नया स्वरूप देता है। यह अनकॉइलिंग, लेवलिंग और सर्वो फीडिंग को एक एकल, समन्वित चेसिस में विलीन कर देता है। यह डिज़ाइन मध्यवर्ती सामग्री लूप को पूरी तरह से समाप्त कर देता है। आपको एक सच्चे एकीकृत सिस्टम को इंटरमीडिएट 2-इन-1 सेटअप से अलग करना होगा। 2-इन-1 प्रणाली डिकॉयलर और स्ट्रेटनर को जोड़ती है लेकिन फिर भी सामग्री लूप की आवश्यकता को बनाए रखते हुए उन्हें एक अलग फीडर के साथ जोड़ती है। पूरी तरह से एकीकृत दृष्टिकोण इस आवश्यकता को दूर करता है, लाइन को मल्टी-पीएलसी सेटअप से केंद्रीकृत नियंत्रण इंटरफ़ेस में परिवर्तित करता है। एक मानव-मशीन इंटरफ़ेस संपूर्ण सामग्री प्रवाह का प्रबंधन करता है, संचार अंतराल को कम करता है और ऑपरेटर इनपुट को सरल बनाता है।
जगह की कमी लगभग हर आधुनिक विनिर्माण सुविधा में उपकरण चयन को निर्धारित करती है। एक मानक अलग कॉइल लाइन के लिए बड़े पैमाने पर रैखिक पदचिह्न की आवश्यकता होती है। जब आप अनकॉइलर, स्ट्रेटनर, आवश्यक लूपिंग पिट और फीडर को ध्यान में रखते हैं, तो कुल लाइन की लंबाई आसानी से 10 से 15 मीटर के बीच फैल जाती है। यह विशाल सेटअप प्रीमियम शॉप फ्लोर स्थान की खपत करता है जिसमें अन्यथा सक्रिय उत्पादन उपकरण रखे जा सकते हैं।
इसके विपरीत, एक कॉम्पैक्ट एकीकृत प्रणाली इस पदचिह्न को काफी हद तक संघनित करती है। लूपिंग पिट को खत्म करने और अनकॉइलर के समान चेसिस पर लेवलिंग और फीडिंग तंत्र को स्थापित करने से, पूरी लाइन की लंबाई लगभग 4.5 से 5 मीटर तक सिकुड़ जाती है। यह पदचिह्न कटौती अत्यधिक परिचालन लचीलापन प्रदान करती है। सुविधाएं द्वितीयक संचालन स्थापित करने, स्वचालित पैकेजिंग स्टेशन जोड़ने, या मौजूदा भवन लिफाफे के भीतर पूरी तरह से नई प्रेस लाइनों को एकीकृत करने के लिए फर्श की जगह को पुनः प्राप्त कर सकती हैं।
विशेषता | अलग कुंडल लाइन उपकरण | एकीकृत 3-इन-1 प्रणाली |
|---|---|---|
रैखिक पदचिह्न | 10 से 15 मीटर | 4.5 से 5 मीटर |
लूपिंग पिट की आवश्यकता | सामग्री की कमी के लिए अनिवार्य | पूर्णतः समाप्त कर दिया गया |
नियंत्रण वास्तुकला | एकाधिक पीएलसी, अलग एचएमआई | एकल केंद्रीकृत पीएलसी और एचएमआई |
सामग्री सूत्रण | स्टेशनों पर मैनुअल थ्रेडिंग | स्वचालित हैंड्स-फ़्री थ्रेडिंग |
तुल्यकालन | विलंबता और बेमेल होने की संभावना | बंद-लूप सर्वो तुल्यकालन |
धातु मुद्रांकन में परिशुद्धता सटीक फ़ीड लंबाई और लगातार लेवलिंग पर निर्भर करती है। अलग-अलग इकाइयाँ सिंक्रनाइज़ेशन के साथ संघर्ष करती हैं। एक स्टैंडअलोन डिकॉयलर की गति को एक स्टैंडअलोन स्ट्रेटनर और फीडर से मिलाने से विलंबता आती है। प्रत्येक मशीन अपने स्वयं के ड्राइव सिस्टम और नियंत्रक पर निर्भर करती है। जब प्रेस सामग्री की मांग करता है, तो फीडर खींचता है, स्ट्रेटनर प्रतिक्रिया करता है, और अनकॉइलर अपने ब्रेक को समायोजित करता है। यह श्रृंखला प्रतिक्रिया सूक्ष्म विलंब पैदा करती है। हज़ारों स्ट्रोक से अधिक, ये अंशांकन चुनौतियाँ असंगत फ़ीड लंबाई का कारण बनती हैं, जिससे डाई क्रैश या सहनशीलता से बाहर हो जाते हैं।
एकीकृत सिस्टम बंद-लूप सर्वो सिंक्रनाइज़ेशन के माध्यम से इसे हल करते हैं। एक एकल केंद्रीकृत नियंत्रक अनकॉइलर मैंड्रेल, स्ट्रेटनर रोल और पिंच रोलर्स को नियंत्रित करता है। जब प्रेस फ़ीड आवश्यकता का संकेत देता है, तो सभी घटक एक साथ प्रतिक्रिया करते हैं। स्ट्रेटनर सर्वो फीडर द्वारा मांग की गई सटीक दर पर सामग्री फ़ीड करता है। यह एकीकृत नियंत्रण सटीक फ़ीड लंबाई और लगातार लेवलिंग दबाव सुनिश्चित करता है। प्रगतिशील डाई स्टैम्पिंग के लिए, जहां सहनशीलता को एक मिलीमीटर के सौवें हिस्से में मापा जाता है, यह सिंक्रनाइज़ेशन सामग्री की फिसलन को रोकता है और भाग सटीकता की गारंटी देता है।
उपकरण को गति या सुरक्षा से समझौता किए बिना विविध सामग्री विशिष्टताओं को संभालना चाहिए। अत्यधिक मोटाई भिन्नताओं के बीच संक्रमण करते समय अलग-अलग इकाइयाँ अक्सर संघर्ष करती हैं। 0.8 मिमी एल्यूमीनियम कॉइल को थ्रेड करने के लिए 9.0 मिमी उच्च शक्ति वाले स्टील कॉइल की तुलना में पूरी तरह से अलग तनाव सेटिंग्स की आवश्यकता होती है। इन बदलावों के लिए तीन अलग-अलग मशीनों को मैन्युअल रूप से समायोजित करने में घंटों का उत्पादन समय लगता है।
एक उन्नत 3-इन-1 डिकॉयलर स्ट्रेटनर फीडर विस्तृत सामग्री मोटाई रेंज में उत्कृष्टता प्राप्त करता है। ये सिस्टम 0.8 मिमी से 9.0 मिमी तक की सामग्री को आसानी से संसाधित करते हैं। इन्हें विशेष रूप से उन्नत हाई-स्ट्रेंथ स्टील्स (एएचएसएस) को संभालने के लिए इंजीनियर किया गया है। एएचएसएस में भारी उपज शक्ति और गंभीर कुंडल सेट है। अलग-अलग स्ट्रेटनर में अक्सर इन सामग्रियों को बिना फिसले समतल करने की कठोरता का अभाव होता है। इंटीग्रेटेड स्ट्रेटनर-फीडर कठोर वर्क रोल पर लगातार, समकालिक दबाव लागू करते हैं, जिससे सामग्री को उसके उपज बिंदु से आगे बढ़ने के लिए मजबूर किया जाता है ताकि सतह पर कोई गड़बड़ी न हो।
उद्योग-विशिष्ट उपयोग के मामले इन क्षमता सीमाओं को उजागर करते हैं। ऑटोमोटिव विनिर्माण में तेजी से एकीकृत प्रणालियों की आवश्यकता बढ़ रही है। ऑटोमोटिव संरचनात्मक घटकों को उच्च गति पर मुद्रित मोटी, उच्च तन्यता वाली सामग्री की आवश्यकता होती है। अलग-अलग लाइनें आवश्यक तनाव और सटीकता को बनाए नहीं रख सकतीं। इसके अतिरिक्त, एकीकृत सिस्टम वैकल्पिक उन्नयन को आसानी से समायोजित करते हैं। स्वचालित कतरनी मशीनों को सीधे चेसिस पर लगाया जा सकता है, जिससे ऑपरेटर भारी कॉइल के अग्रणी और अनुगामी किनारों को स्वचालित रूप से क्रॉप कर सकते हैं, जिससे उत्पादन चक्र और अधिक सुव्यवस्थित हो जाता है।
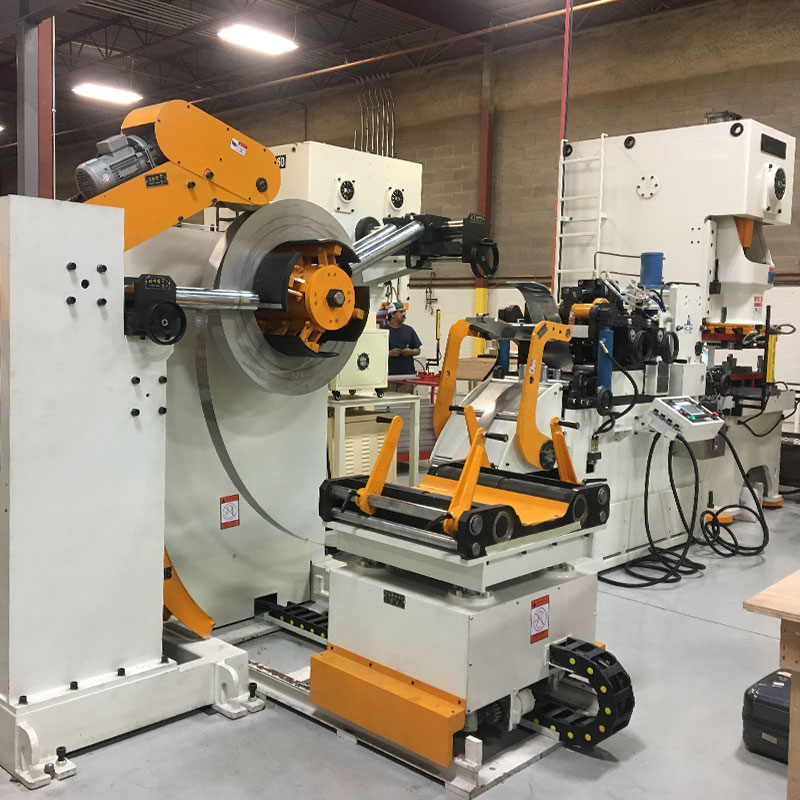
प्रीमियम इंटीग्रेटेड कॉइल हैंडलिंग सिस्टम की खरीद के लिए मानक मॉड्यूलर इकाइयों को खरीदने की तुलना में अधिक अग्रिम निवेश की आवश्यकता होती है। उन्नत सर्वो मोटर्स, केंद्रीकृत पीएलसी आर्किटेक्चर और हेवी-ड्यूटी एकीकृत चेसिस प्रारंभिक खरीद को आगे बढ़ाते हैं। हालाँकि, केवल प्रारंभिक खरीद पर उपकरण का मूल्यांकन मशीन के जीवनचक्र में उत्पन्न बड़े पैमाने पर परिचालन बचत को नजरअंदाज करता है।
एकीकृत प्रणालियाँ ऊर्जा की खपत को काफी कम कर देती हैं। एक पारंपरिक सेटअप स्वतंत्र रूप से चलने वाली तीन अलग-अलग मोटरों पर निर्भर करता है, जो अक्सर तनाव बेमेल के कारण एक-दूसरे के खिलाफ लड़ते हैं। एक एकीकृत इकाई एक केंद्रीकृत ड्राइव सिस्टम का उपयोग करती है, जो पावर ड्रॉ को अनुकूलित करती है और समग्र विद्युत भार को कम करती है। इसके अलावा, सिंक्रोनाइज़्ड फीडिंग से स्क्रैप दरें कम हो जाती हैं। सटीक सामग्री प्लेसमेंट गलत फ़ीड को रोकता है, जिससे भारी मात्रा में बर्बाद कच्चे माल की बचत होती है। श्रम के घंटे भी कम हो गए हैं। स्वचालित थ्रेडिंग और केंद्रीकृत नियंत्रण कॉइल परिवर्तन के समय को पैंतालीस मिनट से घटाकर दस मिनट से कम कर देते हैं, जिससे सीधे प्रेस अपटाइम बढ़ जाता है।
दीर्घकालिक रखरखाव ओवरहेड एकीकरण का भारी समर्थन करता है। एक एकीकृत चेसिस और एकल विद्युत कैबिनेट की सर्विसिंग के लिए तीन अलग-अलग यांत्रिक और विद्युत प्रणालियों को बनाए रखने की तुलना में काफी कम श्रम घंटों की आवश्यकता होती है। भागों की सूची सिकुड़ जाती है, और समस्या निवारण अत्यधिक स्थानीयकृत हो जाता है।
अलग-अलग इकाइयाँ पर्याप्त छुपे हुए स्थापना व्यय वहन करती हैं। लूपिंग गड्ढे की खुदाई के लिए कंक्रीट काटने, मिट्टी हटाने, संरचनात्मक सुदृढीकरण और विशेष सुरक्षा झंझरी की आवश्यकता होती है। यह सिविल इंजीनियरिंग कार्य संयंत्र संचालन को बाधित करता है और बड़े पैमाने पर बुनियादी ढांचे को जोड़ता है। इसके अतिरिक्त, तीन अलग-अलग विद्युत अलमारियाँ लगाने और विभिन्न मशीन ब्रांडों के बीच संचार प्रोटोकॉल स्थापित करने से कमीशनिंग डाउनटाइम बढ़ जाता है।
एकीकृत कॉम्पैक्ट फ़ीड लाइनें एक प्लग-एंड-प्ले परिनियोजन मॉडल प्रदान करती हैं। उन्हें न्यूनतम नींव कार्य की आवश्यकता होती है। क्योंकि सिस्टम को लूपिंग पिट की आवश्यकता नहीं होती है, रिगर्स मशीन को सीधे मानक प्रबलित कंक्रीट फर्श पर रख सकते हैं। केंद्रीकृत विद्युत प्रणाली को केवल एक प्राथमिक पावर ड्रॉप और प्रेस के लिए एक एकल संचार लिंक की आवश्यकता होती है। यह सुव्यवस्थित इंस्टॉलेशन प्रक्रिया मॉड्यूलर सेटअप के लिए आवश्यक समय के एक अंश में सुविधाओं को डिलीवरी से पूर्ण उत्पादन तक ले जाने की अनुमति देती है।
उपकरणों को समेकित करने से विशिष्ट परिचालन जोखिम उत्पन्न होते हैं। एकीकरण का प्राथमिक दोष विफलता के एकल बिंदु का निर्माण है। यदि किसी एकीकृत इकाई में स्ट्रेटनर तंत्र में भयावह असर विफलता होती है, तो पूरी फ़ीड लाइन बंद हो जाती है। विशिष्ट घटक की मरम्मत होने तक उत्पादन पूरी तरह रुक जाता है।
अलग-अलग इकाइयाँ सैद्धांतिक मॉड्यूलर लाभ प्रदान करती हैं। यदि एक स्टैंडअलोन सर्वो फीडर विफल हो जाता है, तो रखरखाव टीमें इसे खोल सकती हैं, इसे लाइन से हटा सकती हैं, और एक अतिरिक्त फीडर में स्वैप कर सकती हैं, जबकि डिकॉयलर और स्ट्रेटनर चालू रहते हैं। यह मॉड्यूलरिटी व्यापक अतिरिक्त उपकरण सूची वाली सुविधाओं के लिए एक सुरक्षा जाल प्रदान करती है। हालाँकि, यह लाभ आधुनिक दुबले विनिर्माण वातावरण में शायद ही कभी मिलता है, जहाँ अतिरिक्त भारी मशीनरी को स्टैंडबाय पर रखना अत्यधिक अक्षम है।
कुछ विनिर्माण वातावरण अभी भी अलग-अलग इकाइयों से लाभान्वित होते हैं। अत्यधिक कस्टम, परिवर्तनीय उत्पादन लाइनों को कभी-कभी अनकॉइलिंग और फीडिंग के बीच अत्यधिक दूरी की आवश्यकता होती है। उदाहरण के लिए, सेकेंडरी वाशिंग स्टेशन, विशेष निरीक्षण लूप या जटिल प्री-पंचिंग ऑपरेशन को एकीकृत करने वाली लाइनों को डिकौपल्ड सेटअप द्वारा प्रदान की गई भौतिक जगह की आवश्यकता हो सकती है।
एकीकृत प्रणालियाँ डिज़ाइन द्वारा कठोर होती हैं। यदि उत्पादन आवश्यकताओं में भारी परिवर्तन होता है तो आप आसानी से स्ट्रेटनर को फीडर से अलग नहीं कर सकते। यदि किसी सुविधा को अचानक अनकॉइलर और प्रेस के बीच 10-मीटर रासायनिक स्नान डालने की आवश्यकता होती है, तो एकीकृत चेसिस गंभीर, कस्टम संशोधनों के बिना इसे समायोजित नहीं कर सकता है। कठोर, एकीकृत वास्तुकला के लिए प्रतिबद्ध होने से पहले प्लांट इंजीनियरों को भविष्य की उत्पादन विधियों का सावधानीपूर्वक पूर्वानुमान लगाना चाहिए।
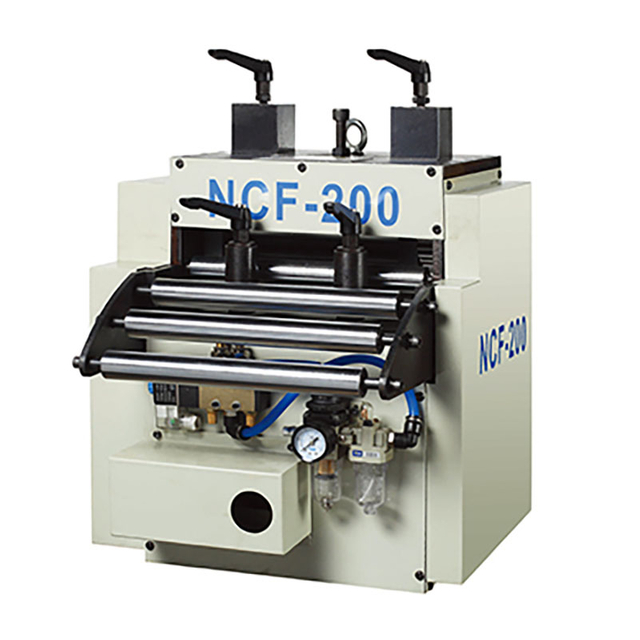
मैन्युअल, खंडित नियंत्रणों से उन्नत, एकीकृत मानव-मशीन इंटरफ़ेस में परिवर्तन एक महत्वपूर्ण सीखने की अवस्था प्रस्तुत करता है। स्लैक लूप को मैन्युअल रूप से जॉगिंग करने और सामग्री को भौतिक रूप से थ्रेड करने के आदी अनुभवी ऑपरेटर अक्सर स्वचालित सिस्टम का विरोध करते हैं। उन्हें बंद-लूप सिंक्रोनाइज़ेशन पर भरोसा करने में कठिनाई हो सकती है, जिससे अनुचित पैरामीटर इनपुट या अनावश्यक मैन्युअल ओवरराइड हो सकते हैं।
इस गोद लेने की बाधा को कम करने के लिए संरचित विक्रेता प्रशिक्षण की आवश्यकता है। प्रारंभिक तैनाती के दौरान केवल आंतरिक ज्ञान हस्तांतरण पर निर्भर न रहें। उपकरण निर्माता के नेतृत्व में व्यापक, व्यावहारिक प्रशिक्षण सत्र का आदेश दें। स्वचालित थ्रेडिंग और पैरामीटर चयन के लिए विशेष रूप से मानकीकृत संचालन प्रक्रियाएं विकसित करें। विभिन्न सामग्री मोटाई के लिए त्वरित-संदर्भ गाइड बनाएं, यह सुनिश्चित करते हुए कि ऑपरेटर यह समझें कि केंद्रीकृत पीएलसी तनाव समायोजन पर कैसे प्रतिक्रिया करता है।
एकल-बिंदु-विफलता जोखिम को बेअसर करने के लिए, सुविधाओं को कठोर, शेड्यूल-आधारित रखरखाव प्रोटोकॉल लागू करना होगा। एकीकृत मशीनरी का संचालन करते समय रन-टू-फ़ेलर रणनीतियाँ उत्पादन शेड्यूल को नष्ट कर देंगी। रखरखाव टीमों को सक्रिय निगरानी और सेवा अंतरालों का कड़ाई से पालन करना चाहिए।
विशिष्ट रखरखाव केंद्र बिंदु नियमित ध्यान देने की मांग करते हैं। स्ट्रेटनर रोल में बैकलैश को रोकने के लिए गियर स्नेहन सुसंगत रहना चाहिए। यह सुनिश्चित करने के लिए कि फ़ीड की लंबाई सटीकता में कमी न हो, सर्वो मोटर अंशांकन को त्रैमासिक सत्यापित किया जाना चाहिए। स्ट्रेटनर रोल की सफाई महत्वपूर्ण है; एकीकृत रोल पर कोई भी मलबा सीधे सामग्री पर अंकित हो जाएगा, जिससे तत्काल गुणवत्ता अस्वीकार हो जाएगी। मुख्य ड्राइव बीयरिंगों पर कंपन विश्लेषण लागू करने से अनियोजित डाउनटाइम के कारण हफ्तों पहले विफलताओं की भविष्यवाणी की जा सकती है।
एक एकीकृत लाइन के लिए मानक निवारक रखरखाव कार्यक्रम में शामिल हैं:
दैनिक: मलबे के लिए स्ट्रेटनर रोल का निरीक्षण करें, वायवीय दबाव के स्तर को सत्यापित करें, और सुरक्षा इंटरलॉक की जांच करें।
साप्ताहिक: ड्राइव गियर को लुब्रिकेट करें, मैंड्रेल विस्तार तंत्र का निरीक्षण करें और एचएमआई टचस्क्रीन को साफ करें।
मासिक: सर्वो मोटर बेल्ट तनाव को सत्यापित करें, विद्युत कैबिनेट शीतलन प्रशंसकों का निरीक्षण करें, और हाइड्रोलिक द्रव स्तर की जांच करें।
त्रैमासिक: संपूर्ण फ़ीड लंबाई अंशांकन परीक्षण करें और प्राथमिक बीयरिंगों पर कंपन विश्लेषण करें।
एकीकृत कॉइल हैंडलिंग आर्किटेक्चर आधुनिक मुद्रांकन सुविधाओं के लिए एक निश्चित लाभ प्रदान करता है। लूपिंग गड्ढों को खत्म करके, नियंत्रण प्रणालियों को केंद्रीकृत करके और सामग्री थ्रेडिंग को स्वचालित करके, ये सिस्टम परिचालन दक्षता में काफी सुधार करते हैं। जबकि अलग-अलग इकाइयाँ अत्यधिक विशिष्ट लेआउट या प्रक्रियाओं के बीच अत्यधिक दूरी की आवश्यकता वाले संचालन के लिए व्यवहार्य रहती हैं, एकीकृत दृष्टिकोण अंतरिक्ष उपयोग, उच्च गति परिशुद्धता और दीर्घकालिक परिचालन बचत को प्राथमिकता देने वाले वातावरण में हावी है।
उपकरणों को शॉर्टलिस्ट करते समय, सुविधा की कमी और सामग्री की मांग के आधार पर अपना निर्णय लें। यदि आपके प्लांट का फर्श भीड़भाड़ वाला है, या यदि आप मोटी, उच्च-तन्यता वाली ऑटोमोटिव सामग्री संसाधित करते हैं, तो एकीकरण तार्किक मार्ग है। यदि आप कस्टम माध्यमिक प्रक्रियाओं के माध्यम से पतली, अत्यधिक लचीली सामग्री चलाते हैं, तो मॉड्यूलर इकाइयां अभी भी आपकी आवश्यकताओं को पूरा कर सकती हैं।
अधिक कुशल और स्वचालित कॉइल हैंडलिंग समाधानों के साथ अपनी स्टैम्पिंग लाइनों को अपग्रेड करने के इच्छुक निर्माताओं के लिए, किंगलान धातु बनाने और प्रेस स्वचालन उपकरण में उद्योग का अनुभव लाता है, जो आधुनिक विनिर्माण वातावरण में उत्पादन आवश्यकताओं की एक श्रृंखला का समर्थन करता है। उत्पादकता, सटीकता और विश्वसनीय सामग्री प्रबंधन के आसपास डिज़ाइन किए गए समाधानों के साथ, किंगलान निर्माताओं को अधिक सुव्यवस्थित स्टैम्पिंग और कॉइल प्रसंस्करण वर्कफ़्लो बनाने में मदद करता है।
अपनी कॉइल हैंडलिंग क्षमताओं को अपग्रेड करने के लिए आगे बढ़ने के लिए, निम्नलिखित चरणों का पालन करें:
वर्तमान में मौजूदा लूपिंग गड्ढों और अलग-अलग मशीनरी द्वारा उपभोग किए गए सटीक वर्ग फुटेज को मापने के लिए फर्श स्पेस ऑडिट का संचालन करें।
पिछली तिमाही में मैनुअल कॉइल थ्रेडिंग और विस्तारित चेंजओवर के कारण बर्बाद हुए श्रम घंटों की गणना करें।
अपनी विशिष्ट सामग्री मोटाई और प्रेस गति आवश्यकताओं के आधार पर किसी उपकरण निर्माता से विस्तृत दक्षता तुलना मॉडल का अनुरोध करें।
एकीकृत मशीनरी के लिए सख्त, शेड्यूल-आधारित निवारक रखरखाव प्रोटोकॉल लागू करने के लिए अपने रखरखाव विभाग की क्षमता का मूल्यांकन करें।
ए: अनिवार्य लूपिंग पिट सहित एक पारंपरिक अलग कॉइल लाइन के लिए आमतौर पर 10 से 15 मीटर रैखिक फर्श स्थान की आवश्यकता होती है। एक एकीकृत प्रणाली सभी घटकों को एक ही चेसिस पर समेकित करती है, जिससे कुल पदचिह्न लगभग 4.5 से 5 मीटर तक कम हो जाता है, जिससे मूल्यवान दुकान के फर्श क्षेत्र की भारी मात्रा में बचत होती है।
उत्तर: नहीं। एकीकृत प्रणालियाँ लूपिंग पिट की आवश्यकता को पूरी तरह से समाप्त कर देती हैं। क्लोज्ड-लूप सर्वो सिंक्रोनाइज़ेशन अनकॉइलिंग गति के साथ फीडिंग गति से पूरी तरह मेल खाता है, जिससे सामग्री की कमी की आवश्यकता दूर हो जाती है और महंगी सिविल इंजीनियरिंग और उत्खनन कार्य से सुविधाओं की बचत होती है।
ए: 2-इन-1 कॉम्बो केवल डिकॉयलर और स्ट्रेटनर को एकीकृत करता है, जिसके लिए प्रेस पर लगे एक अलग सर्वो फीडर और एक मध्यवर्ती सामग्री लूप की आवश्यकता होती है। एक पूरी तरह से एकीकृत प्रणाली सभी तीन कार्यों को एक एकीकृत मशीन में जोड़ती है, जिससे सभी भौतिक लूप समाप्त हो जाते हैं।
उत्तर: हाँ. उन्नत एकीकृत प्रणालियाँ विशेष रूप से उन्नत उच्च-शक्ति स्टील्स सहित भारी-भरकम सामग्रियों को संसाधित करने के लिए इंजीनियर की जाती हैं। वे 0.8 मिमी से 9.0 मिमी तक की मोटाई को प्रभावी ढंग से संभाल सकते हैं, सामग्री फिसलन के बिना गंभीर कॉइल सेट को हटाने के लिए अत्यधिक, सिंक्रनाइज़ दबाव लागू कर सकते हैं।
ए: ऑटोमोटिव विनिर्माण त्रुटि के लिए शून्य मार्जिन के साथ मोटे, उच्च-तन्य संरचनात्मक घटकों की उच्च गति प्रसंस्करण की मांग करता है। एकीकृत प्रणालियां प्रेस अपटाइम को अधिकतम करते हुए सख्त ऑटोमोटिव सहनशीलता को पूरा करने के लिए आवश्यक अत्यधिक कठोरता, सटीक सर्वो सिंक्रनाइज़ेशन और स्वचालित थ्रेडिंग प्रदान करती हैं।
उ: क्योंकि सिस्टम एक एकीकृत चेसिस पर बनाया गया है, एक घटक में विफलता पूरी फ़ीड लाइन को रोक देती है। विफलता के इस एकल बिंदु के लिए विनाशकारी, अनियोजित उत्पादन डाउनटाइम से बचने के लिए सख्त, शेड्यूल-आधारित निवारक रखरखाव लागू करने की सुविधाओं की आवश्यकता होती है।
उत्तर: हाँ. क्लोज्ड-लूप सर्वो सिंक्रोनाइज़ेशन का उपयोग करके, सिस्टम अनकॉइलर, स्ट्रेटनर और फीडर के बीच सूक्ष्म-विलंब को समाप्त करता है। यह उच्च गति पर सटीक फ़ीड लंबाई सुनिश्चित करता है, मिसफ़ीड को रोकता है और प्रेस को इष्टतम चक्र दरों पर लगातार चलने की अनुमति देता है।


