
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०९-२१ मूल:साइट


पावर प्रेस का चयन आपकी सुविधा के पदचिह्न, उत्पादन की गति और डाई लाइफ को निर्धारित करता है। प्लांट प्रबंधकों और विनिर्माण इंजीनियरों को दुकान के फर्श पर निरंतर संतुलन कार्य का सामना करना पड़ता है। आपको उच्च परिशुद्धता मुद्रांकन के लिए आवश्यक संरचनात्मक कठोरता के मुकाबले त्वरित टूलींग परिवर्तनों की आवश्यकता को तौलना चाहिए। चुस्त विनिर्माण के लिए ऑपरेटर की पहुंच की आवश्यकता होती है, जबकि भारी टन भार के लिए पूर्ण स्थिरता की आवश्यकता होती है। ओपन-गैप प्रेस विशिष्ट परिचालन लिफाफों के लिए अत्यधिक बहुमुखी समाधान प्रदान करता है। आपको स्थापना से पहले इसके संरचनात्मक लाभों और भौतिक सीमाओं का कठोर मूल्यांकन करना चाहिए। एक मानक सी फ्रेम पावर प्रेस नौकरी की दुकानों और उच्च-मिश्रण उत्पादन वातावरण के लिए विशिष्ट परिचालन लाभ प्रदान करता है। हम पता लगाएंगे कि यह वास्तुकला दैनिक उत्पादन को कैसे प्रभावित करती है और सटीक इंजीनियरिंग सीमाओं को परिभाषित करती है जहां यह डिज़ाइन उत्कृष्टता प्राप्त करता है।
सुपीरियर एक्सेसिबिलिटी: सी फ्रेम पावर प्रेस की ओपन-फ्रंट, तीन-तरफा पहुंच टूलिंग चेंजओवर के समय को काफी कम कर देती है और रोबोटिक या मैन्युअल पार्ट लोडिंग को सरल बनाती है।
बेजोड़ बहुमुखी प्रतिभा: ओपन-गैप डिज़ाइन बड़े आकार या विषम आकार की सामग्रियों के प्रसंस्करण की अनुमति देता है जो प्रेस बेड से परे तक फैली हुई हैं, जो संलग्न फ्रेम डिज़ाइन में एक भौतिक असंभवता है।
संरचनात्मक व्यापार-बंद: अंतर्निहित ओपन-गैप डिज़ाइन अधिकतम भार के तहत कोणीय विक्षेपण (याव) का परिचय देता है, जिससे यह उच्च टन भार पर अत्यधिक आयामी स्थिरता की आवश्यकता वाले अनुप्रयोगों के लिए अनुपयुक्त हो जाता है।
इष्टतम उपयोग के मामले: छोटे से मध्यम मात्रा में ब्लैंकिंग, पियर्सिंग और प्रकाश बनाने के संचालन के लिए अत्यधिक प्रभावी जहां गति, बहुमुखी प्रतिभा और पदचिह्न दक्षता पूर्ण कठोरता की आवश्यकता से अधिक होती है।
स्केलेबिलिटी सीमाएं: भारी गहरी ड्राइंग में स्केलिंग या जटिल, उच्च-स्टेशन प्रगतिशील डाई का उपयोग करने वाली सुविधाओं को अंततः सी-फ्रेम से स्ट्रेट-साइड (एच-फ्रेम) आर्किटेक्चर में संक्रमण की आवश्यकता होगी।
विषयसूची
एसी फ्रेम पावर प्रेस टूलींग और सामग्री प्रबंधन के लिए आसान पहुंच प्रदान करने के लिए एक ओपन-फ्रंट संरचना का उपयोग करता है। बंद-फ़्रेम प्रेस के विपरीत, इसमें कोई फ्रंट सपोर्ट कॉलम नहीं है, जो अधिक लचीला कार्य क्षेत्र बनाता है। पिछला फ्रेम मुख्य परिचालन बल को अवशोषित करता है, जबकि गले की गहराई यह निर्धारित करती है कि सामग्री प्रेस में कितनी दूर तक फैल सकती है।
चूँकि फ़्रेम खुला है, भारी भार ऑपरेशन के दौरान मामूली विकृति पैदा कर सकता है। सामने का भाग उच्च दबाव में हिल सकता है, जो स्लाइड संरेखण और भाग सटीकता को प्रभावित कर सकता है। इसलिए, विश्वसनीय प्रदर्शन सुनिश्चित करने के लिए सही एप्लिकेशन का चयन करना महत्वपूर्ण है।
सी फ्रेम प्रेस चुनने से पहले, इंजीनियरों को मूल्यांकन करना चाहिए:
सामग्री की मोटाई और गठन संबंधी आवश्यकताओं के आधार पर आवश्यक टन भार।
यह सुनिश्चित करने के लिए बिस्तर का आकार कि डाई पूरी तरह से समर्थित है।
भाग हटाने और स्वचालन आवश्यकताओं के लिए स्ट्रोक की लंबाई।
उत्पादन गति आवश्यकताएँ (एसपीएम)।
भाग सटीकता आवश्यकताओं के आधार पर स्वीकार्य विक्षेपण स्तर।
खुली तीन-तरफा संरचना डाई परिवर्तन को तेज़ और आसान बनाती है। ऑपरेटर कई दिशाओं से प्रेस तक पहुंच सकते हैं, जिससे फोर्कलिफ्ट और डाई कार्ट सीधे कार्य क्षेत्र में जा सकते हैं।
यह डिज़ाइन सेटअप समय को कम करता है और ऑपरेटर दक्षता में सुधार करता है। यह उत्पादन के दौरान बेहतर दृश्यता भी प्रदान करता है, जिससे निरीक्षण, समायोजन और रखरखाव आसान हो जाता है।
मुख्य लाभ:
तेजी से डाई प्रतिस्थापन
बेहतर ऑपरेटर पहुंच
आसान सामग्री लोडिंग और अनलोडिंग
बेहतर कार्यस्थल एर्गोनॉमिक्स
सी फ्रेम प्रेस बड़े आकार या असामान्य वर्कपीस के लिए उत्कृष्ट लचीलापन प्रदान करते हैं। खुले किनारे लंबी शीट, प्रोफाइल और बड़े घटकों को प्रेस क्षेत्र से आसानी से गुजरने की अनुमति देते हैं।
यह उन्हें एक ही मशीन पर विभिन्न पार्ट आकार का उत्पादन करने वाले निर्माताओं के लिए उपयुक्त बनाता है।
सामान्य अनुप्रयोगों में शामिल हैं:
धातु कोष्ठक
लंबे स्टील चैनल
उपकरण घटक
कस्टम निर्मित हिस्से
खुली संरचना स्वचालन स्थापना को सरल बनाती है। फीडर, रोबोट, कन्वेयर और स्क्रैप सिस्टम को प्रमुख संरचनात्मक सीमाओं के बिना एकीकृत किया जा सकता है।
स्टैम्पिंग प्रक्रिया के माध्यम से सामग्री आसानी से आगे बढ़ सकती है, जिससे उत्पादन क्षमता में सुधार होता है। छोटे सी फ्रेम प्रेस भी उच्च स्ट्रोक गति प्राप्त कर सकते हैं, जो उन्हें तेज़ पंचिंग और ब्लैंकिंग ऑपरेशन के लिए उपयुक्त बनाता है।
स्वचालन लाभ:
सरल फीडर स्थापना
लचीला सामग्री प्रवाह
आसान रोबोट पहुंच
उच्च उत्पादन क्षमता
सी फ्रेम प्रेस को समान क्षमता के बंद-फ्रेम प्रेस की तुलना में कम फर्श की जगह की आवश्यकता होती है। उनकी कॉम्पैक्ट संरचना आसान फैक्ट्री लेआउट और उत्पादन स्थान के बेहतर उपयोग की अनुमति देती है।
छोटा पदचिह्न स्थापना लागत को भी कम करता है और कई मशीनों को कॉम्पैक्ट उत्पादन कोशिकाओं में व्यवस्थित करने की अनुमति देता है।
मुख्य लाभ:
कम जगह की आवश्यकता
आसान कारखाना एकीकरण
उपकरण निवेश में कमी
लचीला उत्पादन लेआउट
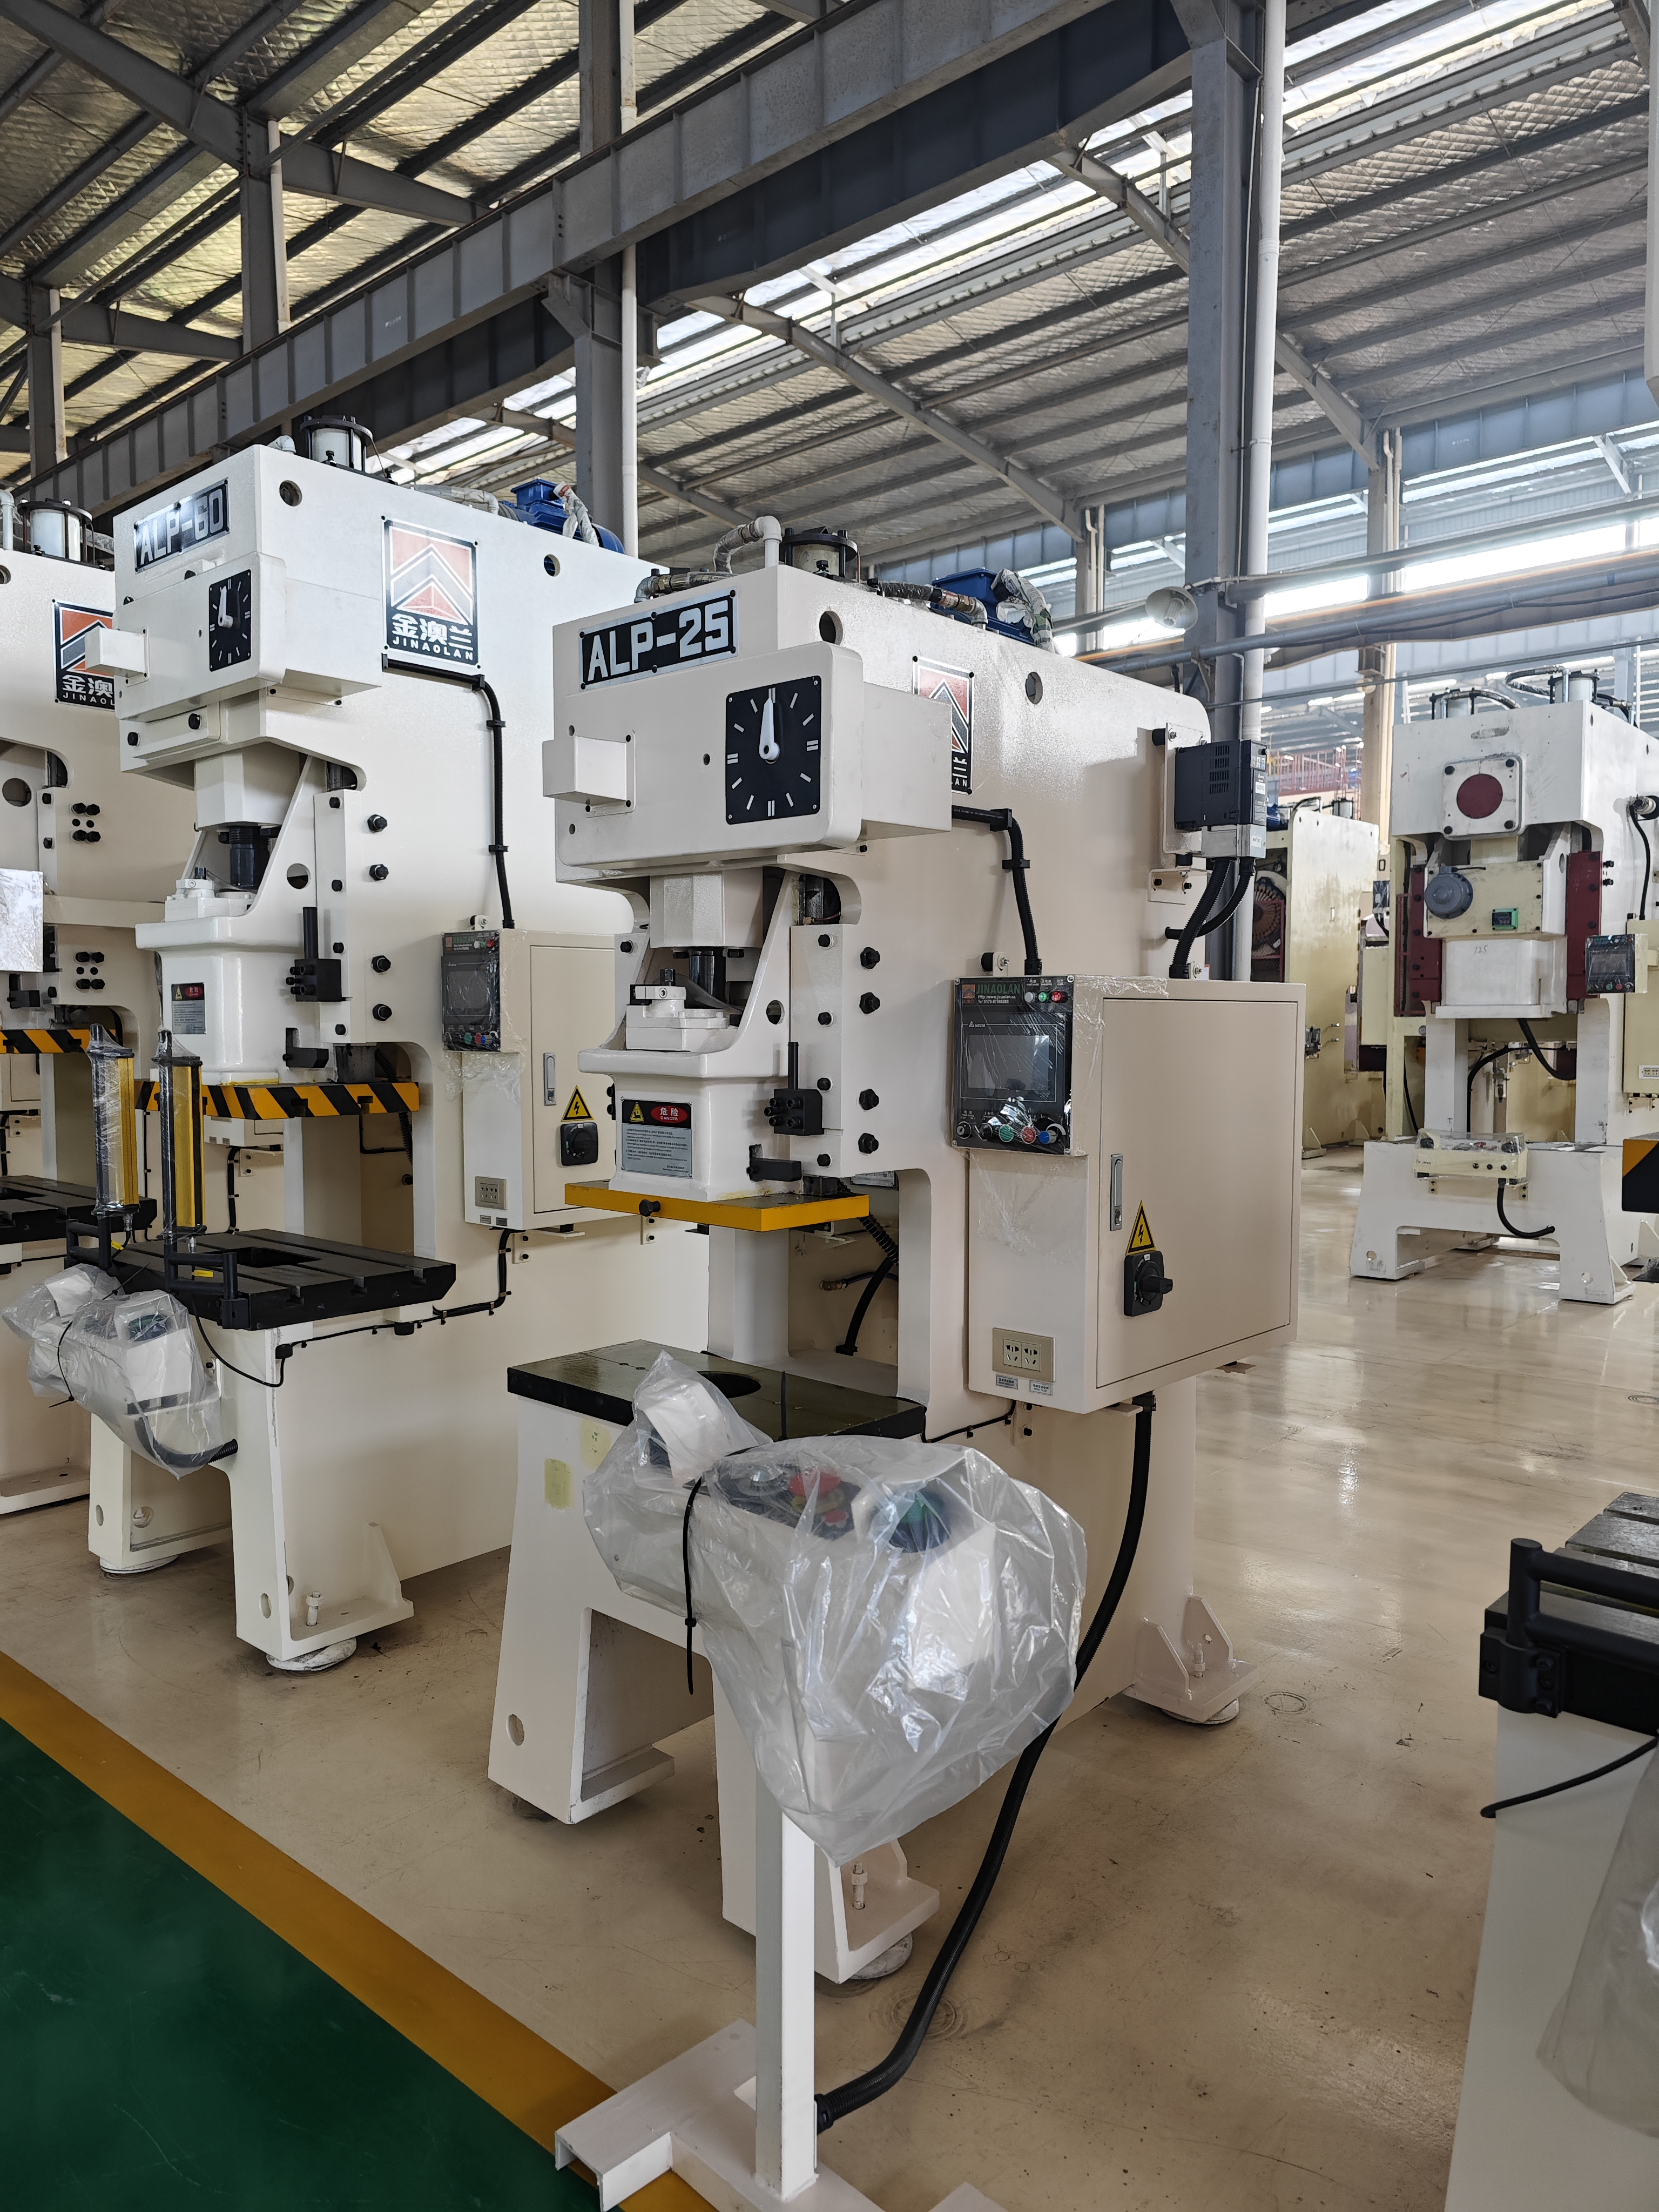
हमें फ्रेम गैपिंग की भौतिकी की जांच करनी चाहिए। टूलींग इंजीनियर इसे "यॉ" कहते हैं। सी-आकार स्वाभाविक रूप से चरम टन भार के तहत थोड़ा खुलता है। स्लाइड का अगला भाग ऊपर की ओर झुका हुआ है, और बिस्तर का अगला भाग नीचे की ओर झुका हुआ है। इससे समानता का सूक्ष्म लेकिन मापने योग्य नुकसान होता है। भौतिकी निर्देश देती है कि ब्रैकट संरचनाएं अत्यधिक भार के तहत झुक जाती हैं। आप गले की गहराई के प्रति इंच एक निश्चित मात्रा में विक्षेपण की उम्मीद कर सकते हैं, जिसे आमतौर पर एक इंच के हजारवें हिस्से में मापा जाता है।
यह कोणीय विक्षेपण सीधे भाग सहनशीलता को प्रभावित करता है। आप ओपन-गैप फ्रेम पर उच्च परिशुद्धता सिक्का संचालन नहीं चला सकते हैं। बीडीसी पर आवश्यक टन भार फ्रेम को स्प्रिंग करेगा, जिससे पूरे हिस्से में असमान सिक्का गहराई हो जाएगी। भारी एम्बॉसिंग ऑपरेशन समान असमान गहराई से प्रभावित होते हैं। सही स्लाइड-टू-बेड समानता की आवश्यकता वाले ऑपरेशन विफल हो जाएंगे। आप अधिकतम भार के तहत एयरोस्पेस सहनशीलता को बनाए रखने के लिए ओपन-गैप प्रेस को बाध्य नहीं कर सकते। संरचनात्मक ज्यामिति पूर्ण कठोरता को रोकती है।
फ़्रेम विक्षेपण सीधे असमान पंच-टू-डाई क्लीयरेंस से संबंधित है। जैसे-जैसे फ्रेम यॉ बढ़ता है, पंच एक मामूली कोण पर डाई मैट्रिक्स में प्रवेश करता है। इससे कटिंग क्लीयरेंस की सघनता नष्ट हो जाती है। यदि आप कोल्ड रोल्ड स्टील को टाइट क्लीयरेंस के साथ चला रहे हैं, तो केवल 0.004" के फ्रेम विक्षेपण का मतलब है कि पंच डाई ब्लॉक में दुर्घटनाग्रस्त हो जाता है। पंच का एक पक्ष स्टील के खिलाफ भारी रगड़ खाता है। विपरीत पक्ष अत्यधिक क्लीयरेंस का अनुभव करता है, जिससे स्टैम्पिंग पर एक बड़ा गड़गड़ाहट होती है।
त्वरित उपकरण घिसाव एक गंभीर परिचालन जोखिम प्रस्तुत करता है। चिपिंग तब होती है जब प्रवेश के दौरान घूंसे गलत संरेखित होते हैं। यदि गाइड पिन बंध जाते हैं तो विनाशकारी मृत्यु विफलता एक वास्तविक संभावना बनी रहती है। ओपन-गैप प्रेस को उसकी अधिकतम टन भार क्षमता तक धकेलना इन विफलताओं को आमंत्रित करता है। आप टूल रूम में डाई को तेज करने और टूटे हुए पंचों को बदलने में अधिक समय बिताते हैं। विक्षेपण भौतिकी को अनदेखा करना समय से पहले टूलींग विनाश की गारंटी देता है।
सी फ्रेम प्रेस की व्यावहारिक टन भार सीमा आमतौर पर लगभग 200-300 टन होती है। इस सीमा से परे, आवश्यक सुदृढीकरण काफी बढ़ जाता है, जिससे स्थिरता और भार संतुलन बनाए रखने के लिए स्ट्रेट-साइड प्रेस अधिक उपयुक्त हो जाते हैं। ये प्रेस भारी गहरी ड्राइंग, बड़े प्रगतिशील डाई, या उच्च शक्ति वाली सामग्रियों की उच्च-बल ब्लैंकिंग के लिए आदर्श नहीं हैं, क्योंकि असमान लोडिंग और प्रभाव बल फ्रेम विरूपण और टूलींग क्षति का कारण बन सकते हैं। विश्वसनीय प्रदर्शन के लिए एप्लिकेशन के आधार पर सही प्रेस संरचना का चयन करना आवश्यक है।

सही प्रेस चुनने के लिए आपके विशिष्ट उत्पादन चर का विश्लेषण करना आवश्यक है। उच्च-मिश्रण वातावरण तेजी से बदलाव की मांग करता है। कम-मिश्रित वातावरण दीर्घकालिक स्थिरता को प्राथमिकता देते हैं। आपको मशीन की क्षमताओं के विरुद्ध अपने हिस्से की जटिलता को मैप करना होगा। निम्नलिखित मैट्रिक्स आपकी खरीद रणनीति का मार्गदर्शन करने के लिए दोनों आर्किटेक्चर की परिचालन वास्तविकताओं के बीच अंतर करता है।
ऑपरेशनल मेट्रिक | सी-फ़्रेम प्रेस | एच-फ़्रेम (सीधी ओर) प्रेस |
|---|---|---|
उत्पादन मिश्रण | उच्च मिश्रण, बार-बार बदलाव | कम मिश्रण, समर्पित उत्पादन चलता है |
टूलींग जटिलता | एकल-हिट या लघु प्रगतिशील मर जाता है | लंबा, जटिल प्रगतिशील मर जाता है |
एक्सेस लोड हो रहा है | तीन-तरफा, अत्यधिक सुलभ | आगे/पीछे के खंभों द्वारा प्रतिबंधित |
विक्षेपण प्रोफ़ाइल | भार के तहत कोणीय विक्षेपण (याव)। | सममित ऊर्ध्वाधर विक्षेपण |
पदचिह्न | कॉम्पैक्ट, स्थान-कुशल | बड़ा, पर्याप्त फर्श स्थान की आवश्यकता है |
इन डिज़ाइनों के बीच ऑपरेटर की थकान काफी भिन्न होती है। एच-फ़्रेम का संलग्न डिज़ाइन लोडिंग चुनौतियाँ प्रस्तुत करता है। स्क्रैप साफ़ करने या सामग्री समायोजित करने के लिए ऑपरेटरों को संकीर्ण खिड़कियों के माध्यम से पहुंचना होगा। भारी डाई स्थापित करने के लिए विशेष उपकरण और सावधानीपूर्वक संचालन की आवश्यकता होती है। इसकी तुलना सी-फ्रेम की खुली पहुंच से करें। खुला मोर्चा मैन्युअल संचालन के दौरान शारीरिक तनाव को कम करता है और टूलींग के साथ प्रत्येक इंटरैक्शन को गति देता है।
हमें मशीन आर्किटेक्चर के भौतिक स्थायित्व की तुलना करनी चाहिए। ओपन-गैप मशीन उचित कार्यों के लिए उच्च स्थायित्व प्रदान करती है। हालाँकि, गलत उपयोग के कारण दीर्घकालिक टूलींग रखरखाव की गंभीर आवश्यकताएँ होती हैं। यदि आप मशीन को लगातार उसकी विक्षेपण सीमा तक धकेलते हैं, तो आपकी मृत्यु को नुकसान होगा। फ्रेम स्वयं तनाव से बच सकता है, लेकिन आपकी टूलींग तेजी से खराब हो जाएगी, जिसके लिए निरंतर तेज करने और प्रतिस्थापन की आवश्यकता होगी।
एच-फ़्रेम प्रेस अत्यधिक बेहतर डाई सुरक्षा प्रदान करते हैं। उनका सममित डिज़ाइन लाखों चक्रों पर उत्कृष्ट परिशुद्धता बनाए रखना सुनिश्चित करता है। भारी स्नैप-थ्रू झटके के तहत भी, स्लाइड बिस्तर के बिल्कुल समानांतर रहती है। यह नाजुक घूंसे से बचाता है और तीक्ष्णता के अंतराल को महत्वपूर्ण रूप से बढ़ाता है। हालाँकि, इस परिशुद्धता के लिए बड़े पदचिह्न और लंबे बदलाव के समय की आवश्यकता होती है। आप पूर्ण आयामी स्थिरता के लिए चपलता का व्यापार करते हैं।
इंजीनियर प्रेस साइजिंग के लिए "20% नियम" की पुरजोर अनुशंसा करते हैं। आपको अपनी गणना की गई आवश्यकता से 20-30% अधिक टन भार क्षमता वाली मशीन निर्दिष्ट करनी चाहिए। यह बफ़रिंग कोणीय विक्षेपण के प्रभाव को कम करती है। 100-टन प्रेस पर 80-टन का काम चलाने से फ्रेम अपने कठोर क्षेत्र में रहता है। यह मानक इंजीनियरिंग अभ्यास मशीन और टूलींग दोनों की सुरक्षा करता है।
कभी भी ओपन-गैप प्रेस का आकार अपनी अधिकतम टन भार आवश्यकता के अनुरूप न रखें। मैकेनिकल प्रेस केवल अपना रेटेड टन भार बीडीसी से ऊपर एक विशिष्ट दूरी पर वितरित करते हैं, आमतौर पर 1/8" या 1/4"। यदि आप स्ट्रोक में सामग्री को अधिक ऊपर मारते हैं, तो आपके पास काफी कम टन भार उपलब्ध होता है। 100% क्षमता पर लगातार संचालन फ्रेम यॉ को अधिकतम करता है। यह अभ्यास गिब्स और बियरिंग्स पर समय से पहले घिसाव की गारंटी देता है। टन भार बफरिंग एक परिचालन सुरक्षा जाल के रूप में कार्य करता है। यह लंबे उत्पादन काल के दौरान लगातार पार्ट गुणवत्ता सुनिश्चित करता है।
टूलींग इंजीनियरों को इस विशिष्ट वास्तुकला के लिए अपने डिज़ाइन को अनुकूलित करना होगा। आप टूलींग का मार्गदर्शन करने के लिए प्रेस स्लाइड पर भरोसा नहीं कर सकते। आपको हेवी-ड्यूटी गाइडेड डाई सेट का उपयोग करना चाहिए। बड़े आकार के गाइड पिन और बॉल बेयरिंग बुशिंग के साथ मजबूत चार-पोस्ट डाई जूते शामिल करें। ये घटक प्रेस की अंतर्निहित यॉ को अवशोषित करते हैं। वे फ्रेम के विक्षेपण के बावजूद पंच और डाई को संरेखित रहने के लिए बाध्य करते हैं।
सबसे भारी कटिंग भार को सीधे स्लाइड केंद्र रेखा के नीचे केन्द्रित करें। उच्च-टन भार वाले स्टेशनों को पासे के सामने के किनारे पर रखने से बचें, क्योंकि इससे झुकने का क्षण बढ़ जाता है। यदि आप कैम पियर्सिंग या डीप फॉर्मिंग जैसे भारी साइड-थ्रस्ट के साथ ऑपरेशन चला रहे हैं, तो आपको हील ब्लॉक स्थापित करना होगा। पंच के सामग्री से टकराने से पहले हील ब्लॉक संलग्न हो जाते हैं, पार्श्व बलों को अवशोषित करते हैं और गाइड पिन को टूटने से बचाते हैं। उचित टूलींग डिज़ाइन खुले फ्रेम के संरचनात्मक नुकसान को बेअसर करता है।
कुछ निर्माता ओपन-गैप मॉडल के लिए संरचनात्मक संवर्द्धन की पेशकश करते हैं। अस्थायी टाई-रॉड्स स्लाइड के सामने वाले भाग को बिस्तर से जोड़ सकते हैं। ये फ्रंट सपोर्ट समग्र कठोरता को अस्थायी रूप से बढ़ाते हैं। आप उन्हें विशिष्ट, उच्च-सहिष्णुता वाले उत्पादन कार्यों के लिए जगह पर कस देते हैं। वे क्लैमशेल प्रभाव को रोकते हुए मशीन को प्रभावी ढंग से एक बंद-फ्रेम हाइब्रिड में परिवर्तित कर देते हैं।
ये रेट्रोफ़िट स्थापित होने पर पहुंच को कम कर देते हैं। आप सामने से डाइस को सरकाने की क्षमता खो देते हैं। हालाँकि, वे कोणीय विक्षेपण को काफी कम कर देते हैं। मानक ब्लैंकिंग ऑपरेशन पर लौटते समय आप उन्हें हटा देते हैं। यह मॉड्यूलर दृष्टिकोण मशीन के परिचालन आवरण का विस्तार करता है। यह अत्यधिक परिवर्तनीय भाग सहनशीलता वाली सुविधाओं के लिए एक लचीला समाधान प्रदान करता है।
सख्त निवारक रखरखाव दिनचर्या दीर्घकालिक मशीन स्थायित्व सुनिश्चित करती है। रखरखाव टीमों को गिब क्लीयरेंस समायोजन पर अधिक ध्यान देना चाहिए। त्रैमासिक रूप से गिब्स में फीलर गेज खींचें। आप निर्माता की निर्दिष्ट रनिंग क्लीयरेंस को बनाए रखना चाहते हैं, आमतौर पर 0.0015" से 0.002" के आसपास। ढीले गिब्स स्नैप-थ्रू के दौरान स्लाइड को पार्श्व रूप से किक करने की अनुमति देते हैं, जिससे फ्रेम की प्राकृतिक यॉ खराब हो जाती है। टाइट गिब्स नीचे की ओर स्ट्रोक के दौरान स्लाइड समानता बनाए रखते हैं।
नियमित स्लाइड समानता जांच अनिवार्य रहती है। बोल्स्टर प्लेट पर मैग्नेटिक बेस डायल इंडिकेटर लगाएं और स्लाइड के निचले हिस्से को बीडीसी पर स्वीप करें। यदि स्लाइड समानांतर में आगे से पीछे तक 0.002" प्रति फुट से अधिक बाहर है, तो आपको टूलींग को हिलाना होगा या गिब्स को खुरचना होगा। माइक्रो-क्रैकिंग के लिए फ्रेम तनाव बिंदुओं की निगरानी करें। पीछे के फ्रेम त्रिज्या का निरीक्षण करें जहां तनाव केंद्रित है। सक्रिय रखरखाव भयावह यांत्रिक विफलताओं को रोकता है और उत्पादन सटीकता बनाए रखता है।
अपने अगले स्टैम्पिंग प्रेस के लिए खरीद आदेश जारी करने से पहले, यह सुनिश्चित करने के लिए निम्नलिखित इंजीनियरिंग चरणों को निष्पादित करें कि उपकरण आपकी उत्पादन वास्तविकता से मेल खाता हो:
नई मशीन के लिए निर्धारित सभी सक्रिय डाई के लिए सटीक ऑफ-सेंटर लोडिंग आवश्यकताओं और रिवर्स टन भार शॉक की गणना करें।
अपने सबसे कड़े हिस्से की प्रिंट सहनशीलता के आधार पर अधिकतम स्वीकार्य कोणीय विक्षेपण निर्धारित करने के लिए अपने टूलींग विभाग से परामर्श लें।
यह सत्यापित करने के लिए कि आपके परिकलित शिखर भार के तहत विशिष्ट फ्रेम कास्टिंग कैसे व्यवहार करती है, प्रेस निर्माता से परिमित तत्व विश्लेषण (एफईए) डेटा का अनुरोध करें।
यह सुनिश्चित करने के लिए अपनी वर्तमान डाई इन्वेंट्री का ऑडिट करें कि सभी उपकरण हेवी-ड्यूटी गाइड पिन और हील ब्लॉक का उपयोग करते हैं जो अंतर्निहित फ्रेम यॉ को बेअसर करने में सक्षम हैं।
उ: मानक सीमा आम तौर पर 10 से 250 टन के बीच होती है। निर्माता शायद ही कभी इन्हें बड़ा बनाते हैं क्योंकि विक्षेपण को रोकने के लिए आवश्यक विशाल फ्रेम मोटाई अव्यावहारिक हो जाती है। 300 टन से अधिक की आवश्यकताओं के लिए, उद्योग आवश्यक संरचनात्मक अखंडता और सममित बल वितरण को बनाए रखने के लिए एच-फ्रेम डिज़ाइन में स्थानांतरित हो जाता है।
उत्तर: इन मशीनों में शॉर्ट प्रोग्रेसिव डाइज़ अच्छी तरह से काम करते हैं। हालाँकि, लंबे समय तक प्रगतिशील मृत्यु गंभीर ऑफ-सेंटर लोडिंग से पीड़ित होती है। जैसे ही सामग्री कई स्टेशनों से होकर गुजरती है, असमान बल वितरण फ्रेम विक्षेपण को बढ़ा देता है। इससे उपकरण के तेजी से घिसाव और डाई के बाहरी किनारों पर सहनशीलता संबंधी समस्याएं पैदा होती हैं।
उत्तर: नहीं, ब्रैकट डिज़ाइन की भौतिकी के कारण विक्षेपण को पूरी तरह से समाप्त नहीं किया जा सकता है। हालाँकि, आप इसके प्रभाव को प्रभावी ढंग से कम कर सकते हैं। उचित प्रेस साइजिंग, कठोर गिब रखरखाव, और हेवी-ड्यूटी गाइडेड डाई सेट का अनिवार्य उपयोग यह सुनिश्चित करता है कि फ्रेम के प्राकृतिक यॉ के बावजूद टूलींग संरेखित रहे।
उत्तर: हां, वे स्वचालन के साथ असाधारण रूप से उच्च अनुकूलता प्रदान करते हैं। ओपन-फ्रंट और क्लियर साइड एक्सेस रोबोटिक लोडिंग और अनलोडिंग को अत्यधिक कुशल बनाते हैं। रोबोटिक हथियार सेल एकीकरण को सरल बनाते हुए, संलग्न फ़्रेम डिज़ाइन पर पाए जाने वाले प्रतिबंधात्मक सामने के स्तंभों के आसपास नेविगेट किए बिना स्वतंत्र रूप से पैंतरेबाज़ी कर सकते हैं।
उत्तर: हाँ, यह इसके प्राथमिक लाभों में से एक का प्रतिनिधित्व करता है। ओपन-गैप डिज़ाइन बड़े आकार या विषम आकार की सामग्रियों को प्रेस के किनारों को विस्तारित करने की अनुमति देता है। यह पार्श्व खुलापन कस्टम निर्माण के लिए बेहतर बहुमुखी प्रतिभा प्रदान करता है, जिससे आप लंबे एक्सट्रूज़न या चौड़े पैनल को आसानी से संसाधित कर सकते हैं।
ए: एक मैकेनिकल प्रेस तेज़, उच्च प्रभाव वाले स्ट्रोक देने के लिए फ्लाईव्हील और क्लच का उपयोग करता है, जो उच्च गति वाले ब्लैंकिंग के लिए आदर्श है। एक हाइड्रोलिक प्रेस पूरे स्ट्रोक के दौरान समायोज्य बल और नियंत्रित ठहराव समय प्रदान करने के लिए द्रव सिलेंडर का उपयोग करता है, जो इसे ओपन-गैप आर्किटेक्चर के भीतर गहरी ड्राइंग और सटीक फॉर्मिंग के लिए बेहतर अनुकूल बनाता है।


