
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०८-२४ मूल:साइट


टूलींग का चयन उत्पादन थ्रूपुट, प्रति-भाग लागत, आयामी स्थिरता और बाजार में गति की सीमा तय करता है। पार्ट डिज़ाइन और डाई आर्किटेक्चर के बीच गलत संरेखण दुकान के फर्श पर बड़े पैमाने पर परिचालन जोखिम पैदा करता है। ओवर-इंजीनियरिंग पूंजी को अनावश्यक टूलींग में फंसा देती है जिससे निवेश पर रिटर्न के लिए आवश्यक मात्रा कभी नहीं मिलेगी। अंडर-इंजीनियरिंग उच्च शारीरिक श्रम आवश्यकताओं, धीमे चक्र समय और असंगत भाग गुणवत्ता के माध्यम से मार्जिन को नष्ट कर देती है। आपको प्राथमिक उत्पादन की मात्रा, ज्यामितीय जटिलता और सहनशीलता आवश्यकताओं के आधार पर यह मार्गदर्शिका बताती है कि अपने हिस्से की ज्यामिति को सही टूलिंग रणनीति से कैसे मिलाया जाए, यह सुनिश्चित करते हुए कि आप सख्त इंजीनियरिंग सहनशीलता को पूरा करते हुए पूंजी को कुशलतापूर्वक तैनात करते हैं।प्रकार के स्टैम्पिंग डाई - एकल-चरण, यौगिक, संयोजन और प्रगतिशील का सावधानीपूर्वक मूल्यांकन करना चाहिए।
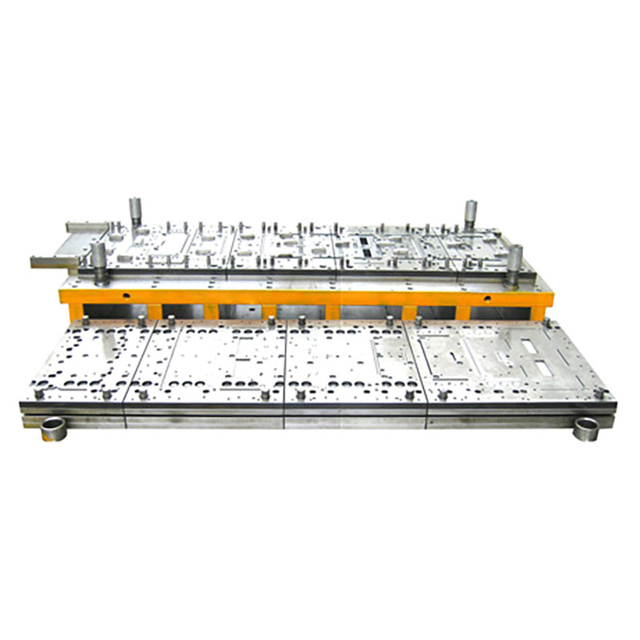
सिंगल-स्टेज डाइज़: कम मात्रा में उत्पादन, प्रोटोटाइपिंग, या असाधारण रूप से बड़े हिस्सों के लिए सबसे उपयुक्त जहां अग्रिम टूलींग लागत को कम करना प्राथमिक उद्देश्य है।
कंपाउंड डाइज़: फ्लैट, उच्च-परिशुद्धता वाले हिस्सों (जैसे वॉशर या गियर ब्लैंक) के लिए इष्टतम विकल्प, जिसमें सख्त सांद्रता की आवश्यकता होती है, जो बिना झुकने वाले ऑपरेशन के एक ही स्ट्रोक में कई कटौती करता है। वे प्रगतिशील डाइज़ की तुलना में तेज़ निर्माण समय और कम लागत की पेशकश करते हैं।
कॉम्बिनेशन डाईज़: एक हाइब्रिड दृष्टिकोण जो एक ही स्ट्रोक में काटने और बनाने (जैसे झुकना या उभारना) दोनों करता है, विशिष्ट ज्यामिति के लिए आदर्श है जिसके लिए एक कंपाउंड डाई से अधिक लेकिन एक प्रगतिशील सेटअप से कम की आवश्यकता होती है।
प्रोग्रेसिव डाइज़: उच्च-मात्रा, जटिल विनिर्माण के लिए मानक, जो महत्वपूर्ण अग्रिम इंजीनियरिंग और टूलींग निवेश की कीमत पर प्रति-भाग न्यूनतम लागत की पेशकश करता है।
विषयसूची
सही टूलिंग आर्किटेक्चर का चयन करने के लिए इस बात की गहरी समझ की आवश्यकता होती है कि शीट मेटल दबाव में कैसे व्यवहार करता है। प्रत्येक डाई प्रकार सामग्री प्रवाह, स्क्रैप हटाने और भाग स्थानांतरण को अलग-अलग तरीके से प्रबंधित करता है। हमें विशिष्ट उत्पादन रन से मिलान करने से पहले मेटल स्टैम्पिंग में उपलब्ध कोर टूलींग आर्किटेक्चर के लिए स्पष्ट, तकनीकी परिभाषाएँ स्थापित करनी चाहिए।
सिंगल-स्टेज डाई प्रति प्रेस स्ट्रोक में बिल्कुल एक ऑपरेशन करते हैं। आप इन डाई को एक अकेले कार्य को निष्पादित करने के लिए डिज़ाइन करते हैं, जैसे किसी प्रोफ़ाइल को खाली करना, छेद करना, या फ़्लैंज को मोड़ना। क्योंकि डाई केवल एक चरण को संभालती है, एक मल्टी-फ़ीचर भाग के निर्माण के लिए कई प्रेसों में पंक्तिबद्ध अलग-अलग सिंगल-स्टेज डाई की एक श्रृंखला की आवश्यकता होती है।
भाग को पूरा करने के लिए ऑपरेटरों या रोबोटिक हथियारों को इन अलग-अलग प्रेसों के बीच वर्कपीस को मैन्युअल रूप से स्थानांतरित करना होगा। यह स्थानांतरण आवश्यकता स्ट्रोक प्रति मिनट (एसपीएम) को महत्वपूर्ण रूप से सीमित करती है। सिंगल-स्टेज टूलींग के लिए न्यूनतम इंजीनियरिंग समय की आवश्यकता होती है और मानक डाई सेट का उपयोग किया जाता है, जिससे यह कम समय के लिए अत्यधिक सुलभ हो जाता है। हालाँकि, बाहरी स्थानांतरण तंत्र पर निर्भरता से स्थिति संबंधी त्रुटियों का खतरा बढ़ जाता है। यदि कोई ऑपरेटर सेकेंडरी पियर्सिंग डाई में थोड़ा-सा ऑफ-सेंटर खाली लोड करता है, तो परिणामी छेद स्थान निरीक्षण में विफल हो जाएगा।
कंपाउंड डाइज़ एकल-चरण टूलींग के एक उन्नत रूप का प्रतिनिधित्व करते हैं। वे एक ही स्टेशन पर एक ही झटके में कई काटने या छेदने के ऑपरेशन करते हैं। इंजीनियर नर और मादा मरने वाले घटकों को एक साथ जोड़कर इसे हासिल करते हैं। यह नेस्टिंग उपकरण को आंतरिक विशेषताओं और बाहरी परिधि को एक साथ काटने की अनुमति देता है क्योंकि रैम निचले मृत केंद्र से टकराता है।
प्रेस चक्र के दौरान, सामग्री एक भारी स्प्रिंग-लोडेड स्ट्रिपर प्लेट द्वारा पंच और डाई फेस के बीच सुरक्षित रूप से जकड़ी रहती है। यह क्लैम्पिंग क्रिया धातु को विकृत होने या हिलने से रोकती है जबकि काटने वाले किनारे सामग्री को काटते हैं। जबकि कंपाउंड डाइज़ मुख्य रूप से काटने पर ध्यान केंद्रित करते हैं, आप कभी-कभी उथले एम्बॉसिंग जैसे छोटे सतह संचालन को एकीकृत कर सकते हैं। वे दोषरहित सांद्रण के साथ पूर्णतया सपाट भागों का निर्माण करने में उत्कृष्टता प्राप्त करते हैं क्योंकि आंतरिक और बाहरी कट बिल्कुल एक ही क्षण में होते हैं।
कॉम्बिनेशन डाइज़ एक ही प्रेस स्ट्रोक में कटिंग और फॉर्मिंग दोनों ऑपरेशन करते हैं। कंपाउंड डाइज़ के विपरीत, जो खुद को फ्लैट कतरनी तक सीमित रखते हैं, कॉम्बिनेशन डाइज़ एक ही स्टेशन पर 3डी बनाने की क्षमता पेश करते हैं। एक सामान्य उदाहरण में एक गोलाकार डिस्क को खाली करना और प्रेस के शीर्ष मृत केंद्र पर लौटने से पहले तुरंत इसे एक उथले कप में खींचना शामिल है।
संयोजन पासे में समय निर्धारण सबसे कठिन इंजीनियरिंग चुनौती है। उपकरण को बनाने की क्रिया शुरू होने से ठीक पहले काटने की क्रिया पूरी करनी होगी। यह क्रम सामग्री को बिना टूटे-फूटे निर्मित गुहा में स्वतंत्र रूप से प्रवाहित करने की अनुमति देता है। कॉम्बिनेशन डाइज़ आवश्यक प्रेस की संख्या को कम कर देता है, लेकिन ड्रॉ रिंग पर स्प्रिंगबैक, सामग्री के पतले होने और गैलिंग को प्रबंधित करने के लिए सटीक क्लीयरेंस गणना की मांग करता है।
प्रोग्रेसिव डाइज़ मल्टी-स्टेशन टूलींग का उपयोग करते हैं जहां धातु की एक सतत पट्टी अनुक्रमिक स्टेशनों के माध्यम से फ़ीड करती है। कॉइल फीडिंग उपकरण कच्चे माल को सटीक वृद्धि पर डाई में धकेलता है, जिसे प्रोग्रेसिव पिच के रूप में जाना जाता है। प्रत्येक स्टेशन एक अलग ऑपरेशन करता है, जैसे छिद्रण, सिक्का बनाना, या झुकना, फीचर द्वारा भाग का निर्माण करना।
उपकरण के माध्यम से यात्रा करते समय सामग्री वाहक पट्टी या वेब से जुड़ी रहती है। यह वेब एक परिवहन तंत्र के रूप में कार्य करता है। सामग्री पर घूंसे लगने से पहले पूर्ण संरेखण सुनिश्चित करने के लिए बुलेट-नोज़्ड पायलट पिन पट्टी में पूर्व-छिद्रित छेदों के साथ जुड़ते हैं। अंतिम स्टेशन पर, एक कटऑफ पंच पूरे हिस्से को वाहक पट्टी से अलग कर देता है। प्रगतिशील डाई प्रति मिनट सैकड़ों स्ट्रोक पर तेजी से, अप्राप्य उत्पादन को चलाने में सक्षम बनाती है, लेकिन स्ट्रिप लेआउट, लिफ्टर टाइमिंग और स्क्रैप शेडिंग को प्रबंधित करने के लिए उन्हें व्यापक इंजीनियरिंग की आवश्यकता होती है।
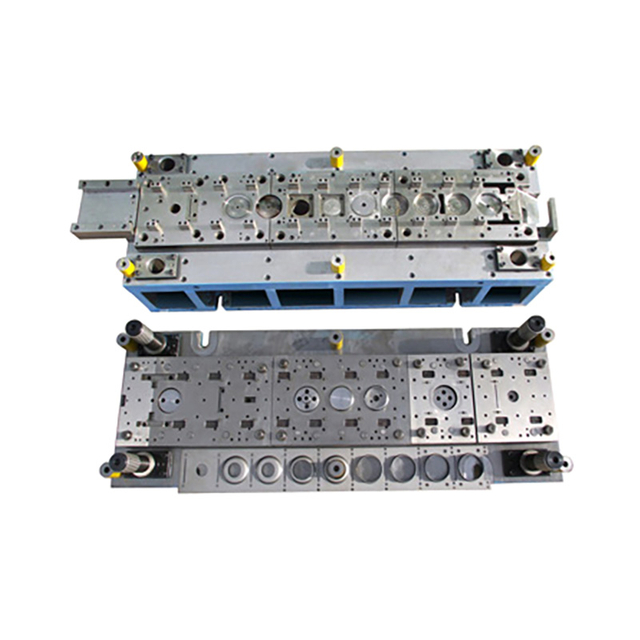
आप केवल ज्यामिति के आधार पर पासे का चयन नहीं कर सकते। खरीद और इंजीनियरिंग टीमों को महत्वपूर्ण निर्णय लेने के मानदंडों पर तुलनात्मक विश्लेषण करना चाहिए। इन आयामों को संतुलित करने से यह सुनिश्चित होता है कि चुनी गई टूलींग दुकान की वास्तविकताओं और पूंजी की कमी के साथ संरेखित हो।
वॉल्यूम आपकी टूलींग रणनीति को निर्देशित करता है। आपको यह निर्धारित करने के लिए वॉल्यूम ब्रेकप्वाइंट का विश्लेषण करना चाहिए कि सिंगल-स्टेज स्टैम्पिंग की श्रम लागत प्रगतिशील पासे के परिशोधन से अधिक है। सिंगल-स्टेज डाई कम-वॉल्यूम रन पर हावी होती है, आमतौर पर 10,000 यूनिट से कम। इस मात्रा में, प्रेस के बीच भागों को स्थानांतरित करने के लिए आवश्यक मैन्युअल श्रम बड़े पैमाने पर टूलींग कैपएक्स की तुलना में गणितीय रूप से व्यवहार्य रहता है।
यौगिक और संयोजन डाई मध्यम-मात्रा के उत्पादन में पूरी तरह से फिट होते हैं, जो आम तौर पर 10,000 से 50,000 इकाइयों तक फैला होता है। वे बड़े पैमाने पर पूंजीगत व्यय की मांग किए बिना श्रम को कम करके बीच का रास्ता पेश करते हैं। जब वॉल्यूम 100,000 इकाइयों से अधिक हो जाता है तो प्रोग्रेसिव डाइज़ गणितीय पसंदीदा बन जाते हैं। प्रगतिशील स्टैम्पिंग की उच्च गति और स्वचालित प्रकृति एक बड़ी इकाई संख्या में प्रारंभिक इंजीनियरिंग निवेश को तेजी से कम कर देती है, जिससे प्रति-भाग लागत एक प्रतिशत के अंश तक कम हो जाती है।
ज्यामिति डाई चयन को अत्यधिक प्रभावित करती है। प्रोग्रेसिव डाइज़ जटिल 3डी ज्यामिति, एकाधिक मोड़ और उथले ड्रॉ को आसानी से संभाल लेते हैं। मल्टी-स्टेशन लेआउट इंजीनियरों को जटिल मोड़ों को प्रबंधनीय, अनुक्रमिक चरणों में प्रकट करने की अनुमति देता है। हालाँकि, स्टेशनों के बीच चलते समय वाहक पट्टी थोड़ी खिंच सकती है, जो तंग-सहिष्णुता छेद वाले स्थानों पर मामूली सहनशीलता भिन्नता ला सकती है।
कंपाउंड डाइज़ बेहतर समतलता और सघनता प्रदान करते हैं। चूँकि उपकरण सामग्री को कसकर दबाते समय सभी सुविधाओं को एक साथ काट देता है, इसलिए भाग हिल नहीं सकता है। यह प्रगतिशील सेटअपों में अक्सर देखी जाने वाली सामग्री विकृति को समाप्त करता है। यदि आपका प्रिंट समतल तल पर सख्त आंतरिक-से-बाहरी सुविधा सहनशीलता की मांग करता है, तो कंपाउंड टूलिंग हर बार प्रगतिशील टूलींग से बेहतर प्रदर्शन करती है।
आपको अग्रिम पूंजीगत व्यय को दीर्घकालिक परिचालन व्यय के मुकाबले विभाजित करना होगा। प्रगतिशील डाई महत्वपूर्ण लागत चालक वहन करते हैं। भयावह दुर्घटनाओं को रोकने के लिए उन्हें जटिल सीएनसी मशीनिंग, वायर ईडीएम कार्य, सटीक पायलट पिन, लिफ्टर और इन-डाई सेंसर एकीकरण की आवश्यकता होती है। यह जटिलता प्रारंभिक निवेश को बढ़ाती है और उच्च घिसाव वाले क्षेत्रों के लिए डी2 या कार्बाइड इंसर्ट जैसे उच्च श्रेणी के टूल स्टील की आवश्यकता होती है।
सिंगल-स्टेज और कंपाउंड डाई सरलता प्रदान करते हैं। उन्हें कम मशीनी घटकों की आवश्यकता होती है और प्रगतिशील उपकरणों की जटिल स्ट्रिप-फीडिंग तंत्र की कमी होती है। यह सरलता सीधे गति-से-बाज़ार में तब्दील हो जाती है। प्रगतिशील डाईज़ की तुलना में कंपाउंड डाईज़ को डिज़ाइन करना और बनाना काफी तेज़ है, जिससे अग्रिम लीड समय काफी कम हो जाता है और आपको उत्पादों को तेज़ी से लॉन्च करने की अनुमति मिलती है।
इंजीनियरिंग और फैब्रिकेशन का नेतृत्व समय डाई प्रकारों के बीच बेतहाशा भिन्न होता है। एक साधारण सिंगल-स्टेज बेंडिंग डाई को बनाने में दो सप्ताह लग सकते हैं। बीस स्टेशनों वाले एक जटिल प्रगतिशील डाई के लिए महीनों के डिज़ाइन, मशीनिंग, असेंबली और परीक्षण चरणों की आवश्यकता हो सकती है। बाजार की अनदेखी से बचने के लिए आपको इन लीड टाइम को अपने उत्पाद लॉन्च शेड्यूल में शामिल करना चाहिए।
रखरखाव के जोखिम भी जटिलता के साथ बढ़ते हैं। प्रगतिशील डाइज़ को नियमित शार्पनिंग, सेंसर कैलिब्रेशन और समय समायोजन के लिए विशेष टूल-एंड-डाई निर्माताओं की आवश्यकता होती है। प्रगतिशील डाई में एक भी टूटा हुआ पंच या खींचा हुआ स्लग पूरी उत्पादन लाइन को रोक देता है और डाई ब्लॉक को चकनाचूर कर सकता है। सिंगल-स्टेज और कंपाउंड डाई का रखरखाव आम तौर पर आसान और सस्ता होता है, जिससे नियमित रखरखाव के लिए कम विशिष्ट श्रम की आवश्यकता होती है।
सिंगल-स्टेज डाई विनिर्माण में एक विशिष्ट और महत्वपूर्ण भूमिका निभाते हैं। कम प्रारंभिक बजट, लघु उत्पाद जीवनचक्र, या अत्यधिक अनिश्चित बाजार मांग का सामना करते समय आपको एकल-चरण टूलींग निर्दिष्ट करना चाहिए। वे अत्यधिक बड़े या मोटे हिस्सों के लिए एकमात्र व्यवहार्य विकल्प बने हुए हैं जो प्रगतिशील प्रेस बेड की टन भार क्षमता से अधिक हैं।
सिंगल-स्टेज डाई को लागू करने से उत्पादन स्तर पर विशिष्ट जोखिम होते हैं। आपको प्रेस को लोड करने, साइकिल चलाने और उतारने के लिए ऑपरेटर श्रम पर अत्यधिक निर्भरता का सामना करना पड़ता है। इस मैन्युअल हस्तक्षेप के परिणामस्वरूप धीमा थ्रूपुट होता है। इसके अलावा, द्वितीयक संचालन के लिए रिक्त स्थान को मैन्युअल रूप से पुन: व्यवस्थित करने से भाग-दर-भाग भिन्नता का जोखिम बढ़ जाता है। लोडिंग के दौरान मानवीय त्रुटि आसानी से किसी छेद वाले स्थान को सहनशीलता से बाहर कर सकती है या परिणामस्वरुप रिक्त स्थान को नष्ट कर सकती है।
इन जोखिमों को कम करने के लिए, प्रारंभिक बाजार परीक्षण के लिए रणनीतिक रूप से सिंगल-स्टेज डाई का उपयोग करें। अपने उत्पाद डिज़ाइन को मान्य करने और ग्राहक की मांग का आकलन करने के लिए सरल टूलींग बनाएं। एक बार जब ऑर्डर वॉल्यूम स्थिर हो जाता है और तेजी से उत्पादन निर्धारित करता है, तो आप प्रगतिशील टूलींग के लिए एक नियोजित परिवर्तन को अंजाम दे सकते हैं। यह चरणबद्ध दृष्टिकोण उत्पाद लॉन्च के सबसे जोखिम भरे चरण के दौरान आपकी पूंजी की सुरक्षा करता है।
ऑपरेटरों को जल्दी और सटीक रूप से रिक्त स्थानों का पता लगाने में मदद करने के लिए सरल नेस्टिंग फिक्स्चर डिज़ाइन करें।
मैन्युअल लोडिंग के दौरान ऑपरेटर की सुरक्षा सुनिश्चित करने के लिए हल्के पर्दे और दो-हाथ वाले टाई-डाउन लागू करें।
एक ही प्रेस पर विभिन्न सिंगल-स्टेज ऑपरेशनों के बीच त्वरित बदलाव की अनुमति देने के लिए मानकीकृत डाई शूज़ का उपयोग करें।
स्क्रैप दरों की बारीकी से निगरानी करें, क्योंकि मैन्युअल हैंडलिंग से अक्सर स्वचालित फीडिंग की तुलना में दोष दर अधिक होती है।
कंपाउंड डाई धातु मुद्रांकन के भीतर विशिष्ट स्थानों पर हावी होती है। जब आपके पास सख्त आंतरिक-से-बाहरी सुविधा सहनशीलता की आवश्यकता वाले फ्लैट भागों की उच्च मांग हो तो एक मिश्रित डाई निर्दिष्ट करें। सामान्य अनुप्रयोगों में विद्युत स्टेटर, मोटर रोटर और सटीक वॉशर शामिल हैं। ये हिस्से पूर्ण संकेंद्रितता की मांग करते हैं जिसे प्राप्त करने के लिए प्रगतिशील पासे में क्रमिक कटिंग संघर्ष करती है।
किसी यौगिक डाई का प्राथमिक मूल्य उसकी एक साथ काटने की क्रिया में निहित है। यह स्टेशनों के बीच "चलने" या सामग्री को खींचने की प्रगतिशील समस्या को पूरी तरह से समाप्त कर देता है। चूँकि कतरनी के दौरान पंच और डाई सामग्री को पूरी तरह से सपाट रखते हैं, परिणामी हिस्से असाधारण सपाटता प्रदर्शित करते हैं। इसके अलावा, ये डाई अपने प्रगतिशील समकक्षों की तुलना में कम महंगी और तेजी से बनने वाली हैं।
हालाँकि, कंपाउंड डाई की सख्त सीमाएँ हैं। वे महत्वपूर्ण झुकने, बनाने या ड्राइंग संचालन को समायोजित नहीं कर सकते हैं। टूलींग आर्किटेक्चर पूरी तरह से कतरनी पर केंद्रित है। इसके अतिरिक्त, स्क्रैप हटाना कभी-कभी धीमा हो सकता है। अगला चक्र शुरू होने से पहले नॉकआउट तंत्र को भाग और स्क्रैप स्लग को बाहर निकालना होगा, जो प्रगतिशील डाई के निरंतर प्रवाह की तुलना में प्रति मिनट अधिकतम स्ट्रोक को सीमित कर सकता है।
विशेषता | यौगिक मरना | प्रोग्रेसिव डाई |
|---|---|---|
संकेंद्रितता नियंत्रण | असाधारण (एक साथ कट) | मध्यम (पट्टी खिंचाव के अधीन) |
आंशिक सपाटता | सुपीरियर (कतरनी के दौरान दबाना) | अच्छा (सपाट स्टेशनों की आवश्यकता हो सकती है) |
उत्पादन गति | मध्यम (नॉकआउट इजेक्शन द्वारा सीमित) | बहुत ऊँचा (निरंतर पट्टी प्रवाह) |
उपकरणन लागत | मध्यम | ऊँचे से बहुत ऊँचे |
क्षमता निर्माण | न्यूनतम से कोई नहीं (केवल उभार) | विस्तृत (झुकना, खींचना, गढ़ना) |
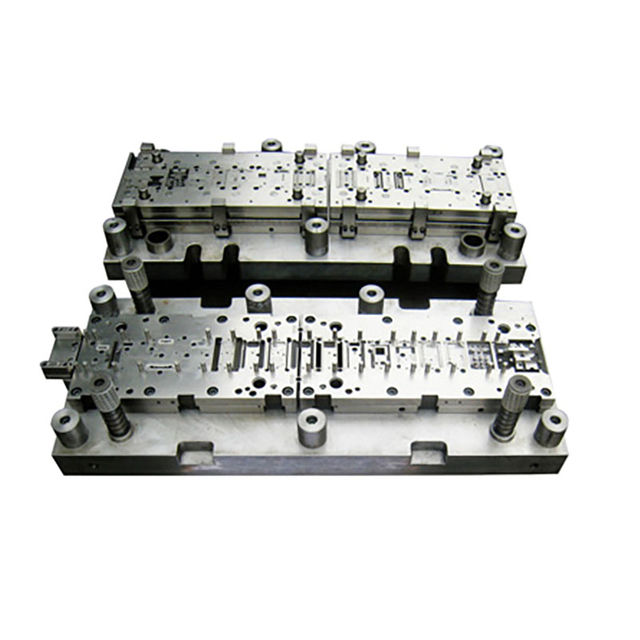
प्रगतिशील डाइज़ उच्च-मात्रा विनिर्माण दक्षता के शिखर का प्रतिनिधित्व करते हैं। आप स्वचालित, अप्राप्य उत्पादन रन की आवश्यकता वाले उच्च-मात्रा, बहु-सुविधा वाले भागों के लिए प्रगतिशील टूलींग निर्दिष्ट करते हैं। जब आपको न्यूनतम श्रम हस्तक्षेप के साथ लाखों समान ब्रैकेट, टर्मिनल या क्लिप की आवश्यकता होती है, तो प्रगतिशील मुद्रांकन निश्चित उत्तर है।
प्रति-भाग लागत में भारी कटौती पर प्रगतिशील टूलींग केंद्रों का मूल्य प्रस्ताव। कई परिचालनों को एकीकृत करके - सिक्का बनाना, छिद्रण करना, झुकना और टैप करना - एक सतत प्रक्रिया में, आप द्वितीयक हैंडलिंग को समाप्त कर देते हैं। प्रेस लगातार चलती रहती है, स्ट्रोक के अंत में तैयार हिस्सों को बाहर निकाल देती है। यह स्वचालन थ्रूपुट को अधिकतम करता है और प्रत्यक्ष श्रम व्यय को कम करता है।
कार्यान्वयन जोखिमों में उच्च अग्रिम लागत और लंबी डिज़ाइन लीड समय शामिल है। प्रगतिशील डाइज़ के लिए विनिर्माण क्षमता (डीएफएम) समीक्षाओं के लिए कठोर डिज़ाइन की आवश्यकता होती है। आपको यह सुनिश्चित करना होगा कि वाहक पट्टी सभी स्टेशनों के माध्यम से भाग को बिना झुके या फटे भौतिक रूप से सहारा दे सके। इसके अलावा, यदि सामग्री ख़राब हो जाती है या कोई स्लग मरने वाली सतह पर वापस आ जाता है, तो ये उपकरण विनाशकारी दुर्घटनाओं के प्रति अत्यधिक संवेदनशील होते हैं।
शमन रणनीतियाँ सख्त प्रक्रिया नियंत्रण और सेंसर एकीकरण पर ध्यान केंद्रित करती हैं। आपको तेज़ गति से चलने के दौरान उपकरण को नष्ट होने से बचाना चाहिए।
यह सत्यापित करने के लिए निकटता सेंसर स्थापित करें कि रैम के उतरने से पहले पट्टी ने सही पिच दूरी बढ़ा दी है।
खींचे गए स्लग या टूटे हुए मुक्के की आवाज़ का पता लगाने के लिए ध्वनिक सेंसर का उपयोग करें।
पंचों को तेज़ बनाए रखने और भारोत्तोलकों को सुचारू रूप से कार्य करने के लिए सख्त निवारक रखरखाव कार्यक्रम लागू करें।
पूर्ण स्ट्रिप पंजीकरण की गारंटी के लिए उचित लीड-इन कोणों के साथ मजबूत पायलट पिन डिज़ाइन करें।
स्ट्रिप को बैक गाइड रेल के विरुद्ध पंजीकृत रखने के लिए स्प्रिंग-लोडेड स्टॉक पुशर का उपयोग करें।
टूलींग का मूल्यांकन करते समय, आपको उन सीमा स्थितियों को समझना चाहिए जहां मानक विफल हो जाते हैं। आपको जटिल भागों के मूल्यांकन परिदृश्य को पूरा करने के लिए ट्रांसफर डाइज़ और विशेष डीप ड्रॉ टूलिंग में अंतर करना होगा। ये विकल्प तब सामने आते हैं जब प्रगतिशील या मिश्रित सामग्री प्रिंट की आवश्यकता के अनुसार भौतिक रूप से हेरफेर नहीं कर पाती है।
स्थानांतरण डाई तब आवश्यक हो जाती है जब कोई हिस्सा प्रगतिशील डाई स्ट्रिप के लिए बहुत बड़ा हो जाता है। यदि ज्यामिति को विशेष गहरी ड्राइंग की आवश्यकता होती है, तो गंभीर सामग्री प्रवाह एक मानक वाहक वेब को फैलाएगा और तोड़ देगा। ट्रांसफर डाई सेटअप में, प्रारंभिक स्टेशन भाग को कॉइल से पूरी तरह मुक्त कर देता है। यांत्रिक उंगलियां, अक्सर त्रि-अक्ष सर्वो प्रणाली पर काम करती हैं, फिर भौतिक रूप से मुक्त हिस्से को पकड़ती हैं और इसे अलग-अलग स्टेशनों के बीच ले जाती हैं।
यह दृष्टिकोण वाहक वेब की बाधाओं को समाप्त करता है। सामग्री आस-पास की पट्टी को तोड़े बिना गहरी गुहाओं में स्वतंत्र रूप से प्रवाहित हो सकती है। ट्रांसफर डाइज़ सामग्री के उपयोग को भी अनुकूलित करते हैं, क्योंकि आप निरंतर वाहक पट्टी पर धातु को बर्बाद नहीं करते हैं। जबकि प्रगतिशील मृत्यु की तुलना में धीमी गति से, ट्रांसफर सिस्टम ऑटोमोटिव ऑयल पैन, उपकरण हाउसिंग, या हेवी-ड्यूटी संरचनात्मक ब्रैकेट जैसे बड़े, गहराई से बने घटकों के निर्माण के लिए आवश्यक स्वतंत्रता प्रदान करते हैं।
खरीद और इंजीनियरिंग टीमों को टूलींग चयन के लिए एक मानकीकृत दृष्टिकोण की आवश्यकता है। अनुमान लगाने से बजट ख़राब हो जाता है, सहनशीलता छूट जाती है और प्रेस टूट जाती है। अपने पार्ट डिज़ाइन को सही डाई आर्किटेक्चर के साथ संरेखित करने के लिए इस चरण-दर-चरण पद्धति का पालन करें।
ज्यामिति को परिभाषित करें: भाग प्रिंट का विश्लेषण करें। क्या भाग में मोड़, फ़्लैंज या गहरा खिंचाव है? यदि हां, तो तुरंत कंपाउंड डाई को विचार से हटा दें। फिर आपको फॉर्मिंग ऑपरेशंस की गंभीरता के आधार पर संयोजन, प्रगतिशील, या स्थानांतरण डाई का मूल्यांकन करना चाहिए।
ब्रेक-ईवन पॉइंट की गणना करें: टूलींग लागत और प्रगतिशील स्टैम्पिंग के निर्माण समय के मुकाबले सिंगल-स्टेज स्टैम्पिंग की श्रम और चक्र समय लागत को मॉडल करें। सटीक वॉल्यूम सीमा निर्धारित करें जहां प्रगतिशील डाई की स्वचालित गति इसकी उच्च प्रारंभिक निर्माण लागत के लिए भुगतान करती है।
प्रेस की बाधाओं का आकलन करें: अपने उपलब्ध प्रेस बिस्तर के आकार, अधिकतम टन भार और फ़ीड उपकरण क्षमताओं को सत्यापित करें। एक विशाल प्रगतिशील डाई के लिए एक बड़े प्रेस बेड और हेवी-ड्यूटी कॉइल हैंडलिंग उपकरण की आवश्यकता होती है। सुनिश्चित करें कि आपकी सुविधा चयनित टूलींग को भौतिक रूप से समायोजित कर सकती है।
सामग्री उपयोग की समीक्षा करें: प्रत्येक डाई प्रकार के लिए स्क्रैप दर की गणना करें। प्रोग्रेसिव डाइज़ अपशिष्ट सामग्री को कैरियर वेब पर जमा करता है, जबकि सिंगल-स्टेज और ट्रांसफर डाइज़ रिक्त स्थान को अधिक मजबूती से घोंसला बना सकता है। तांबे या टाइटेनियम जैसी महंगी सामग्रियों के लिए, सामग्री की बचत धीमी डाई प्रकार को उचित ठहरा सकती है।
डीएफएम समीक्षा निष्पादित करें: प्रक्रिया की शुरुआत में एक टूलींग इंजीनियर को शामिल करें। चुने गए डाई प्रकार के लिए पार्ट डिज़ाइन को अनुकूलित करें। कोने की त्रिज्या या छेद के स्थान में छोटे परिवर्तन से सामग्री के प्रवाह में काफी सुधार हो सकता है, स्क्रैप कम हो सकता है, और समय से पहले उपकरण घिसाव कम हो सकता है।
अपनी टूलींग रणनीति को अंतिम रूप देने और अपने उत्पादन संचालन की सुरक्षा के लिए निम्नलिखित कार्रवाई करें:
टूलिंग आर्किटेक्चर को अनावश्यक रूप से जटिल बनाने वाली सुविधाओं की पहचान करने के लिए अपनी इंजीनियरिंग टीम के साथ औपचारिक डीएफएम समीक्षा करें।
यह सुनिश्चित करने के लिए कि आपकी पूंजी की तैनाती आपके उत्पादन पूर्वानुमान से मेल खाती है, प्रगतिशील टूलींग परिशोधन के खिलाफ एकल-चरण श्रम दरों की तुलना करते हुए ब्रेक-ईवन गणना चलाएं।
अंतिम डाई डिज़ाइन पर हस्ताक्षर करने से पहले अपने उपलब्ध प्रेस बेड आकार, अधिकतम टन भार और फ़ीड उपकरण क्षमताओं को सत्यापित करें।
उच्च-मूल्य वाली प्रगतिशील मौतों को विनाशकारी दुर्घटनाओं से बचाने के लिए सख्त निवारक रखरखाव कार्यक्रम और सेंसर एकीकरण योजनाएं स्थापित करें।
स्टैम्पिंग दक्षता में सुधार करने और विभिन्न उत्पादन आवश्यकताओं के लिए उपयुक्त टूलींग का चयन करने वाले निर्माताओं के लिए, किंगलान औद्योगिक विनिर्माण अनुप्रयोगों की एक विस्तृत श्रृंखला का समर्थन करने के लिए डिज़ाइन किए गए धातु स्टैम्पिंग उपकरण और समाधान प्रदान करता है। उत्पादन दक्षता, उपकरण विश्वसनीयता और व्यावहारिक विनिर्माण आवश्यकताओं पर ध्यान देने के साथ, किंगलान ग्राहकों को अधिक कुशल और भरोसेमंद धातु स्टैम्पिंग संचालन बनाने में मदद करता है।
ए: प्राथमिक श्रेणियों में सिंगल-स्टेज डाइज़ (प्रति स्ट्रोक एक ऑपरेशन करना), कंपाउंड डाइज़ (एक सपाट हिस्से पर एक साथ कई कट करना), कॉम्बिनेशन डाइज़ (एक स्ट्रोक में काटना और बनाना), और प्रोग्रेसिव डाइज़ (कई अनुक्रमिक स्टेशनों के माध्यम से एक सतत पट्टी को आगे बढ़ाना) शामिल हैं।
उत्तर: आप फ्लैट भागों का निर्माण करते समय एक कंपाउंड डाई चुनते हैं, जिसके लिए वॉशर जैसे पूर्ण सांद्रता और अत्यधिक सपाटता की आवश्यकता होती है। चूंकि सामग्री को एक साथ काटने के दौरान कसकर दबाया जाता है, इसलिए यह खिंचता या विकृत नहीं होता है, जो तब हो सकता है जब एक पट्टी एक प्रगतिशील डाई के माध्यम से चलती है।
ए: आंशिक जटिलता पर अत्यधिक निर्भर होते हुए, प्रगतिशील डाई आमतौर पर 100,000 इकाइयों से अधिक मात्रा में व्यवहार्य हो जाती है। इस सीमा पर, स्वचालित, उच्च गति उत्पादन से उत्पन्न बचत मल्टी-स्टेशन टूल बनाने के लिए आवश्यक महत्वपूर्ण अग्रिम इंजीनियरिंग और मशीनिंग लागत की भरपाई करती है।
उत्तर: हां, लेकिन एक झटके में नहीं. सिंगल-स्टेज टूलींग के साथ एक जटिल भाग का उत्पादन करने के लिए कई अलग-अलग डाई बनाने की आवश्यकता होती है। एक ऑपरेटर को मैन्युअल रूप से रिक्त स्थान को ब्लैंकिंग प्रेस से पियर्सिंग प्रेस में और अंत में झुकने वाले प्रेस में ले जाना चाहिए, जिससे श्रम का समय काफी बढ़ जाता है।
ए: प्रगतिशील वाहक पट्टी के लिए बहुत बड़े या जटिल भागों के लिए ट्रांसफर डाई का उपयोग किया जाता है। पहला स्टेशन रिक्त स्थान को पूरी तरह से मुक्त रूप से काटता है। यांत्रिक उंगलियां फिर ढीले हिस्से को बाद के गठन स्टेशनों के बीच भौतिक रूप से स्थानांतरित करती हैं, जिससे यह गहरे ड्रॉ अनुप्रयोगों के लिए आदर्श बन जाता है।
ए: कैरियर वेब बिना काटी गई सामग्री की निरंतर पट्टी है जो डाई के माध्यम से आगे बढ़ने पर अलग-अलग हिस्सों को एक साथ रखती है। यह एक परिवहन तंत्र के रूप में कार्य करता है, जिससे अंतिम कटऑफ पंच तैयार भाग को अलग करने से पहले पायलट पिन को प्रत्येक स्टेशन पर सामग्री को सटीक रूप से संरेखित करने की अनुमति देता है।


