
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०८-२४ मूल:साइट


मैकेनिकल फीडिंग सिस्टम से प्रोग्रामेबल ऑटोमेशन में परिवर्तन स्टैम्पिंग संचालन के लिए एक महत्वपूर्ण मोड़ बिंदु को चिह्नित करता है। यह सीधे तौर पर सामग्री की उपज और आंशिक परिशुद्धता को प्रभावित करता है। गलत फीडिंग उपकरण का चयन करने से सामग्री फिसल जाती है और पावर प्रेस के साथ सिंक्रोनाइज़ेशन विफल हो जाता है। यह बेमेल स्क्रैप दरों में वृद्धि और महत्वपूर्ण उत्पादन डाउनटाइम का कारण बनता है। फीडर क्षमता और सामग्री उपज शक्ति के बीच गलत संरेखण के परिणामस्वरूप अक्सर समय से पहले यांत्रिक विफलता होती है। यह मार्गदर्शिका एनसी सर्वो फीडर के मूल्यांकन के लिए एक तकनीकी रूपरेखा प्रदान करती है । हम भौतिक बाधाओं, प्रेस अनुकूलता, उत्पादन मात्रा और समग्र लाइन एकीकरण पर ध्यान केंद्रित करते हैं। आप सीखेंगे कि फीडर विनिर्देशों को अपनी सटीक स्टैम्पिंग आवश्यकताओं से कैसे मिलान किया जाए। हम रिलीज तंत्र, सामग्री मोटाई क्षमता और पीएलसी सिंक्रनाइज़ेशन तकनीकों में महत्वपूर्ण अंतर का पता लगाएंगे।
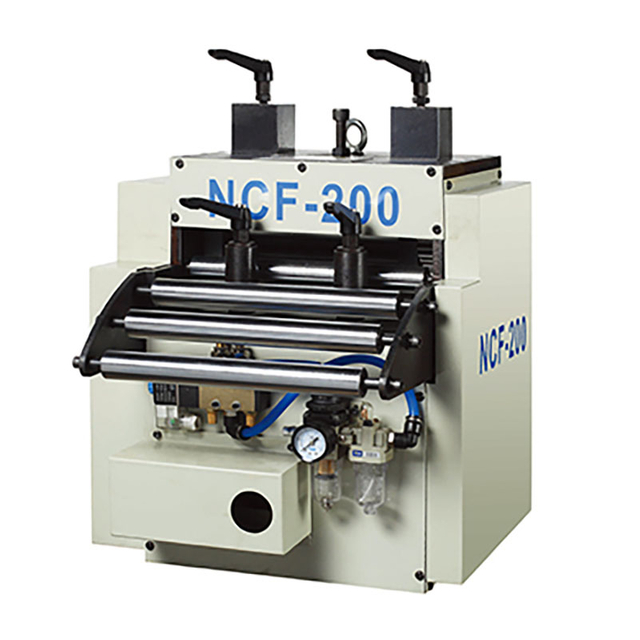
सामग्री मशीन को निर्देशित करती है: फीडर का चयन अधिकतम सामग्री की मोटाई, चौड़ाई और वजन से शुरू होना चाहिए। उद्योग आमतौर पर एनसी सर्वो फीडरों को तीन प्रकारों में वर्गीकृत करता है: पतली, मध्यम और मोटी प्लेट (4.5 मिमी+ तक)।
गति बनाम सटीकता व्यापार-बंद: उच्च गति स्टैम्पिंग के लिए सामग्री विरूपण के बिना सख्त फीडिंग सटीकता सहनशीलता बनाए रखने के लिए विशिष्ट सर्वो ड्राइव क्षमताओं और यांत्रिक रिलीज तंत्र की आवश्यकता होती है।
एकीकरण महत्वपूर्ण है: जटिल स्टैम्पिंग पैटर्न और परिवर्तनीय चक्र विकल्पों के लिए एनसी सर्वो फीडर और विशिष्ट प्रकार के पावर प्रेस (मैकेनिकल, हाइड्रोलिक या सर्वो) के बीच निर्बाध पीएलसी सिंक्रनाइज़ेशन अनिवार्य है।
अनुप्रयोग-विशिष्ट कॉन्फ़िगरेशन: सामान्य पावर प्रेस फीडिंग मानक एनसी सर्वो फीडरों पर निर्भर करती है, जबकि विशेष संचालन के लिए इष्टतम ब्लैंकिंग उपज के लिए ज़िगज़ैग फीडर या समर्पित, लंबे समय तक उत्पादन के लिए उच्च गति वाले मॉडल की आवश्यकता होती है।
विषयसूची
पारंपरिक यांत्रिक फीडिंग प्रणालियाँ प्रेस क्रैंकशाफ्ट पर लगे एक विलक्षण कैम पर निर्भर करती हैं। यह कैम पिटमैन आर्म के माध्यम से फीडर पर ओवररनिंग क्लच से जुड़ता है। हर बार जब आपको फ़ीड की लंबाई बदलने की आवश्यकता होती है, तो ऑपरेटर को रिंच का उपयोग करके सनकी कैम के थ्रो को मैन्युअल रूप से समायोजित करना होगा। इस प्रक्रिया में परीक्षण और त्रुटि की आवश्यकता होती है, जिससे मूल्यवान उत्पादन समय बर्बाद होता है। इसके अलावा, यांत्रिक क्लच लाखों चक्रों में खराब हो जाता है, जिससे बैकलैश शुरू हो जाता है और फ़ीड की लंबाई असंगत हो जाती है। ऑपरेटर लगातार पिच का पीछा करते हैं, डाई क्रैश को रोकने के लिए सूक्ष्म समायोजन करते हैं।
एक एनसी सर्वो फीडर इस कठोर यांत्रिक लिंक को पूरी तरह से अलग कर देता है। यह एक स्टैंडअलोन एसी सर्वो मोटर का उपयोग करता है जो एक सटीक ग्रहीय गियरबॉक्स या शून्य-बैकलैश टाइमिंग बेल्ट के माध्यम से सीधे निचले फ़ीड रोल से जुड़ा होता है। डिजिटल नियंत्रण प्रणाली मैन्युअल पिच समायोजन को पूरी तरह से समाप्त कर देती है। ऑपरेटर टचस्क्रीन इंटरफ़ेस के माध्यम से आवश्यक फ़ीड लंबाई इनपुट करते हैं, और सर्वो मोटर सटीक दोहराव के साथ कमांड निष्पादित करता है। आप जटिल, मल्टी-स्टेज फीडिंग पैटर्न प्रोग्राम कर सकते हैं जो एक मैकेनिकल फीडर आसानी से नहीं कर सकता है।
ऑपरेशनल मेट्रिक | मैकेनिकल रोलर फीडर | एनसी सर्वो फीडर |
|---|---|---|
फ़ीड लंबाई समायोजन | सनकी कैम पर मैनुअल रिंच समायोजन | एचएमआई टचस्क्रीन के माध्यम से डिजिटल इनपुट |
बदलाव का समय | 15 से 45 मिनट | 1 मिनट से कम (सहेजे गए व्यंजनों का उपयोग करके) |
मल्टी-पिच क्षमता | असंभव (केवल निश्चित स्ट्रोक) | पीएलसी प्रोग्रामिंग के माध्यम से मानक सुविधा |
अवयव पहनें | ओवररनिंग क्लच, ब्रेक, लिंकेज | न्यूनतम (सीलबंद बियरिंग्स, टाइमिंग बेल्ट) |
सेंसर के साथ एकीकरण | कठिन, बाहरी रिले की आवश्यकता है | डाई सुरक्षा प्रणालियों के साथ मूल एकीकरण |
एक सफल कार्यान्वयन प्रेस कक्ष की गतिशीलता को बदल देता है। सेटअप समय घंटों से घटकर मिनटों में रह जाता है। आप लगातार सटीकता के साथ शून्य-दोष फीडिंग प्राप्त करते हैं। उपकरण भौतिक विरूपण पैदा किए बिना प्रति मिनट स्ट्रोक को अधिकतम करता है। कॉइल लाइन एकीकरण अनकॉइलर से सीधे प्रेस तक निर्बाध हो जाता है। संपूर्ण सिस्टम मानक औद्योगिक प्रोटोकॉल के माध्यम से संचार करते हुए एक एकल, सिंक्रनाइज़ इकाई के रूप में संचालित होता है।
फीडर का चयन काफी हद तक कॉइल के भौतिक गुणों पर निर्भर करता है। आपको सामग्री की मोटाई, चौड़ाई और समग्र वजन का मूल्यांकन करना चाहिए। किसी फीडर को उसकी निर्धारित क्षमता से अधिक धकेलने से तत्काल फिसलन, मोटर में खराबी और रोलर्स क्षतिग्रस्त हो जाते हैं। उद्योग इन आयामों के आधार पर फीडिंग उपकरण को तीन अलग-अलग श्रेणियों में विभाजित करता है।
पतली शीट (0.1 मिमी से 1.0 मिमी): विद्युत संपर्क या मोटर लेमिनेशन जैसे नाजुक, उच्च गति वाले अनुप्रयोगों के लिए अनुकूलित। ये फीडर घूर्णन द्रव्यमान को कम करने के लिए हल्के, खोखले रोलर्स का उपयोग करते हैं। यह कम जड़ता नाजुक सामग्री को झुकाए बिना तेजी से त्वरण और मंदी की अनुमति देती है।
मध्यम प्लेट (1.0 मिमी से 3.2 मिमी): सामान्य प्रयोजन मुद्रांकन के लिए मानक विकल्प। वे गति और टॉर्क को प्रभावी ढंग से संतुलित करते हैं। ये इकाइयाँ अधिकांश ऑटोमोटिव ब्रैकेट और उपकरण पैनल निर्माण में पाए जाने वाले मानक कोल्ड-रोल्ड स्टील और एल्यूमीनियम कॉइल को संभालती हैं।
मोटी प्लेट (3.2 मिमी से 4.5 मिमी+): भारी-भरकम संरचनात्मक सुदृढीकरण की आवश्यकता होती है। हाई-टॉर्क सर्वो मोटर्स भारी कॉइल्स को चलाती हैं। अत्यधिक भौतिक प्रतिरोध के तहत विक्षेपण को रोकने के लिए फ्रेम मोटी स्टील साइड प्लेटों का उपयोग करता है। कठोर स्टॉक की आसान थ्रेडिंग के लिए इन इकाइयों में अक्सर मगरमच्छ-शैली के शुरुआती सिर होते हैं।
आपको सामग्री की चौड़ाई और कुंडल वजन क्षमता का आकलन करना चाहिए। इन आंकड़ों की तुलना फीडर के भौतिक आकार से करें। विशिष्ट सामग्री प्रकार में कारक. उच्च-तन्यता उन्नत उच्च-शक्ति स्टील (एएचएसएस) नरम एल्यूमीनियम की तुलना में अलग व्यवहार करता है। इसके लिए काफी अधिक सीधा बल और पकड़ दबाव की आवश्यकता होती है। नाजुक सतह फ़िनिश विशिष्ट रोलर कोटिंग्स की मांग करती है। पॉलीयुरेथेन (पीयू) लेपित रोलर्स या सैंडब्लास्टेड मैट फ़िनिश पूर्व-पेंट, गैल्वेनाइज्ड, या पॉलिश धातुओं पर सतह को खराब होने से रोकते हैं।
अपने उत्पादन रन के लिए आवश्यक स्ट्रोक प्रति मिनट (एसपीएम) की गणना करें। इस आंकड़े का सीधे सर्वो मोटर क्षमताओं से मिलान करें। आपको फ़ीड की लंबाई, प्रेस की गति और उपलब्ध फीडिंग समय के बीच संबंध को समझना चाहिए। फीडर को अपनी गति प्रेस चक्र के खुले हिस्से के भीतर पूरी करनी होगी, जिसे फ़ीड विंडो के रूप में जाना जाता है।
यदि कोई प्रेस 60 एसपीएम पर चलती है, तो एक पूर्ण स्ट्रोक में ठीक 1.0 सेकंड का समय लगता है। पासा केवल उस स्ट्रोक के एक हिस्से के लिए खुला होता है - आमतौर पर अपस्ट्रोक पर 270 डिग्री से डाउनस्ट्रोक पर 90 डिग्री तक। यह 180-डिग्री फ़ीड विंडो बनाता है। फीडर के पास सामग्री को तेज करने, शीर्ष गति तक पहुंचने, धीमा करने और पिच पर ठीक से रुकने के लिए ठीक 0.5 सेकंड का समय होता है। लंबी फ़ीड लंबाई को इसी समय विंडो के भीतर समाप्त करने के लिए उच्च त्वरण दर की आवश्यकता होती है। उच्च गति संचालन के लिए कम-जड़ता सर्वो सिस्टम की आवश्यकता होती है। मोटर को तुरंत अधिकतम वेग तक पहुंचना चाहिए और ओवरशूटिंग के बिना रुकना चाहिए। अपर्याप्त मोटर टॉर्क के कारण फीडिंग धीमी हो जाती है, जिससे सामग्री देर से पहुंचती है और परिणामस्वरूप गंभीर दुर्घटनाएं होती हैं।
अपने मुद्रांकित भागों के लिए स्वीकार्य विचलन को परिभाषित करें। सटीक मुद्रांकन के लिए एक मानक सहिष्णुता ±0.02 मिमी है। क्लोज्ड-लूप फीडबैक सिस्टम की भूमिका का मूल्यांकन करें। उच्च-रिज़ॉल्यूशन एनकोडर लंबे समय तक सटीकता बनाए रखते हैं। वे फ़ीड रोलर्स की सटीक स्थिति की निगरानी करते हैं, अक्सर प्रति क्रांति सैकड़ों हजारों पल्स उत्पन्न करते हैं।
एनकोडर वास्तविक समय डेटा को सर्वो ड्राइव पर वापस भेजता है। ड्राइव छोटी-मोटी विसंगतियों को तुरंत ठीक कर देती है। यह संचयी त्रुटियों को प्रगतिशील डाई संचालन को बर्बाद करने से रोकता है। कठोर यांत्रिक निर्माण भी इस परिशुद्धता का समर्थन करता है। फीडर फ्रेम में कोई भी फ्लेक्स, या ग्रहीय गियरबॉक्स में बैकलैश, सर्वो मोटर की सटीकता को अस्वीकार कर देगा। आपको यह सुनिश्चित करना होगा कि मैकेनिकल ड्राइवट्रेन को शून्य-बैकलैश ऑपरेशन के लिए रेट किया गया है।

प्रगतिशील डाई स्टैम्पिंग के लिए रिलीज तंत्र एक गैर-परक्राम्य सुविधा है। प्रोग्रेसिव डाइज़ पंच लगने से ठीक पहले पट्टी का पता लगाने के लिए पायलट पिन का उपयोग करते हैं। यदि फीडर रोलर्स सामग्री पर कसकर जकड़े रहते हैं, तो पायलट पिन फीडर से लड़ते हैं। इससे पट्टी में छेद बढ़ जाते हैं और भाग की सटीकता नष्ट हो जाती है। रिलीज तंत्र ऊपरी फीड रोलर को क्षण भर के लिए एक मिलीमीटर के अंश तक उठा देता है। यह सामग्री को पायलट पिन संलग्न होने के साथ ही सटीक संरेखण में तैरने की अनुमति देता है।
विशेषता | वायवीय रिलीज | यांत्रिक रिलीज |
|---|---|---|
एक्चुएशन विधि | एयर सिलेंडर सोलनॉइड वाल्व द्वारा चालू हो गया | भौतिक कैम प्रेस क्रैंकशाफ्ट से जुड़ा हुआ है |
गति सीमा | धीमी (वायु वाल्व प्रतिक्रिया अंतराल द्वारा सीमित) | हाई-स्पीड (एसपीएम को सटीक रूप से दबाने से मेल खाता है) |
सेटअप जटिलता | सरल, पीएलसी समय कोण के माध्यम से समायोजित | प्रेस पर यांत्रिक कैम संरेखण की आवश्यकता है |
सर्वोत्तम अनुप्रयोग | सामान्य मुद्रांकन, 150 एसपीएम से कम गति | हाई-स्पीड प्रोग्रेसिव डाइज़, 200+ एसपीएम |
वायवीय रिलीज मानक मुद्रांकन और धीमी गति के अनुरूप है। यह सामान्य प्रयोजन अनुप्रयोगों के लिए अच्छा काम करता है। प्रारंभिक सेटअप सरल है क्योंकि आप प्रोग्रामयोग्य कैम स्विच का उपयोग करके पीएलसी के माध्यम से समय को नियंत्रित करते हैं। हालाँकि, वायु वाल्व प्रतिक्रिया समय अधिकतम गति को सीमित करता है। संपीड़ित वायु प्रणालियों में अंतर्निहित अंतराल के कारण उच्च गति पर रिहाई बहुत देर से होती है। हाई-स्पीड स्टैम्पिंग के लिए मैकेनिकल रिलीज़ आवश्यक है। प्रेस कैम सीधे लीवर आर्म के माध्यम से रिलीज तंत्र को चलाता है। यह सटीक, तात्कालिक सिंक्रनाइज़ेशन प्रदान करता है। यह प्रति मिनट सैकड़ों स्ट्रोक की गति से चलने वाली प्रगतिशील डाई की मांग के लिए तेज़ पायलट रिलीज़ प्रदान करता है।
मोटी, कठोर सामग्री मजबूत संरचनात्मक इंजीनियरिंग की मांग करती है। उन्नत गियरबॉक्स बढ़े हुए भार को संभालते हैं। बड़े सर्वो मोटर्स लूप पिट से भारी कॉइल स्टॉक खींचने के लिए आवश्यक टॉर्क प्रदान करते हैं। प्रबलित स्ट्रेटनिंग रोलर्स फ़ीड चक्र के दौरान सामग्री को झुकने से रोकते हैं।
इन हेवी-ड्यूटी इकाइयों में मोटी स्टील साइड प्लेटें होती हैं। वे बड़े आकार के फ़ीड रोल का समर्थन करने के लिए हेवी-ड्यूटी गोलाकार रोलर बीयरिंग का उपयोग करते हैं। मोटी गेज स्टील पर फिसलन को रोकने के लिए क्लैंपिंग बल काफी अधिक होना चाहिए। इस आवश्यक पकड़ दबाव को उत्पन्न करने के लिए मोटी प्लेट फीडरों पर वायवीय सिलेंडर बड़े आकार के होते हैं। कुछ अत्यधिक हेवी-ड्यूटी मॉडल वायवीय के बजाय हाइड्रोलिक क्लैंपिंग सिलेंडर का उपयोग करते हैं ताकि यह सुनिश्चित किया जा सके कि सामग्री भारी त्वरण के तहत फिसल न सके।
क्रमबद्ध ब्लैंकिंग संचालन के लिए दो-अक्ष आंदोलन का मूल्यांकन करें। ज़िगज़ैग फीडर सामग्री को आगे (एक्स-अक्ष) और अगल-बगल (वाई-अक्ष) दोनों तरफ ले जाते हैं। यह कॉइल स्ट्रिप पर गोलाकार या अनियमित रिक्त स्थान के लेआउट को अनुकूलित करता है। सर्वो मोटर्स अगले पंच के लिए सामग्री की स्थिति निर्धारित करने के लिए एक साथ समन्वय करती हैं।
सामग्री उपज सुधारों की सावधानीपूर्वक गणना करें। सर्कल और डिस्क स्टैम्पिंग ऑपरेशन, जैसे मोटर लेमिनेशन या सॉ ब्लेड निर्माण, में अक्सर 7% से 14% स्क्रैप की कमी देखी जाती है। ज़िगज़ैग गति रिक्त स्थान को कसकर एक साथ जोड़ती है। इससे पंचों के बीच वेब की चौड़ाई कम हो जाती है। यह एक ही कुंडल से उत्पादित भागों की संख्या को अधिकतम करता है, जिससे सीधे कच्चे माल की खपत कम हो जाती है।
आपको विभिन्न प्रेस प्रकारों में एकीकरण अंतर का मूल्यांकन करना चाहिए। पारंपरिक मैकेनिकल गैप-फ्रेम प्रेस को फीडर को सिग्नल देने के लिए क्रैंकशाफ्ट पर लगे विशिष्ट टाइमिंग कैम या रोटरी एनकोडर की आवश्यकता होती है। धीमी हाइड्रोलिक प्रेस को उनकी परिवर्तनीय स्ट्रोक गति और पारंपरिक घूर्णन क्रैंकशाफ्ट की कमी के कारण अलग-अलग हैंडशेक सिग्नल की आवश्यकता होती है। अत्यधिक प्रोग्राम योग्य सर्वो प्रेस सबसे सहज एकीकरण प्रदान करते हैं लेकिन इसके लिए उन्नत संचार प्रोटोकॉल की आवश्यकता होती है।
सर्वो प्रेस अपने स्ट्रोक प्रोफाइल को गतिशील रूप से समायोजित कर सकते हैं, स्ट्रोक के नीचे रुककर या दिशा उलट कर। फीडर को प्रेस नियंत्रक के साथ लगातार संवाद करना चाहिए। यह सुनिश्चित करता है कि फ़ीड चक्र केवल तभी होता है जब डाई पूरी तरह से खुली और स्पष्ट हो। यदि सर्वो प्रेस पेंडुलम मोड (पूर्ण रोटेशन के बिना छोटे स्ट्रोक) में प्रवेश करता है, तो फीडर पीएलसी को बंद डाई में फीडिंग से बचने के लिए सटीक रैम स्थिति को ट्रैक करना होगा।
एचएमआई (मानव-मशीन इंटरफ़ेस) प्रयोज्य का मूल्यांकन करें। ऑपरेटरों को शीघ्रता से पैरामीटर इनपुट करने के लिए सहज स्क्रीन की आवश्यकता होती है। जटिल मेनू सेटअप त्रुटियों का कारण बनते हैं। उपकरणों के बीच संचार प्रोटोकॉल अनुकूलता सुनिश्चित करें। फीडर पीएलसी (अक्सर मित्सुबिशी, सीमेंस, या एलन-ब्रैडली) को प्रेस नियंत्रण के साथ एकीकृत होना चाहिए।
फीडर की ड्राइव को बिना किसी अंतराल के प्राथमिक पावर प्रेस पीएलसी से बात करनी चाहिए। हार्डवेयर्ड सिग्नल "ओके टू फीड" और "इमरजेंसी स्टॉप" जैसे महत्वपूर्ण कार्यों के लिए विश्वसनीय समय प्रदान करते हैं। ईथरनेट/आईपी या PROFINET कनेक्शन रेसिपी डेटा, फॉल्ट कोड और डायग्नोस्टिक जानकारी को संभालते हैं। यदि फीडर ने अपनी चाल पूरी नहीं की है तो उचित सिंक्रोनाइजेशन प्रेस को साइकिल चलाने से रोकता है। आपको फीडर के "फ़ीड कम्प्लीट" रिले को सीधे प्रेस के डाई प्रोटेक्शन सर्किट में तार देना होगा।
डाई आवश्यकताओं के आधार पर फ़ीड समय को सावधानीपूर्वक कॉन्फ़िगर करें। विकल्पों में प्रेस से पहले फ़ीड, फ़ीड से पहले प्रेस, या रुक-रुक कर संचालन शामिल हैं। अधिकांश ब्लैंकिंग कार्यों के लिए प्रेस से पहले फ़ीड मानक है। सामग्री तब आगे बढ़ती है जब रैम स्ट्रोक के शीर्ष पर होता है। फ़ीड से पहले प्रेस का उपयोग तब किया जाता है जब सामग्री को तब तक स्थिर रहना चाहिए जब तक कि डाई संलग्न न हो जाए, अक्सर गहरे ड्राइंग ऑपरेशन में देखा जाता है।
प्रगतिशील मृत्यु के लिए पायलट रिलीज़ टाइमिंग को सटीक रूप से सेट करें। रोलर्स को ठीक उसी समय खुलना चाहिए जब पायलट पिन सामग्री में प्रवेश करें। स्ट्रिपर प्लेट द्वारा अपस्ट्रोक पर स्ट्रिप जारी करने से पहले उन्हें बंद करना होगा। गलत समय निर्धारण के कारण पायलट पिन सामग्री के छिद्रों को खींच या फाड़ देती है, जिससे तत्काल भाग अस्वीकृति हो जाती है।
अपनी सुविधा में भौतिक स्थान की कमी का आकलन करें। प्रेस बेड पर इकाई के समग्र आकार को मापें। सुनिश्चित करें कि यह डाई परिवर्तन, स्क्रैप हटाने वाले शूट, या सुरक्षा प्रकाश पर्दों में हस्तक्षेप नहीं करता है। पासलाइन की ऊंचाई को डाई प्रवेश स्तर के साथ पूरी तरह से संरेखित करें। अधिकांश फीडरों में स्क्रू जैक के साथ एक माउंटिंग ब्रैकेट शामिल होता है, जो विभिन्न डाई ऊंचाइयों को समायोजित करने के लिए ±50 मिमी ऊर्ध्वाधर पासलाइन समायोजन की अनुमति देता है।
मौजूदा अपस्ट्रीम उपकरण के साथ गति को सिंक्रनाइज़ करें। अनकॉइलर और स्ट्रेटनर को फीडर की गति से मेल खाना चाहिए। उन्हें लगातार स्लैक लूप बनाए रखना होगा। यदि स्ट्रेटनर बहुत धीमी गति से चलता है, तो फीडर सामग्री को कसकर खींच लेगा, इसे लूप पिट से बाहर निकाल देगा और गंभीर फिसलन पैदा करेगा। यदि यह बहुत तेज़ चलता है, तो सामग्री फर्श पर खिंच जाएगी। सामग्री लूप को स्थिर गहराई पर रखते हुए स्ट्रेटनर की वेरिएबल फ्रीक्वेंसी ड्राइव (वीएफडी) को नियंत्रित करने के लिए अल्ट्रासोनिक लूप सेंसर या फोटोइलेक्ट्रिक आंखों का उपयोग करें।

प्रोग्रामेबल जॉब मेमोरी अनगिनत श्रम घंटे बचाती है। रेसिपी भंडारण पिछले सेटअप को तुरंत याद करने की अनुमति देता है। ऑपरेटर बस एचएमआई स्क्रीन से पार्ट नंबर का चयन करते हैं। पीएलसी स्वचालित रूप से उन्नत मॉडलों पर फ़ीड लंबाई, गति, त्वरण प्रोफाइल और यहां तक कि मोटर चालित पासलाइन ऊंचाई को समायोजित करता है।
यह थकाऊ मैनुअल यांत्रिक समायोजन का स्थान लेता है। आप रिंच, डायल संकेतक और परीक्षण-और-त्रुटि माप की आवश्यकता को समाप्त कर देते हैं। तेजी से बदलाव से समग्र उपकरण प्रभावशीलता (ओईई) में वृद्धि होती है। प्रेस भागों पर मुहर लगाने में अधिक समय व्यतीत करता है और डाई स्वैप के दौरान खाली बैठने में कम समय व्यतीत करता है। एक सक्षम ऑपरेटर दो मिनट के अंदर एक कॉइल जॉब से दूसरे कॉइल जॉब पर स्विच कर सकता है।
गलत फ़ीड को ख़त्म करने से सीधे तौर पर सामग्री की उपज में सुधार होता है। लगातार फीडिंग कॉइल के अंत में आंशिक स्टांपिंग को रोकती है। ब्लैंकिंग लेआउट को अनुकूलित करने से कच्चे माल का उपयोग अधिकतम हो जाता है। सर्वो मोटर की सटीकता सुनिश्चित करती है कि कॉइल के प्रत्येक मिलीमीटर का प्रभावी ढंग से उपयोग किया जाता है, जिससे आवश्यक एज ट्रिम भत्ता कम हो जाता है।
सटीक पायलट रिलीज़ सामग्री विरूपण को रोकता है। विकृत सामग्री अक्सर डाई में जाम हो जाती है, जिससे बड़े पैमाने पर स्क्रैप होता है और ऑपरेटरों को उलझी हुई पट्टी को मैन्युअल रूप से काटने और साफ करने की आवश्यकता होती है। कड़ी सहनशीलता बनाए रखने से यह सुनिश्चित होता है कि अंतिम मोहर वाले हिस्से पहली हिट पर गुणवत्ता नियंत्रण मानकों को पूरा करते हैं, जिससे डाउनस्ट्रीम सॉर्टिंग और रीवर्क समाप्त हो जाता है।
महत्वपूर्ण घटकों के जीवनकाल का मूल्यांकन करें। सर्वो ड्राइव, टाइमिंग बेल्ट और फीड रोलर्स को नियमित निरीक्षण की आवश्यकता होती है। पॉलीयुरेथेन रोलर्स समय के साथ खराब हो जाते हैं और अपनी पकड़ खो देते हैं, जिसके लिए समय-समय पर दोबारा कोटिंग की आवश्यकता होती है। यदि संकीर्ण, अपघर्षक सामग्री को लगातार चलाया जाए तो स्टील रोलर्स में खांचे विकसित हो सकते हैं। आपको अपने निवारक रखरखाव कार्यक्रम में रोलर रीग्राइंडिंग की योजना बनानी चाहिए।
खरीदने से पहले स्पेयर पार्ट्स की उपलब्धता सुनिश्चित करें। OEM तकनीकी सहायता क्षमताओं को सत्यापित करें। विद्युत दोष होने पर या सर्वो ड्राइव में ओवरकरंट त्रुटि होने पर आपको समस्या निवारण सहायता तक पहुंच की आवश्यकता होती है। नियमित निवारक रखरखाव, जिसमें गियरहेड को ग्रीस करना और एनकोडर केबलों का निरीक्षण करना शामिल है, सर्वो सिस्टम को चरम प्रदर्शन पर चालू रखता है।
सामग्री की फिसलन आंशिक सटीकता को तुरंत बर्बाद कर देती है। यह तब होता है जब रोलर्स में पर्याप्त पकड़ की कमी होती है, जब त्वरण बहुत अधिक सेट किया जाता है, या जब सामग्री भारी मुद्रांकन तरल पदार्थ में ढकी होती है। कैम्बर में सामग्री बग़ल में झुकती है क्योंकि यह डाई में प्रवेश करती है, जिससे पट्टी डाई गाइड से टकराती है।
अपनी सामग्री की मोटाई के लिए सही रोलर दबाव निर्दिष्ट करें। सामग्री को सीधा रखने के लिए फीडर एंट्री पर एज गाइड का उपयोग करें। फीडर से पहले उचित अपस्ट्रीम सामग्री को सीधा करना सुनिश्चित करें। एक अच्छा स्ट्रेटनर कॉइल सेट को हटा देता है, जिससे फीडर के लिए सामग्री को सटीक रूप से धकेलना आसान हो जाता है। यदि भारी मात्रा में तेलयुक्त स्टॉक चला रहे हैं, तो तरल पदार्थ की सतह के तनाव को तोड़ने और पकड़ बनाए रखने के लिए सैंडब्लास्टेड या मैट-फ़िनिश रोलर्स निर्दिष्ट करें।
उच्च एसपीएम संचालन उपकरण को उसकी सीमा तक धकेल देता है। वायवीय वाल्व पर्याप्त तेजी से खुलने और बंद होने में विफल हो सकते हैं। यह रिलीज़ तंत्र को सामग्री पर खींचने का कारण बनता है। आवश्यक त्वरण के लिए कम आकार होने पर सर्वो मोटर ज़्यादा गरम हो सकती है, जिससे ड्राइव में निम्नलिखित त्रुटि हो सकती है।
उच्च एसपीएम अनुप्रयोगों के लिए वायवीय की बजाय यांत्रिक रिलीज का विकल्प चुनें। सख्त एनकोडर अंशांकन प्रोटोकॉल लागू करें। प्रेस कैम और फीडर पीएलसी के बीच समय संकेतों को नियमित रूप से सत्यापित करें। प्रेस रोटरी कैम स्विच और फीडर इनपुट मॉड्यूल के बीच सिग्नल विलंबता की जांच करने के लिए यदि आवश्यक हो तो ऑसिलोस्कोप का उपयोग करें।
जटिल नियंत्रण प्रणालियाँ अप्रशिक्षित ऑपरेटरों को डराती हैं। गलत फ़ीड लंबाई दर्ज करने से तत्काल डाई क्रैश हो जाता है। गलत त्वरण सेटिंग्स के कारण सामग्री झुक जाती है या फिसल जाती है। किसी खराबी को दूर करने के लिए डाई प्रोटेक्शन सेंसरों को दरकिनार करने से अक्सर टूलींग को भयावह क्षति होती है।
अंतर्निहित त्रुटि निदान के साथ सहज ज्ञान युक्त एचएमआई सिस्टम को प्राथमिकता दें। स्क्रीन पर दोष कोड और समस्या निवारण चरण स्पष्ट रूप से प्रदर्शित होने चाहिए। कमीशनिंग के दौरान अनिवार्य ओईएम प्रशिक्षण स्थापित करें। ऑपरेटरों को गति, फ़ीड लंबाई और प्रेस समय के बीच संबंध को समझना चाहिए। अनधिकृत कर्मियों को महत्वपूर्ण त्वरण और समय मापदंडों को बदलने से रोकने के लिए एचएमआई पर पासवर्ड सुरक्षा लागू करें।
मैन्युअल मैकेनिकल फ़ीड पिच समायोजन के कारण डाउनटाइम लॉग करके अपने वर्तमान प्रेस रूम की बाधाओं का ऑडिट करें।
सर्वो मोटर को सही आकार देने के लिए अपने सबसे भारी प्रगतिशील डाई के लिए आवश्यक फ़ीड लंबाई और प्रति मिनट अधिकतम स्ट्रोक की गणना करें।
अपने विशिष्ट कॉइल स्टॉक और आवश्यक सहनशीलता का उपयोग करके शॉर्टलिस्ट किए गए फीडर निर्माताओं से प्रूफ-ऑफ-कॉन्सेप्ट सामग्री परीक्षण का अनुरोध करें।
उपकरण का ऑर्डर देने से पहले भौतिक अनुकूलता सुनिश्चित करने के लिए उपलब्ध प्रेस बेड स्थान और पासलाइन ऊंचाई को मापें।
स्वचालित स्टैम्पिंग लाइनों का निर्माण या उन्नयन करने की चाहत रखने वाले निर्माताओं के लिए, किंगलान धातु निर्माण और स्टैम्पिंग आवश्यकताओं की एक विस्तृत श्रृंखला का समर्थन करने के लिए डिज़ाइन किए गए प्रेस स्वचालन उपकरण और समाधान प्रदान करता है। प्रेस मशीनरी और स्वचालित फीडिंग सिस्टम में अनुभव के साथ, किंगलान निर्माताओं को फीडिंग सटीकता, परिचालन दक्षता और समग्र मुद्रांकन विश्वसनीयता में सुधार करने के लिए अपनी उत्पादन लाइनों में उपयुक्त उपकरण एकीकृत करने में मदद करता है।
ए: एक एनसी सर्वो फीडर प्रोग्रामयोग्य लचीलापन और सटीकता प्रदान करता है। यह तेजी से बदलाव और जटिल, मल्टी-स्टेज फीडिंग पैटर्न के लिए डिजिटल नियंत्रण का उपयोग करता है। एक रोलर फीडर प्रेस क्रैंकशाफ्ट से जुड़े यांत्रिक लिंकेज पर निर्भर करता है। यह समर्पित, उच्च-मात्रा, निश्चित मापदंडों के साथ निरंतर चलने में उत्कृष्टता प्राप्त करता है लेकिन इसमें सर्वो-संचालित प्रणालियों की त्वरित अनुकूलन क्षमता का अभाव है।
ए: फीडर के विनिर्देशों के साथ अधिकतम सामग्री की चौड़ाई और मोटाई श्रेणी का मिलान करके प्रारंभ करें। यह सुनिश्चित करने के लिए समग्र इकाई पदचिह्न को मापें कि यह स्क्रैप शूट को अवरुद्ध किए बिना आपके प्रेस बिस्तर पर फिट बैठता है। अंत में, सत्यापित करें कि फीडर की पासलाइन ऊंचाई समायोजन रेंज आपकी डाई ऊंचाई और अपस्ट्रीम स्ट्रेटनिंग उपकरण के साथ पूरी तरह से संरेखित है।
ए: एक ज़िगज़ैग फीडर पंच स्थानों को डगमगाने के लिए दो-अक्ष आंदोलन का उपयोग करता है। इसका उपयोग मुख्य रूप से मोटर लेमिनेशन जैसे सर्कल या डिस्क स्टैम्पिंग ऑपरेशन में किया जाता है। फीडिंग स्थितियों को एक-दूसरे से अलग करके, यह सामग्री की उपज को अधिकतम करता है और स्क्रैप को काफी कम करता है, जिससे अक्सर कच्चे माल के उपयोग में 14% तक सुधार होता है।
उत्तर: हां, यह नाजुक सतहों को आसानी से संभाल सकता है। मानक स्टील रोलर्स को विशेष पॉलीयुरेथेन या रबर-लेपित रोलर्स से बदला जा सकता है। ये कस्टम कोटिंग्स पूर्व-पेंटेड, गैल्वनाइज्ड और संवेदनशील पॉलिश सामग्री को खरोंच, खरोंच या क्षति से बचाते हुए सटीक फीडिंग के लिए आवश्यक पकड़ प्रदान करती हैं।
ए: यांत्रिक रिलीज तंत्र सीधे प्रेस कैम द्वारा संचालित होते हैं। यह तेज़ और अधिक सटीक पायलट रिलीज़ टाइमिंग प्रदान करता है। यह हाई-स्पीड प्रोग्रेसिव डाई स्टैम्पिंग के लिए नितांत आवश्यक है, जहां धीमी प्रतिक्रिया समय और वायवीय वायु वाल्वों की अंतर्निहित देरी सामग्री डीसिंक्रनाइज़ेशन और फीडिंग त्रुटियों का कारण बनेगी।
उ: मानक चक्र विकल्पों में प्रेस से पहले फ़ीड, फ़ीड से पहले प्रेस और रुक-रुक कर फीडिंग शामिल है। मेढ़े के उतरने से पहले प्रेस द्वारा सामग्री ले जाने से पहले फ़ीड। कुंडल को आगे बढ़ाने से पहले फ़ीड को सक्रिय करने से पहले दबाएँ। आंतरायिक संचालन विशिष्ट प्रगतिशील डाई और प्रेस आवश्यकताओं के आधार पर कस्टम टाइमिंग की अनुमति देते हैं।


