
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०९-२१ मूल:साइट


जब उत्पादन 200 टन की सीमा से अधिक हो जाता है, तो मानक स्टैम्पिंग मशीनरी गंभीर भौतिक सीमाओं से टकराती है। कोणीय विक्षेपण और असामयिक मृत्यु यौगिक तेजी से घिसते हैं। यह आंशिक सटीकता को नष्ट कर देता है और रखरखाव बजट को बढ़ा देता है। इंजीनियरिंग चुनौती सख्त भाग सहनशीलता बनाए रखने पर केंद्रित है। आपको निरंतर-स्ट्रोक अनुप्रयोगों के दौरान महंगी प्रगतिशील डाई की भी रक्षा करनी होगी जहां ऑफ-सेंटर लोडिंग अपरिहार्य है। भारी-गेज सामग्री के लिए ओपन-फ्रेम उपकरण पर भरोसा करने से टूलींग विफलताएं और अस्वीकार्य स्क्रैप दरें होती हैं।
इन संरचनात्मक विफलताओं को हल करने के लिए, उच्च क्षमता वाले विनिर्माण के लिए इस उपकरण का मूल्यांकन करने से फोकस सरल टन भार आवश्यकताओं से हटकर फ्रेम कठोरता और गतिज प्रोफाइल के व्यापक विश्लेषण पर केंद्रित हो जाता है। एक बंद-फ़्रेम आर्किटेक्चर में अपग्रेड करने से मौलिक रूप से परिवर्तन होता है कि कैसे एक स्टैम्पिंग सुविधा अत्यधिक संपीड़न बलों और जटिल मल्टी-स्टेशन बनाने के संचालन को संभालती है। एच फ्रेम पावर प्रेस एक परम आवश्यकता बन जाती है।
संरचनात्मक कठोरता जीवन को निर्धारित करती है: एच फ्रेम का बंद-लूप, चार-स्तंभ डिजाइन सी-फ्रेम प्रेस में निहित 'यॉ' और कोणीय विक्षेपण को समाप्त करता है, जो सीधे जटिल प्रगतिशील डाई के जीवनकाल को बढ़ाता है।
ऑफ-सेंटर लोड की बेहतर हैंडलिंग: सममित फ्रेम निर्माण और उन्नत स्लाइड गाइडिंग सिस्टम (जैसे, 8-पॉइंट गिब्स) मल्टी-स्टेशन स्टैम्पिंग के दौरान गंभीर ऑफ-सेंटर लोडिंग के तहत भी समानता बनाए रखते हैं।
फाउंडेशन और सुविधा पूर्वापेक्षाएँ: उच्च-टन भार वाले एच फ्रेम पावर प्रेस के लिए महत्वपूर्ण बुनियादी ढांचे के निवेश की आवश्यकता होती है, जिसमें विशेष कंक्रीट पिट नींव, कंपन अलगाव और पर्याप्त ओवरहेड क्रेन क्लीयरेंस शामिल हैं।
दीर्घकालिक मूल्य बनाम अपफ्रंट कैपेक्स: जबकि प्रारंभिक पूंजीगत व्यय ओपन-बैक विकल्पों की तुलना में काफी अधिक है, आरओआई को कम स्क्रैप दरों, कम डाई पुनर्निर्माण और हेवी-गेज अनुप्रयोगों में उच्च निरंतर स्ट्रोक-प्रति-मिनट (एसपीएम) के माध्यम से महसूस किया जाता है।
विषयसूची
उच्च-टन भार वाली स्टैम्पिंग मशीन और टूलींग दोनों पर अत्यधिक यांत्रिक तनाव लाती है। उच्च क्षमता वाली स्टैम्पिंग में सफलता के लिए एक संरचनात्मक नींव की आवश्यकता होती है जो तैयार भाग की आयामी सटीकता से समझौता किए बिना इन बलों को अवशोषित करने में सक्षम हो। जब आप किसी प्रेस को उसकी सीमा तक धकेलते हैं, तो आप उसकी कास्टिंग और असेंबली में हर कमजोरी को उजागर करते हैं।
हम भारी मुद्रांकन वातावरण में तीन प्राथमिक यांत्रिक विफलता बिंदु देखते हैं। सबसे पहले, फ़्रेम गैपिंग पंच प्रवेश कोण को बदल देती है। दूसरा, अत्यधिक पार्श्व स्लाइड आंदोलन के कारण पंच डाई मैट्रिक्स को शेव कर देता है। तीसरा, गंभीर स्नैप-थ्रू शॉक आंतरिक प्रेस घटकों को फ्रैक्चर करता है। पहली कॉइल फीड होने से पहले आपको इन जोखिमों को प्रक्रिया से बाहर निकालना होगा।

ओबीआई और सी-फ्रेम प्रेस उत्कृष्ट डाई एक्सेस प्रदान करते हैं लेकिन भारी भार के तहत कम कठोरता रखते हैं। अधिकतम क्षमता के करीब संचालन करते समय, खुला फ्रेम थोड़ा विकृत हो सकता है, जिससे पंच और डाई गलत संरेखण, तेजी से उपकरण घिसाव और भाग सटीकता कम हो सकती है।
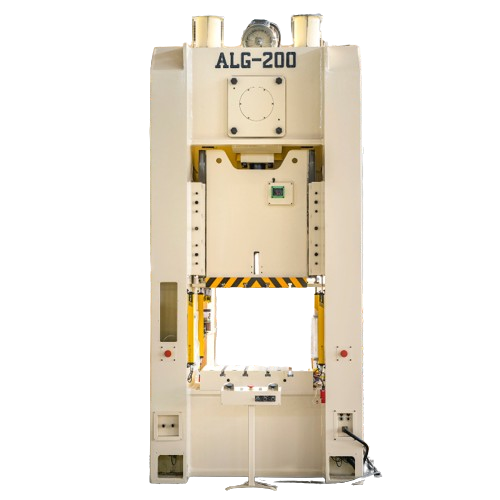
एच फ्रेम प्रेस पूरे फ्रेम में बलों को समान रूप से वितरित करने के लिए एक बंद चार-स्तंभ संरचना का उपयोग करते हैं। यह डिज़ाइन विक्षेपण को कम करता है, स्लाइड समानता को बनाए रखता है, और उच्च-टन भार संचालन के दौरान अधिक स्थिर मुद्रांकन प्रदर्शन सुनिश्चित करता है।
विनिर्देश | सी-फ़्रेम (ओपन-बैक) प्रेस | एच-फ़्रेम (सीधी ओर) प्रेस |
|---|---|---|
फ़्रेम डिज़ाइन | खुला मोर्चा, सी-आकार की कास्टिंग या वेल्डमेंट | बंद लूप, 4-स्तंभ निर्माण |
विक्षेपण प्रोफ़ाइल | कोणीय विक्षेपण ("मगरमच्छ का मुँह" दूरी) | सममित ऊर्ध्वाधर बढ़ाव (समानांतरता बनाए रखता है) |
टन भार क्षमता | आमतौर पर अधिकतम 200-300 टन तक सीमित | 200 से 3000+ टन तक कुशलतापूर्वक स्केल करता है |
मरो जीवन प्रभाव | पंच के गलत संरेखण के कारण त्वरित घिसाव | सख्त पंच-टू-डाई संरेखण के कारण विस्तारित डाई जीवन |
टूलींग एक्सेस | तीन तरफा पहुंच (सामने, बाएँ, दाएँ) | सामने/पीछे और विशिष्ट साइड की खिड़कियों तक सीमित |
ब्लैंकिंग ऑपरेशन, विशेष रूप से एएचएसएस सामग्रियों के साथ, सामग्री के टूटने पर मजबूत रिवर्स बल उत्पन्न करते हैं। यह अचानक ऊर्जा रिलीज शॉक लोड पैदा करती है जो प्रेस में पर्याप्त कठोरता की कमी होने पर फ्रेम, टूलींग और स्लाइड गाइड को नुकसान पहुंचा सकती है।
एच फ्रेम प्रेस को भारी स्टील संरचनाओं, प्रबलित मुकुट और पूर्व-तनाव वाले टाई-रॉड फ्रेम के माध्यम से इन प्रभावों को अवशोषित करने के लिए डिज़ाइन किया गया है। यह कठोर निर्माण कंपन को कम करता है, टूलींग सिस्टम की सुरक्षा करता है, और उच्च-बल ब्लैंकिंग ऑपरेशन के दौरान विश्वसनीयता में सुधार करता है।
फ़्रेम की संरचनात्मक कठोरता समीकरण का केवल आधा हिस्सा है। ड्राइव तंत्र यह तय करता है कि सामग्री पर बल कैसे लगाया जाता है। यह विशिष्ट अनुप्रयोगों के लिए प्रेस की उपयुक्तता निर्धारित करता है। सही ड्राइव तकनीक का चयन स्ट्रोक दरों को अनुकूलित करता है और विभिन्न धातुओं की अद्वितीय गठन आवश्यकताओं को प्रबंधित करता है।
सामान्य स्टैम्पिंग अनुप्रयोगों के लिए मानक क्रैंकशाफ्ट ड्राइव का व्यापक रूप से उपयोग किया जाता है क्योंकि वे उच्च गति और विश्वसनीय प्रदर्शन प्रदान करते हैं। हालाँकि, उच्च भार पर, कनेक्टिंग रॉड से कोणीय बल स्लाइड गाइड पर साइड दबाव बना सकता है, जिससे घिसाव बढ़ सकता है।
हेवी-ड्यूटी और डीप ड्राइंग अनुप्रयोगों के लिए एक्सेंट्रिक गियर ड्राइव बेहतर अनुकूल हैं। वे प्रेस फ्रेम के माध्यम से अधिक सीधे बल प्रदान करते हैं, स्लाइड पर साइड लोड को कम करते हुए फॉर्मिंग स्ट्रोक के दौरान उच्च टॉर्क प्रदान करते हैं। यह स्थिरता में सुधार करता है, मार्गदर्शक प्रणाली की सुरक्षा करता है, और उच्च टन भार वाले संचालन की मांग का समर्थन करता है।
लिंक-ड्राइव सिस्टम वर्किंग स्ट्रोक के दौरान फॉर्मिंग गति को धीमा करके और रिटर्न गति को बढ़ाकर स्लाइड मूवमेंट को संशोधित करते हैं। यह डाई पर प्रभाव को कम करता है, गहरी ड्राइंग के दौरान सामग्री प्रवाह में सुधार करता है, और उच्च उत्पादन क्षमता बनाए रखता है। सर्वो प्रेस स्ट्रोक प्रोफ़ाइल को समायोजित करने के लिए प्रोग्रामयोग्य मोटरों का उपयोग करके और भी अधिक नियंत्रण प्रदान करते हैं, जिससे विशेष गठन प्रक्रियाओं के लिए बॉटम डवेल जैसे कार्यों की अनुमति मिलती है। वे ऊर्जा दक्षता में भी सुधार करते हैं और अनुकूलित गति नियंत्रण के माध्यम से यांत्रिक घिसाव को कम करते हैं।
उच्च क्षमता वाले एच फ्रेम प्रेस को चुनने के लिए उत्पादन आवश्यकताओं के साथ मशीन विनिर्देशों के मिलान की आवश्यकता होती है। सही प्रेस को टूलींग और सामग्री को सहारा देने के लिए पर्याप्त बल, स्थिरता और सटीकता प्रदान करनी चाहिए। गलत चयन के कारण पार्ट की गुणवत्ता ख़राब हो सकती है, डाई का अत्यधिक घिसाव हो सकता है, या उत्पादन रुक सकता है।
प्रेस का चयन अधिकतम टन भार से अधिक पर निर्भर करता है। टनभार उस चरम बल का प्रतिनिधित्व करता है जिसे मशीन उत्पन्न कर सकती है, जबकि ऊर्जा क्षमता यह निर्धारित करती है कि प्रेस स्ट्रोक के दौरान कितने प्रभावी ढंग से बल बनाए रख सकता है।
गहरी ड्राइंग और भारी फॉर्मिंग अनुप्रयोगों के लिए, केवल टन भार के आधार पर प्रेस का चयन करने से अपर्याप्त प्रदर्शन हो सकता है। इंजीनियरों को भी इस पर विचार करना चाहिए:
आवश्यक गठन बल
स्ट्रोक के दौरान ऊर्जा की आवश्यकताएँ
डाई का आकार और वजन
भविष्य में उत्पादन विस्तार
असमान लोडिंग को रोकने के लिए बिस्तर और बोल्स्टर के आकार को पूरी तरह से डाई का समर्थन करना चाहिए। सामग्री के निर्माण से बचने और टूलींग की सुरक्षा के लिए उचित स्क्रैप डिस्चार्ज स्थान भी महत्वपूर्ण है।
स्लाइड गाइडिंग सिस्टम स्टैम्पिंग के दौरान ऊपरी और निचले डाई के बीच संरेखण बनाए रखता है।
एक मानक 4-पॉइंट मार्गदर्शक प्रणाली चार कोनों पर स्लाइड का समर्थन करती है और संतुलित भार के लिए अच्छी तरह से काम करती है। हालाँकि, असमान बल वितरण के साथ बड़े प्रगतिशील डाइज़ चलाने पर इसकी सीमाएँ हो सकती हैं।
8-पॉइंट गिब प्रणाली बाएँ-दाएँ और आगे-पीछे दोनों दिशाओं में अतिरिक्त सहायता प्रदान करती है। यह स्लाइड स्थिरता में सुधार करता है, पंच और डाई संरेखण बनाए रखता है, और जटिल मुद्रांकन संचालन के दौरान घिसाव को कम करता है।
8 सूत्रीय मार्गदर्शन के लाभ:
ऑफ-सेंटर लोड के लिए बेहतर प्रतिरोध
बेहतर भाग सटीकता
लम्बी आयु मरो
अधिक स्थिर प्रगतिशील मुद्रांकन प्रदर्शन
आधुनिक एच फ्रेम प्रेस स्वचालित उत्पादन लाइनों के लिए डिज़ाइन किए गए हैं। उनकी कठोर संरचना और बड़ा कार्य क्षेत्र इनके साथ आसान एकीकरण की अनुमति देता है:
सर्वो फीडर
स्ट्रेटनर्स
स्थानांतरण प्रणाली
रोबोटिक हैंडलिंग उपकरण
प्रेस चुनने से पहले, निर्माताओं को मूल्यांकन करना चाहिए:
फ़ीड लाइन की ऊंचाई
सामग्री खोलने के आयाम
स्वचालन संचार प्रणाली
स्थान की आवश्यकताओं को स्थानांतरित करें
उचित एकीकरण फीडिंग त्रुटियों और टूलींग क्षति को कम करते हुए सटीक सामग्री स्थिति और स्थिर उच्च गति उत्पादन सुनिश्चित करता है।
विशिष्ट विनिर्माण क्षेत्र उच्च क्षमता वाली स्ट्रेट-साइड प्रेस की मांग को बढ़ाते हैं। ऑटोमोटिव उद्योग में, इलेक्ट्रिक वाहनों की ओर बदलाव के लिए बड़े पैमाने पर संरचनात्मक घटकों पर मुहर लगाने की आवश्यकता है। बैटरी ट्रे और प्रबलित चेसिस ब्रैकेट बड़े बिस्तर आकार और असाधारण संरचनात्मक कठोरता की मांग करते हैं। आपको स्वचालित रोबोटिक वेल्डिंग डाउनस्ट्रीम के लिए आवश्यक सख्त सहनशीलता बनाए रखनी होगी। यदि मुद्रांकित भाग में अत्यधिक स्प्रिंगबैक या आयामी भिन्नता है, तो वेल्डिंग रोबोट एक चाप पर प्रहार करने में विफल हो जाएंगे।
हल्के, कठोर सामग्रियों में परिवर्तन से स्टैम्पिंग भौतिकी में मौलिक परिवर्तन आता है। एयरोस्पेस-ग्रेड एल्यूमीनियम मिश्र धातु और एएचएसएस को काफी अधिक टन भार की आवश्यकता होती है। वे हिंसक स्नैप-थ्रू ताकतें उत्पन्न करते हैं। केवल भारी रूप से प्रबलित एच फ्रेम पावर प्रेस में ही इन उन्नत सामग्रियों को संसाधित करने के लिए आवश्यक संरचनात्मक द्रव्यमान और मार्गदर्शक परिशुद्धता होती है। एक पुराने, खुले फ्रेम वाले प्रेस पर एएचएसएस की मोहर लगाने का प्रयास समय के साथ मशीन को सचमुच फाड़ देगा।
उच्च क्षमता वाले एच फ्रेम प्रेस को चुनने के लिए उपकरण लागत, उत्पादन दक्षता और दीर्घकालिक परिचालन लाभ को संतुलित करने की आवश्यकता होती है। निर्णय न केवल एक मशीन खरीदने के बारे में है, बल्कि टूलींग प्रदर्शन में सुधार, डाउनटाइम को कम करने और संपूर्ण उत्पादन प्रक्रिया को अनुकूलित करने के बारे में भी है।
स्ट्रेट-साइड एच फ्रेम प्रेस को छोटे सी फ्रेम प्रेस की तुलना में अधिक प्रारंभिक निवेश की आवश्यकता होती है। लागत में मशीन खरीद, परिवहन, स्थापना और नींव की तैयारी शामिल है।
हालाँकि, मजबूत फ्रेम संरचना स्लाइड विक्षेपण को कम करती है और पंच-टू-डाई संरेखण में सुधार करती है। यह डाई लाइफ को बढ़ाने, टूलींग की मरम्मत को कम करने और लंबी अवधि के उत्पादन के दौरान स्क्रैप दरों को कम करने में मदद करता है।
महंगे प्रोग्रेसिव डाइज़ का उपयोग करने वाले निर्माताओं के लिए, बेहतर सटीकता और स्थिरता मशीन के सेवा जीवन में महत्वपूर्ण बचत कर सकती है।
सी फ्रेम प्रेस टूलींग परिवर्तनों के लिए आसान पहुंच प्रदान करते हैं, जबकि एच फ्रेम प्रेस कठोरता और उच्च-लोड प्रदर्शन पर अधिक ध्यान केंद्रित करते हैं। उनकी बंद संरचना के कारण, एच फ्रेम प्रेस को भारी डाई हैंडलिंग के लिए अधिक उन्नत उपकरणों की आवश्यकता हो सकती है।
परिवर्तन दक्षता में सुधार के लिए, निर्माता एकीकृत कर सकते हैं:
क्विक डाई चेंज (क्यूडीसी) सिस्टम
हाइड्रोलिक डाई क्लैंप
वायवीय डाई लिफ्टर
रोलिंग बोल्स्टर सिस्टम
ये समाधान सेटअप समय को कम करते हैं और एक एच फ्रेम प्रेस को कई उत्पादन कार्यों को कुशलतापूर्वक संभालने की अनुमति देते हैं।
सही निर्माता का चयन करना मशीन विनिर्देशों को चुनने जितना ही महत्वपूर्ण है। उच्च-टन भार वाले प्रेस को अक्सर उत्पादन आवश्यकताओं के अनुसार अनुकूलित किया जाता है, जिसका अर्थ है कि परियोजना योजना में इंजीनियरिंग, विनिर्माण, स्थापना और परीक्षण समय पर विचार करना चाहिए।
एक विश्वसनीय आपूर्तिकर्ता को यह प्रदान करना चाहिए:
मशीन चयन के दौरान तकनीकी सहायता
स्पेयर पार्ट्स की उपलब्धता
स्थापना सहायता
रखरखाव मार्गदर्शन
दीर्घकालिक सेवा समर्थन
बिक्री के बाद मजबूत समर्थन अप्रत्याशित डाउनटाइम को कम करने में मदद करता है और स्नेहन प्रणाली, क्लच और ब्रेक इकाइयों और हाइड्रोलिक सिस्टम जैसे महत्वपूर्ण घटकों के स्थिर संचालन को सुनिश्चित करता है।
ए: प्राथमिक अंतर संरचनात्मक डिजाइन है। सी-फ़्रेम में एक खुला मोर्चा होता है, जो टूलींग तक आसान पहुंच प्रदान करता है लेकिन उच्च भार के तहत कोणीय विक्षेपण से पीड़ित होता है। एच-फ़्रेम में एक बंद-लूप, चार-स्तंभ डिज़ाइन होता है जो इस विक्षेपण को समाप्त करता है, ऑपरेशन के दौरान स्लाइड और बिस्तर के बीच सख्त समानता बनाए रखता है।
उत्तर: जब परिचालन 200 से 300 टन से अधिक हो जाता है तो निर्माता आमतौर पर स्ट्रेट-साइड प्रेस में बदलाव करते हैं। इस सीमा से परे, खुले-फ़्रेम डिज़ाइन की भौतिक सीमाएं अत्यधिक विक्षेपण का कारण बनती हैं, जिससे तेजी से डाई घिसाव और अस्वीकार्य भाग सहनशीलता होती है।
ए: कोणीय विक्षेपण को समाप्त करके, प्रेस यह सुनिश्चित करता है कि पंच हर बार बिल्कुल सीधे डाई कैविटी में प्रवेश करता है। यह सख्त संरेखण पंच को डाई मैट्रिक्स के खिलाफ रगड़ने से रोकता है, घिसाव को काफी कम करता है, किनारे के कतरन को रोकता है, और आवश्यक शार्पनिंग के बीच के समय को बढ़ाता है।
ए: उच्च-टन भार वाले प्रेसों को विशेष, पृथक कंक्रीट नींव की आवश्यकता होती है। इसमें एक गड्ढा खोदना, एक प्रबलित कंक्रीट जड़ता ब्लॉक डालना, और स्टैम्पिंग शॉकवेव्स को फैक्ट्री के फर्श और आसन्न उपकरणों को नुकसान पहुंचाने से रोकने के लिए कंपन डंपिंग पैड या स्प्रिंग आइसोलेटर्स स्थापित करना शामिल है।
उत्तर: हाँ, वे विशेष रूप से इसके लिए डिज़ाइन किए गए हैं। सममित चार-स्तंभ निर्माण, 8-पॉइंट गिब्स जैसी उन्नत मार्गदर्शक प्रणालियों के साथ मिलकर, पार्श्व और अनुदैर्ध्य स्लाइड आंदोलन को प्रतिबंधित करता है। जब प्रगतिशील डाई पूरे बिस्तर पर असमान बल लगाती है तो यह रैम को झुकने से रोकता है।
ए: एक 8-पॉइंट गिब प्रणाली सभी चार कोनों पर स्लाइड को पकड़ती है, जो आगे से पीछे और बाएं से दाएं दोनों दिशाओं में गति को नियंत्रित करती है। यह व्यापक मार्गदर्शन मानक 4-पॉइंट सिस्टम की तुलना में बेहतर पंच-टू-डाई संरेखण प्रदान करता है, जो जटिल, मल्टी-स्टेशन टूलींग के लिए महत्वपूर्ण है।


