
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-०९-२१ मूल:साइट


सही प्रेस आर्किटेक्चर का चयन करने के लिए परिचालन लचीलेपन के साथ आवश्यक टन भार को संतुलित करने की आवश्यकता होती है। ओवर-इंजीनियरिंग से फर्श की जगह बर्बाद होती है, जबकि अंडर-स्पेसिंग से फ्रेम विक्षेपण और टूलींग को नुकसान होता है। सुविधा प्रबंधक और उत्पादन इंजीनियर अक्सर उस सटीक सीमा को निर्धारित करने के लिए संघर्ष करते हैं जहां एक ओपन-गैप प्रेस एक परिसंपत्ति के बजाय एक दायित्व बन जाता है। उच्च-मात्रा कठोरता के विरुद्ध नौकरी-दुकान की बहुमुखी प्रतिभा की तुलना करते समय आपको लगातार इस दुविधा का सामना करना पड़ता है। हमने तकनीकी मूल्यांकन ढांचा प्रदान करने के लिए यह मार्गदर्शिका बनाई है। यह आपको यह निर्धारित करने में मदद करता है कि गैप-फ़्रेम मशीन आपकी दुकान के फर्श के लिए इष्टतम समाधान है। हम यांत्रिक सीमाओं, आदर्श उपयोग के मामलों और समग्र परिचालन दक्षता का विश्लेषण करते हैं। आप सीखेंगे कि महंगी गलत संरेखण से बचते हुए, फ्रेम क्षमताओं के साथ डाई आवश्यकताओं का मिलान कैसे किया जाए। यह सुनिश्चित करता है कि आपकी उपकरण चयन प्रक्रिया अनुमान के बजाय कठिन डेटा पर निर्भर करती है।
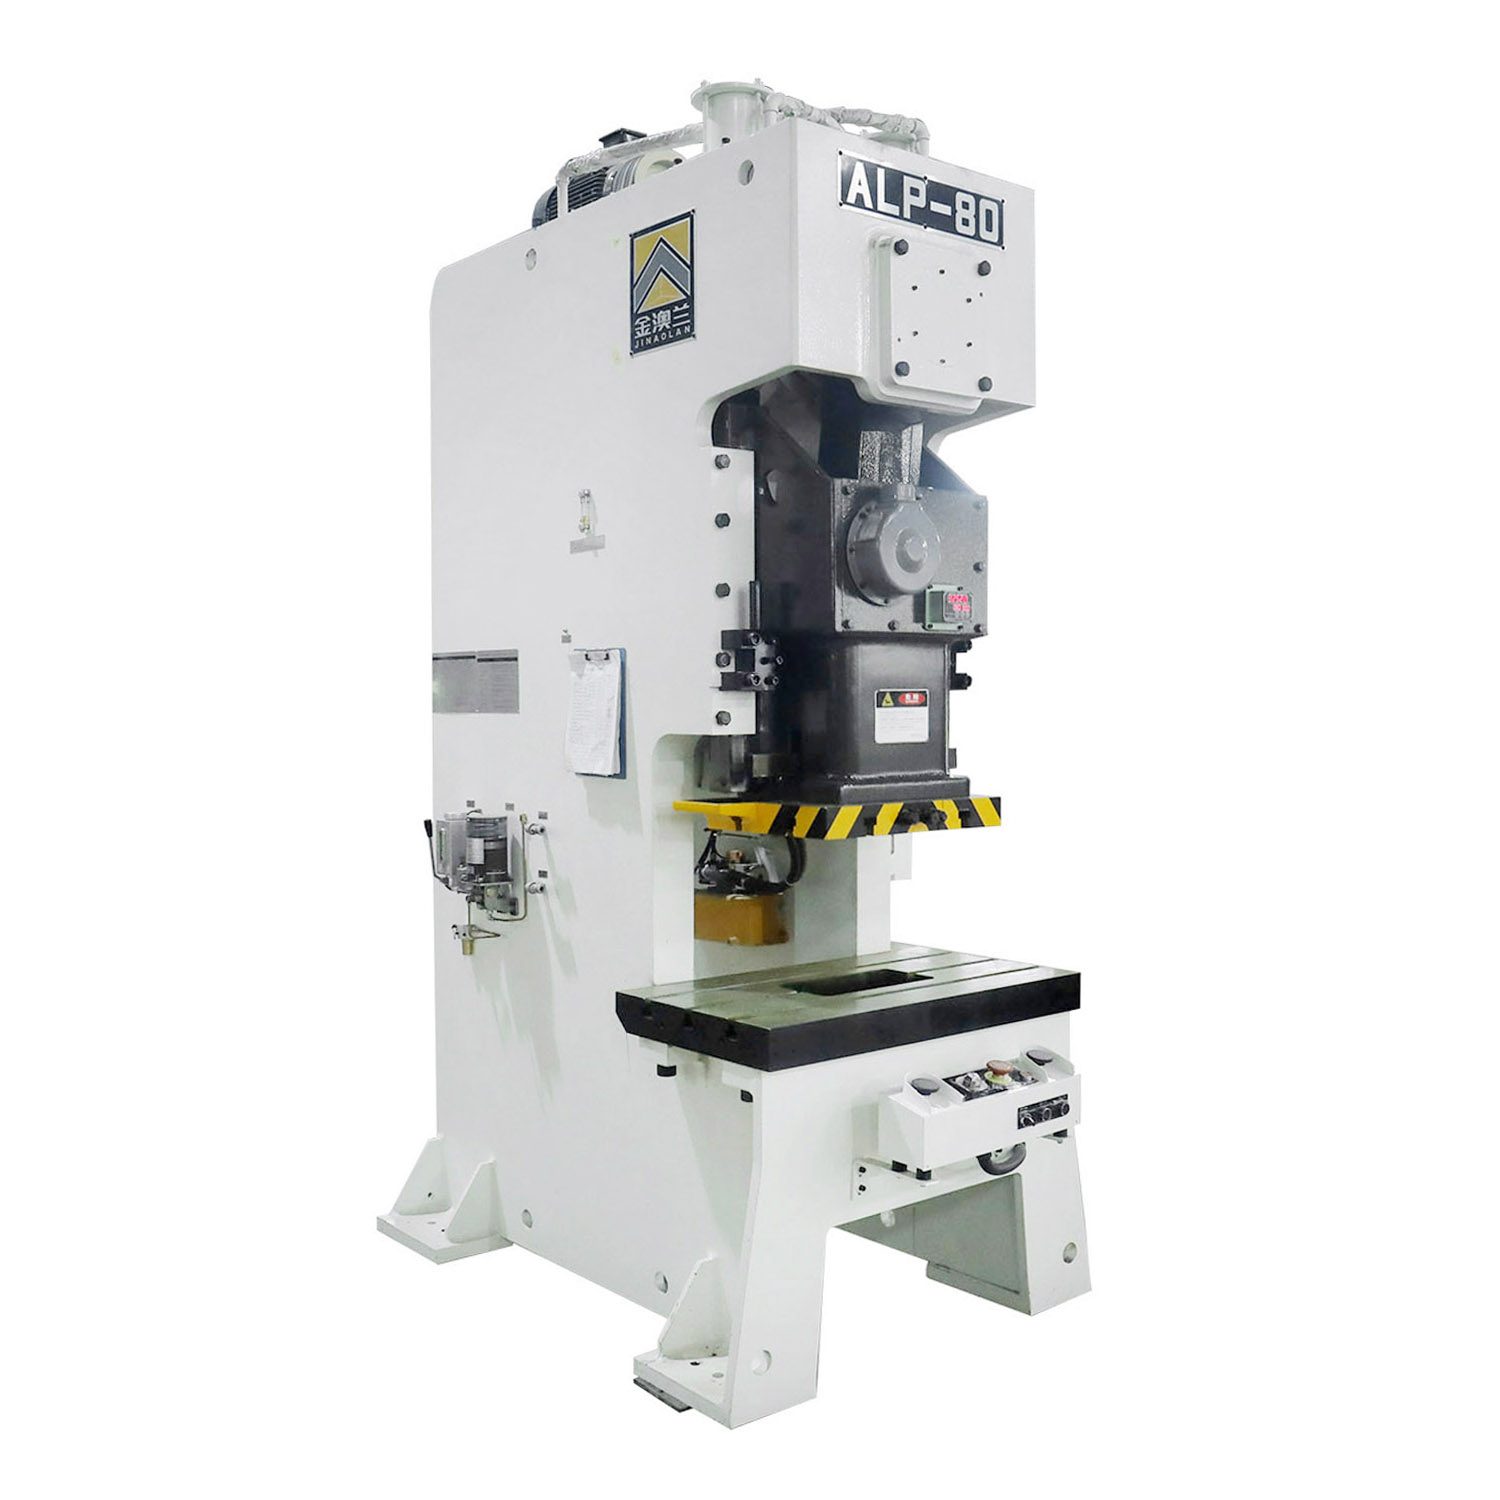
इष्टतम उपयोग के मामले: सी-फ्रेम प्रेस तीन-तरफा पहुंच, बार-बार टूल चेंजओवर और छोटे से मध्यम उत्पादन रन की आवश्यकता वाले संचालन में उत्कृष्टता प्राप्त करता है।
संरचनात्मक सीमाएँ: ओपन-गैप डिज़ाइन स्वाभाविक रूप से लगभग-अधिकतम भार के तहत कोणीय विक्षेपण (गैपिंग) के लिए अतिसंवेदनशील होता है, जो इसे अत्यधिक असंतुलित या अत्यधिक-टन भार वाले प्रगतिशील डाई कार्य के लिए अनुपयुक्त बनाता है।
पदचिह्न और बिस्तर आकार दक्षता: वे काफी छोटे पदचिह्न प्रदान करते हैं और स्ट्रेट-साइड (एच-फ्रेम) प्रेस की तुलना में छोटे बिस्तर आकार के लिए अनुकूलित होते हैं, जो कॉम्पैक्ट कार्यस्थलों और सेलुलर विनिर्माण लेआउट के लिए आदर्श हैं।
एप्लीकेशन स्वीट स्पॉट: आम तौर पर 250-टन क्षमता सीमा के अंतर्गत आने वाले सामान्य धातु निर्माण, ब्लैंकिंग, पंचिंग, झुकने और रिवेटिंग संचालन के लिए सबसे प्रभावी।
विषयसूची
ओपन-गैप डिज़ाइन टूलींग और संचालन के लिए उत्कृष्ट पहुंच प्रदान करता है, लेकिन इसमें बंद-फ़्रेम प्रेस की तुलना में कम कठोरता होती है। चूँकि फ्रेम का अगला भाग समर्थित नहीं है, इसलिए भारी भार फ्रेम के विक्षेपण का कारण बन सकता है और रैम-टू-बेड संरेखण को प्रभावित कर सकता है। बड़े बिस्तर के आकार इस प्रभाव को बढ़ाते हैं, इसलिए गैप-फ़्रेम प्रेस का उपयोग मुख्य रूप से छोटे घटकों और हल्के स्टैम्पिंग अनुप्रयोगों के लिए किया जाता है जहां लोड फ्रेम केंद्र के करीब रहता है।
मानक गैप-फ़्रेम प्रेस आमतौर पर 10 से 250 टन के बीच संचालित होते हैं। इस सीमा से अधिक होने पर फ्रेम तनाव बढ़ जाता है और गैपिंग हो सकती है, जो रैम और बोल्स्टर के बीच संरेखण को प्रभावित करती है। इस गलत संरेखण के कारण असमान डाई घिसाव, क्षतिग्रस्त टूलींग और भाग की सटीकता कम हो सकती है। प्रबलित उच्च-टन भार वाले मॉडल अधिक भार संभाल सकते हैं, लेकिन उन्हें बड़े फ्रेम की आवश्यकता होती है और ओपन-गैप डिज़ाइन के स्थान-बचत लाभ कम हो जाते हैं।
इस आर्किटेक्चर की गति और स्ट्रोक विशेषताएँ इसे सिंगल-स्टेशन पंचिंग और ब्लैंकिंग के लिए आदर्श बनाती हैं। ऑपरेटर कई कोणों से सामग्री को तेजी से फीड कर सकते हैं। रैम तेजी से साइकिल चलाता है, जिससे हाई-स्पीड ब्लैंकिंग कार्य कम समय में पूरा हो जाता है। ब्लैंकिंग ऑपरेशन महत्वपूर्ण स्नैप-थ्रू शॉक उत्पन्न करते हैं। जब पंच सामग्री को तोड़ता है, तो प्रेस फ्रेम में संग्रहीत ऊर्जा तुरंत निकल जाती है। ओपन-गैप फ्रेम इस रिवर्स टन भार को स्ट्रेट-साइड प्रेस की तुलना में अलग तरह से अवशोषित करता है, अधिकतम क्षमता के करीब चलने पर अक्सर विशेष शॉक डैम्पर्स की आवश्यकता होती है।
खुली वास्तुकला स्लग निकासी के लिए बड़े पैमाने पर लाभ प्रदान करती है। स्क्रैप सामग्री आसानी से गिर जाती है या कस्टम शूट के माध्यम से पीछे या किनारों से बाहर की ओर निर्देशित की जा सकती है। यह स्क्रैप बिल्डअप को डाई को जाम करने या वर्कपीस को नुकसान पहुंचाने से रोकता है। कुशल स्क्रैप निष्कासन सीधे उच्च अपटाइम और कम रखरखाव स्टॉप में तब्दील हो जाता है। आपको अपनी टूलींग इंजीनियरिंग को सरल बनाते हुए, डाई शू के भीतर ही जटिल आंतरिक स्क्रैप शेडिंग सिस्टम को डिज़ाइन करने की आवश्यकता नहीं है।
शॉर्ट-रन स्टैम्पिंग अधिकतम गति के बजाय तेज़ सेटअप और उत्पादन लचीलेपन पर केंद्रित है। गैप-फ़्रेम प्रेस का खुला डिज़ाइन आसान डाई परिवर्तन और त्वरित डाई परिवर्तन प्रणालियों के एकीकरण की अनुमति देता है, जो उन्हें विभिन्न छोटे-बैच निर्माण कार्यों के लिए उपयुक्त बनाता है।
हालाँकि, इन प्रेसों में जटिल प्रगतिशील डाईज़ की सीमाएँ हैं। कई स्टेशनों पर असमान लोडिंग से स्लाइड विक्षेपण हो सकता है, जिससे उपकरण घिसाव और सटीकता संबंधी समस्याएं हो सकती हैं। वे सरल प्रगतिशील संचालन के लिए बेहतर अनुकूल हैं जहां भार संतुलित रहता है।
झुकने और बनाने के अनुप्रयोगों में अक्सर बड़े या अनियमित वर्कपीस शामिल होते हैं। गैप-फ़्रेम प्रेस का खुला डिज़ाइन इन भागों को संभालने के लिए बेहतर पहुंच प्रदान करता है। हालाँकि, असमान लोडिंग आम है, इसलिए बल संतुलन बनाए रखने के लिए टूलींग को सावधानीपूर्वक तैनात किया जाना चाहिए।
सिक्के बनाने के लिए स्ट्रोक के निचले भाग पर उच्च दबाव की आवश्यकता होती है। चूंकि यह महत्वपूर्ण फ्रेम तनाव पैदा करता है, ऑपरेटरों को प्रेस पर अधिक भार डालने से बचना चाहिए। एक टन भार निगरानी प्रणाली गठन बलों को नियंत्रित करने में मदद करती है और मशीन को स्थायी क्षति से बचाती है।
हल्के-टन भार वाले मॉडल अक्सर सटीक असेंबली में काम करते हैं। स्टेकिंग, रिवेटिंग और प्रेसिंग बियरिंग्स के लिए मध्यम बल और उच्च सटीकता की आवश्यकता होती है। ऑटोमोटिव और उपकरण विनिर्माण लाइनें उप-असेंबली कार्यों के लिए इन मशीनों पर बहुत अधिक निर्भर करती हैं। खुला मोर्चा ऑपरेटरों या रोबोटिक हथियारों को जटिल असेंबलियों को सुरक्षित और शीघ्रता से मरने वाले क्षेत्र में रखने की अनुमति देता है। ये विशिष्ट सी फ्रेम पावर प्रेस एप्लिकेशन महत्वपूर्ण विक्षेपण सीमा से काफी नीचे रहते हुए मशीन की गति और पहुंच को अधिकतम करते हैं। आप स्वचालित फीडिंग बाउल और रोटरी इंडेक्स टेबल को सीधे बोल्स्टर पर माउंट कर सकते हैं, जिससे एक कॉम्पैक्ट, स्व-निहित असेंबली सेल बन सकता है।

इन दोनों डिज़ाइनों के बीच सबसे बड़ा अंतर पहुंच क्षमता का है। एक गैप-फ़्रेम तीन-तरफा पहुंच प्रदान करता है। एक एच-फ़्रेम संकीर्ण साइड की खिड़कियों और सामने/पीछे के खुले स्थानों तक पहुंच को प्रतिबंधित करता है। यह पहुंच सीधे सेटअप समय को प्रभावित करती है। बार-बार डाई परिवर्तन वाली सुविधाओं में ओपन-गैप मशीनों के साथ महत्वपूर्ण श्रम कटौती देखी जाती है। फोर्कलिफ्ट या डाई कार्ट कई कोणों से सीधे बोल्स्टर प्लेट तक पहुंच सकते हैं। फास्टनरों और क्लैंपों तक अंधेरे, बंद जगह में झुके बिना पहुंचना आसान है। प्रतिदिन तीन या चार बदलाव करने वाली नौकरी की दुकान के लिए, यह गति एक बड़ा परिचालन लाभ है।
ऑफ-सेंटर लोड एच-फ्रेम और गैप-फ्रेम प्रेस को अलग तरह से प्रभावित करते हैं। एच-फ़्रेम प्रेस बेहतर स्थिरता प्रदान करते हैं क्योंकि चार-स्तंभ संरचना सभी कोनों से रैम का समर्थन करती है और पार्श्व गति को कम करती है। गैप-फ़्रेम प्रेस असमान लोडिंग के प्रति अधिक संवेदनशील होते हैं, जो फ़्रेम और गाइड सिस्टम पर तनाव बढ़ा सकते हैं। बड़े, हेवी-ड्यूटी स्टैम्पिंग अनुप्रयोगों के लिए आमतौर पर एच-फ्रेम प्रेस की आवश्यकता होती है, जबकि गैप-फ्रेम प्रेस छोटे घटकों और कॉम्पैक्ट उत्पादन आवश्यकताओं के लिए बेहतर अनुकूल होते हैं। सही संरचना का चयन सटीकता बनाए रखने, उपकरण के घिसाव को कम करने और भाग दोषों को रोकने में मदद करता है।
पदचिह्न-से-टनभार अनुपात का मूल्यांकन करें। गैप-फ़्रेम मशीनें महत्वपूर्ण छिद्रण शक्ति को बहुत छोटे पदचिह्न में पैक करती हैं। यह उन्हें सेलुलर विनिर्माण एकीकरण के लिए अत्यधिक आकर्षक बनाता है। एक दुबली उत्पादन लाइन बनाने के लिए आप कई छोटे प्रेसों को एक साथ समूहित कर सकते हैं। समान टन भार के एच-फ्रेम के लिए बहुत बड़े पदचिह्न और अक्सर ऊंची छत निकासी की आवश्यकता होती है। गैप-फ़्रेम के साथ सुविधा एकीकरण सरल है। उन्हें स्थापना के लिए शायद ही कभी विशेष नींव गड्ढों या बड़े ओवरहेड क्रेन की आवश्यकता होती है। आप हेवी-ड्यूटी आइसोलेशन माउंट का उपयोग करके उन्हें सीधे एक मानक प्रबलित कंक्रीट फर्श पर रख सकते हैं।
विशेषता | सी-फ़्रेम (ओपन-गैप) | एच-फ़्रेम (सीधी ओर) |
|---|---|---|
सरल उपयोग | उत्कृष्ट (तीन तरफा पहुंच) | प्रतिबंधित (खंभे पहुंच रोकते हैं) |
कठोरता एवं विक्षेपण | मध्यम (कोणीय अंतराल की संभावना) | उच्च (न्यूनतम विक्षेपण) |
पदचिह्न | कॉम्पैक्ट (गड्ढे की आवश्यकता नहीं) | बड़ा (अक्सर नींव कार्य की आवश्यकता होती है) |
आदर्श प्रोडक्शन रन | उच्च-मिश्रण, निम्न-मात्रा (HMLV) | कम-मिश्रण, उच्च-मात्रा |
टूलींग जटिलता | एकल स्टेशन, सरल प्रगतिशील | जटिल, बहु-स्टेशन प्रगतिशील |
ऑफ-सेंटर भार क्षमता | बेकार से ठीक | उत्कृष्ट |
उत्पादन परिवर्तनशीलता उपकरण चयन को निर्धारित करती है। गैप-फ़्रेम उच्च-मिश्रण, कम-वॉल्यूम (HMLV) वातावरण का पक्ष लेते हैं। परिचालन लचीलापन यहां प्राथमिक चालक है। एक अकेली मशीन सुबह कोष्ठक में छेद कर सकती है और दोपहर में टोकन निकाल सकती है। रैम की अंतर्निहित गति विविध, अल्पकालिक अनुबंधों के लिए थ्रूपुट को अधिकतम करती है। समर्पित उच्च-मात्रा वाली लाइनें, एक ही हिस्से पर लाखों बार मोहर लगाने से, स्ट्रेट-साइड प्रेस के कठोर, कम-घिसाव वाले वातावरण से अधिक लाभ होता है। जब चपलता क्रूर, निरंतर बल से अधिक मायने रखती है तो आप गैप प्रेस तैनात करते हैं।
ओपन-गैप प्रेस पर मैनुअल फीडिंग एर्गोनॉमिक्स काफी बेहतर है। ऑपरेटरों को भारी स्टील के खंभों के आसपास पहुंचने की जरूरत नहीं है। टूलींग क्षेत्र की दृश्यता उत्कृष्ट है, जिससे थकान कम होती है और गुणवत्ता नियंत्रण में सुधार होता है। स्वचालन एकीकरण सीधा है. रोबोटिक्स, कॉइल फ़ीड और स्वचालित पार्ट-इजेक्शन सिस्टम मशीन के आवरण में आसानी से फिट हो जाते हैं। आप एक तरफ एक सर्वो फीडर लगा सकते हैं, पीछे एक स्क्रैप कन्वेयर लगा सकते हैं, और स्थानिक टकराव के बिना रखरखाव पहुंच के लिए सामने वाले हिस्से को खुला छोड़ सकते हैं।
गैप-फ़्रेम का अंतर्निहित विक्षेपण टूलींग के जीवनकाल को प्रभावित करता है। टाइट-टॉलरेंस कार्बाइड टूलींग भंगुर है। यदि प्रेस फ्रेम लोड के तहत गैप हो जाता है, तो पंच और डाई थोड़ा गलत तरीके से संरेखित हो जाएंगे। इससे कार्बाइड टूट जाता है और उपकरण नष्ट हो जाता है। आपको डाई डिज़ाइन को प्रेस फ्रेम से मेल खाना चाहिए। यदि आपको पर उच्च परिशुद्धता वाले हिस्से चलाने हैं सी फ़्रेम पावर प्रेस , तो भारी निर्देशित डाई का उपयोग करें। डाई सेट के अंदर विशाल गाइड पिन और बॉल बेयरिंग बुशिंग कुछ पार्श्व बलों को अवशोषित कर लेंगे। यह आंतरिक डाई मार्गदर्शन काटने वाले किनारों को प्रेस के कोणीय विक्षेपण से बचाता है, संरेखण बोझ को प्रेस गिब्स से डाई शू पर स्थानांतरित करता है।
फ़्रेम गैपिंग को कम करने का एक व्यावहारिक तरीका प्रेस को पूरी क्षमता से चलाने से बचना है। सुरक्षा मार्जिन बनाए रखना, जैसे कि आवश्यक टन भार से अधिक बड़े प्रेस का उपयोग करना, विक्षेपण को कम करने में मदद करता है और उपकरण जीवन को बढ़ाता है। टन भार मॉनिटर स्थापित करने से अधिभार की स्थिति का पता लगाया जा सकता है और सीमा पार होने पर मशीन को रोका जा सकता है। मांग वाले अनुप्रयोगों के लिए, टाई-रॉड संशोधन ओपन-गैप डिज़ाइन के लचीलेपन को बनाए रखते हुए फ्रेम कठोरता में सुधार कर सकते हैं।
रखरखाव आवश्यकताएँ ड्राइव सिस्टम पर निर्भर करती हैं। मैकेनिकल प्रेस को क्लच, ब्रेक, फ्लाईव्हील, स्नेहन बिंदु और सुरक्षा समय की नियमित जांच की आवश्यकता होती है। हाइड्रोलिक प्रेस को सिलेंडर, दबाव स्तर और तेल की स्थिति की निगरानी की आवश्यकता होती है। सिस्टम प्रकार के बावजूद, उपकरण क्षति और डाउनटाइम को रोकने के लिए असामान्य कंपन, असामान्य शोर, तेल रिसाव, या अत्यधिक गाइड पहनने जैसे शुरुआती संकेतों को तुरंत संबोधित किया जाना चाहिए।
तीन तरफा खुला डिज़ाइन अद्वितीय सुरक्षा चुनौतियाँ प्रस्तुत करता है। ऑपरेटरों के पास खतरे के क्षेत्र तक पहुंच के कई बिंदु हैं। सख्त सुरक्षा एकीकरण अनिवार्य हैं। हल्के पर्दों को प्राथमिक ऑपरेटर के कार्य क्षेत्र को कवर करना चाहिए। यदि स्थानीय नियम अनुमति देते हैं, तो आप इन्हें प्रेजेंस सेंसिंग डिवाइस इनिशिएशन (पीएसडीआई) के लिए कॉन्फ़िगर कर सकते हैं, जिससे मैन्युअल संचालन में तेजी आएगी। दो-हाथ वाले नियंत्रण यह सुनिश्चित करते हैं कि रैम के नीचे उतरने से पहले ऑपरेटर के हाथ टूलींग से दूर हों। कठोर सुरक्षा, जैसे कि पॉलीकार्बोनेट शील्ड या स्टील जाल, को डाई स्पेस के किनारों और पीछे तक पहुंच को अवरुद्ध करना चाहिए। ओएसएचए और एएनएसआई मानकों को पूरा करने के लिए पूरे खुले लिफाफे की सुरक्षा के लिए एक व्यापक दृष्टिकोण की आवश्यकता होती है।
उपकरण निवेश के मूल्यांकन के लिए संसाधन आवंटन और सुविधा प्रभाव को देखना आवश्यक है। गैप-फ़्रेम की अपफ्रंट फ़ुटप्रिंट और स्थापना आवश्यकताएँ आम तौर पर तुलनीय-टन भार वाले स्ट्रेट-साइड प्रेस से कम होती हैं। प्रवेश की यह निचली बाधा बेहतर टूलींग, क्यूडीसी सिस्टम या स्वचालन उपकरण के लिए संसाधनों को मुक्त कर देती है। दीर्घकालिक बहुमुखी प्रतिभा निरंतर परिचालन मूल्य प्रदान करती है। एक एकल मशीन विभिन्न प्रकार के भागों की ज्यामिति और सामग्रियों को संभाल सकती है। यह अनुकूलनशीलता सुनिश्चित करती है कि मशीन शायद ही कभी निष्क्रिय बैठे, जिससे आपकी दुकान के फर्श की उपयोग दर अधिकतम हो जाएगी।
निवेश पर रिटर्न की गणना में बचाए गए श्रम घंटों और मशीन अपटाइम को शामिल किया जाना चाहिए। बंद-फ़्रेम प्रेस बनाम खुले-अंतराल प्रेस पर पासे को बदलने में लगने वाले सटीक समय को मापें। सिंगल-मिनट एक्सचेंज ऑफ डाई (एसएमईडी) सिद्धांतों को लागू करें। उन सहेजे गए मिनटों को अपनी दुकान की श्रम दर से गुणा करें, और फिर प्रति वर्ष बदलावों की संख्या से। दक्षता तेजी से बढ़ती है। विविध, अल्पकालिक अनुबंधों पर बोली लगाने की क्षमता आपके उत्पादन शेड्यूल घनत्व को बढ़ाती है। जितनी तेजी से आप नौकरी स्थापित कर सकते हैं, आपकी सुविधा छोटे-बैच विनिर्माण के लिए उतनी ही अधिक प्रतिस्पर्धी बन जाएगी।
आपकी सुविधा के लिए कार्रवाई योग्य अगले चरण यहां दिए गए हैं:
डाई चेंजओवर की आवृत्ति और आवश्यक औसत टन भार की पहचान करने के लिए अपने वर्तमान उत्पादन का ऑडिट करें।
विक्षेपण जोखिमों से बचने के लिए अपने सबसे जटिल डाइज़ के लिए सटीक ऑफ-सेंटर लोडिंग और आवश्यक बेड-टू-रैम समानता की गणना करें।
यह निर्धारित करने के लिए अपने उपलब्ध फर्श स्थान को मापें कि क्या एक कॉम्पैक्ट गैप-फ्रेम लेआउट अधिक कुशल सेलुलर विनिर्माण प्रवाह को सक्षम बनाता है।
उपकरण चयन को अंतिम रूप देने से पहले अपने सबसे भारी अनुप्रयोग पर एक विशिष्ट टन भार मॉनिटर परीक्षण चलाने के लिए एक प्रेस निर्माता से परामर्श लें।
उत्तर: मानक सीमा 10 से 250 टन के बीच होती है। संरचनात्मक भौतिकी उच्च टन भार को सीमित करती है क्योंकि ओपन-फ्रंट डिज़ाइन लीवर के रूप में कार्य करता है। 250 टन से अधिक का दबाव आमतौर पर अस्वीकार्य कोणीय विक्षेपण का कारण बनता है। जबकि 400 टन तक के दुर्लभ कस्टम मॉडल मौजूद हैं, उन्हें बड़े पैमाने पर स्टील सुदृढीकरण की आवश्यकता होती है जो अंतरिक्ष-बचत लाभों को नकार देता है।
उत्तर: हाँ, लेकिन केवल लघु या साधारण प्रगतिशील मृत्यु के लिए। बिस्तर की सीमित लंबाई स्टेशनों की संख्या को सीमित करती है। लोड के तहत अंतर्निहित कोणीय विक्षेपण लंबे, तंग-सहिष्णुता वाले प्रगतिशील टूलींग में बंधन या असमान घिसाव का कारण बन सकता है। जटिल प्रगतिशील कार्यों के लिए एच-फ़्रेम को अत्यधिक पसंद किया जाता है।
उत्तर: गैपिंग ओपन-फ्रंट डिज़ाइन की भौतिकी के कारण होती है। जब रैम वर्कपीस पर दबाव डालता है, तो समान बल प्रेस फ्रेम के खिलाफ ऊपर की ओर धकेलता है। संरचना को एक साथ रखने के लिए सामने के खंभों के बिना, फ्रेम का ऊपरी आधा हिस्सा अधिकतम टन भार के तहत थोड़ा ऊपर और पीछे की ओर झुकता है।
ए: सी-फ्रेम में एक खुला मोर्चा और किनारे होते हैं, जो ऑपरेटरों के लिए उत्कृष्ट पहुंच और तेजी से उपकरण परिवर्तन प्रदान करता है। एक ओ-फ़्रेम, या स्ट्रेट-साइड प्रेस में चार कोने वाले स्तंभों के साथ एक बंद-रिंग संरचना होती है। ओ-फ्रेम बेहतर कठोरता और शून्य कोणीय विक्षेपण प्रदान करता है लेकिन टूलींग क्षेत्र तक पहुंच को प्रतिबंधित करता है।
उ: हाइड्रोलिक प्रेस आम तौर पर गहरी ड्राइंग के लिए बेहतर होते हैं। वे संपूर्ण स्ट्रोक लंबाई के दौरान पूर्ण, निरंतर बल प्रदान कर सकते हैं। यांत्रिक प्रेस केवल स्ट्रोक के बिल्कुल निचले हिस्से में अधिकतम टन भार तक पहुंचती है, जो गहरे, निरंतर ड्राइंग संचालन के दौरान धातु को फाड़ सकती है।
उत्तर: परिचालन कंपन के कारण चलने से रोकने के लिए इन प्रेसों को सुरक्षित रूप से लगाया जाना चाहिए। इन्हें आमतौर पर हेवी-ड्यूटी एंकर बोल्ट का उपयोग करके प्रबलित कंक्रीट पैड पर बांधा जाता है। कंपन अलगाव माउंट या विशेष लेवलिंग पैड अक्सर झटके को अवशोषित करने के लिए प्रेस पैरों और फर्श के बीच स्थापित किए जाते हैं।


