
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-१२ मूल:साइट


प्रेस क्षमता का गलत आकलन करने से गंभीर वित्तीय और परिचालन जोखिम पैदा होते हैं। किसी मशीन का आकार छोटा करने से भयावह फ्रेम विफलता, रुकी हुई मोटरें और टूटे हुए उपकरण हो जाते हैं। अधिक आकार के कारण पूंजी व्यय बर्बाद होता है और ऊर्जा की अत्यधिक खपत होती है। संयंत्र प्रबंधकों और विनिर्माण इंजीनियरों को सख्त संतुलन अधिनियम का सामना करना पड़ता है। आपको अत्यधिक पूंजी लगाए बिना वर्तमान उत्पादन आवश्यकताओं को भविष्य की स्केलेबिलिटी के साथ संरेखित करना होगा। सामग्री की उपज शक्ति, भाग आयाम, और टूलींग जटिलता सभी आपके उपकरण की जरूरतों को निर्धारित करते हैं।
हम के लिए एक तकनीकी ढांचे को तोड़ देंगे पावर प्रेस टन भार चयन । यह मार्गदर्शिका की परिचालन सीमा, सुविधा आवश्यकताओं और अनुप्रयोग सीमाओं का मूल्यांकन करती है । 400-टन और 600-टन विकल्पों की तुलना में आप सीखेंगे कि मशीन की विशिष्टताओं को डाई आवश्यकताओं से कैसे मिलाया जाए, फ्रेम विक्षेपण को नियंत्रित किया जाए और हेवी-ड्यूटी सुविधा बुनियादी ढांचे की योजना कैसे बनाई जाए। 200-टन पावर प्रेस
टन भार गणना के लिए एक बफर की आवश्यकता होती है: हमेशा विशिष्ट सामग्री और संचालन के लिए आवश्यक बेसलाइन टन भार की गणना करें, फिर उपकरण पहनने और सामग्री भिन्नता के लिए न्यूनतम 20% सुरक्षा मार्जिन जोड़ें।
टन भार का मिलान टूलींग से करें, न कि केवल सामग्री से: प्रगतिशील डाई और ऑफ-सेंटर लोडिंग के लिए साधारण, सिंगल-स्टेशन ब्लैंकिंग की तुलना में काफी अधिक टन भार और फ्रेम कठोरता की आवश्यकता होती है।
सुविधा अवसंरचना व्यवहार्यता तय करती है: 200-टन से 400-टन या 600-टन प्रेस में अपग्रेड करने से फर्श लोडिंग आवश्यकताओं में मौलिक परिवर्तन होता है, जिसके लिए अक्सर कस्टम फाउंडेशन पिट और विशेष हेराफेरी की आवश्यकता होती है।
विक्षेपण परिशुद्धता का दुश्मन है: उच्च टन भार वाले प्रेस की आवश्यकता न केवल अत्यधिक बल के लिए होती है, बल्कि उच्च-तन्यता वाली सामग्रियों के साथ काम करते समय फ्रेम विक्षेपण को कम करने, भाग की स्थिरता सुनिश्चित करने और डाई जीवन का विस्तार करने के लिए भी होती है।
नियंत्रण प्रणाली ड्राइव मूल्य: कच्ची शक्ति से परे, आधुनिक सुसंगत दबाव नियंत्रण और संचालन में आसानी हेवी-ड्यूटी प्रेस के दीर्घकालिक आरओआई को निर्धारित करती है।
विषयसूची
प्रेस टन भार की गणना काटने की परिधि, सामग्री की मोटाई और कतरनी ताकत से शुरू होती है। ब्लैंकिंग और पंचिंग के लिए, मूल सूत्र बल = काटने की परिधि × सामग्री की मोटाई × कतरनी ताकत है। यह एक प्रारंभिक बल अनुमान प्रदान करता है, जिसे टूलिंग स्थितियों, सामग्री विविधताओं और वास्तविक उत्पादन आवश्यकताओं के लिए समायोजित किया जाना चाहिए।
सामग्री की मोटाई, मजबूती और गठन की गहराई सीधे स्टैम्पिंग प्रेस टन भार आवश्यकताओं को प्रभावित करती है। मोटी धातुओं और उच्च शक्ति वाले स्टील्स को आम तौर पर अधिक गठन बल की आवश्यकता होती है, जबकि गहरी ड्राइंग के लिए पर्याप्त स्ट्रोक लंबाई और रिक्त-धारक नियंत्रण की भी आवश्यकता होती है। प्रेस क्षमता का चयन करने से पहले इंजीनियरों को पूरे स्ट्रोक के दौरान सामग्री के गुणों, निर्माण की जटिलता और आवश्यक बल का मूल्यांकन करना चाहिए।
स्टैम्पिंग प्रेस टन भार का चयन करते समय 20%-30% क्षमता मार्जिन प्रारंभिक दिशानिर्देश के रूप में काम कर सकता है। उदाहरण के लिए, 160 टन की फॉर्मिंग आवश्यकता 200 टन की प्रेस पर विचार करने को उचित ठहरा सकती है। यह मार्जिन सामग्री की विविधता, टूलींग की टूट-फूट और बदलती उत्पादन स्थितियों को समायोजित करने में मदद करता है। अंतिम चयन में प्रेस बल वक्र, उपलब्ध ऊर्जा और निर्माता विनिर्देशों को भी सत्यापित करना होगा।
रिवर्स टन भार, जिसे स्नैप-थ्रू शॉक भी कहा जाता है, तब होता है जब ब्लैंकिंग या पंचिंग में सामग्री के फ्रैक्चर के दौरान संग्रहीत ऊर्जा अचानक जारी हो जाती है। अत्यधिक झटका प्रेस फ्रेम, टूलींग और ड्राइवट्रेन घटकों को नुकसान पहुंचा सकता है। उचित प्रेस चयन, कठोर फ्रेम निर्माण और उपयुक्त शॉक-डैम्पिंग सिस्टम कंपन, उपकरण घिसाव और रखरखाव लागत को कम करने में मदद करते हैं।
200 टन की स्टैम्पिंग प्रेस मध्यम-ड्यूटी ब्लैंकिंग, पंचिंग, पियर्सिंग और उथले निर्माण कार्यों के लिए उपयुक्त हैं। सामान्य अनुप्रयोगों में ऑटोमोटिव ब्रैकेट, विद्युत बाड़े, उपकरण घटक और सामान्य शीट धातु भाग शामिल हैं। वे कई औद्योगिक निर्माताओं के लिए निर्माण क्षमता, मशीन आकार और उत्पादन दक्षता का व्यावहारिक संतुलन प्रदान करते हैं।
200-टन प्रेस आमतौर पर बिस्तर के आयाम और फ्रेम डिजाइन के आधार पर छोटे से मध्यम आकार के डाई को समायोजित करते हैं। बड़े प्रगतिशील डाइज़ या असमान लोडिंग मशीन की स्वीकार्य क्षमता से अधिक हो सकती है और स्लाइड विक्षेपण या टूलींग मिसलिग्न्मेंट का कारण बन सकती है। उपकरण का चयन करने से पहले इंजीनियरों को बिस्तर के आकार, रैम आयाम, डाई क्लीयरेंस और ऑफ-सेंटर लोड सीमा को सत्यापित करना चाहिए।
200-टन मैकेनिकल प्रेस अपेक्षाकृत उच्च स्ट्रोक प्रति मिनट (एसपीएम) प्रदान कर सकते हैं, जो उन्हें दोहराए जाने वाले, उच्च-मात्रा वाले स्टैम्पिंग कार्यों के लिए उपयुक्त बनाता है। स्वचालित फीडर और सामग्री स्ट्रेटनर उत्पादकता को अधिकतम करने में मदद करते हैं। हालाँकि, वास्तविक उत्पादन गति केवल टन भार के बजाय प्रेस डिज़ाइन, स्ट्रोक की लंबाई, टूलींग जटिलता और फॉर्मिंग आवश्यकताओं पर निर्भर करती है।
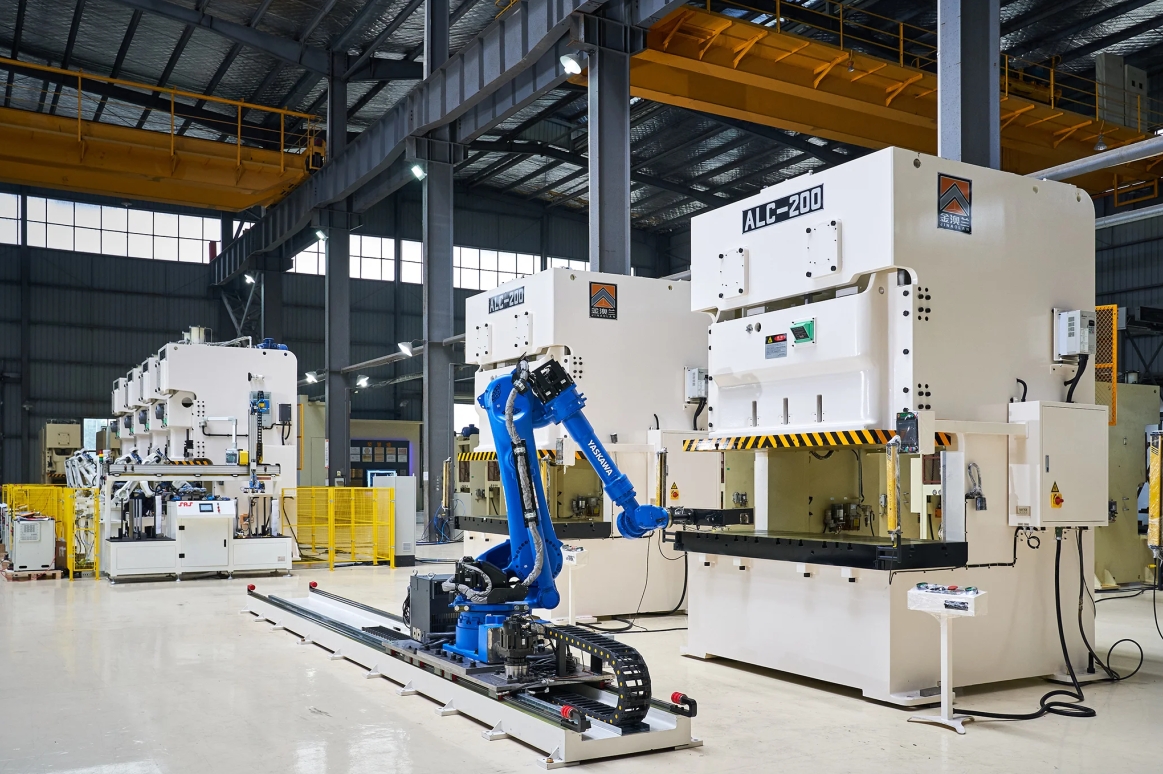
200-टन से 400-टन प्रेस में अपग्रेड करना तब उपयुक्त होता है जब उत्पादन में मोटी सामग्री, उच्च शक्ति वाले स्टील, या जटिल प्रगतिशील डाई शामिल हों। 400 टन का प्रेस एक साथ ब्लैंकिंग, छेदन और झुकने के संचालन के लिए अधिक निर्माण क्षमता प्रदान करता है। उन्नयन गणना की गई टन भार आवश्यकताओं, डाई आयामों और उत्पादन मांगों पर आधारित होना चाहिए।
कठोर फ्रेम और उन्नत स्लाइड गाइडिंग सिस्टम के साथ 400-टन प्रेस प्रगतिशील डाई द्वारा उत्पन्न असमान भार को बेहतर ढंग से प्रबंधित कर सकते हैं। उचित लोड वितरण रैम विक्षेपण, टूलींग मिसलिग्न्मेंट और समय से पहले डाई घिसाव को कम करने में मदद करता है। स्टैम्पिंग सटीकता और उपकरण विश्वसनीयता बनाए रखने के लिए इंजीनियरों को मशीन की स्वीकार्य ऑफ-सेंटर लोडिंग क्षमता को सत्यापित करना चाहिए।
स्ट्रेट-साइड प्रेस फ्रेम हेवी-ड्यूटी स्टैम्पिंग के लिए उच्च संरचनात्मक कठोरता और बेहतर विक्षेपण नियंत्रण प्रदान करते हैं। प्रबलित अपराइट, प्रीलोडेड टाई रॉड्स और सटीक स्लाइड गाइड लोड के तहत रैम-टू-बेड समानता बनाए रखने में मदद करते हैं। यह स्थिरता आयामी सटीकता में सुधार करती है, गड़गड़ाहट के गठन को कम करती है और टूलींग सेवा जीवन को बढ़ाती है।
600-टन स्टैम्पिंग प्रेस का उपयोग आमतौर पर बड़े ऑटोमोटिव घटकों, भारी उपकरण भागों और जटिल धातु बनाने के संचालन के लिए किया जाता है। उनकी उच्च टन भार क्षमता मोटी सामग्री, बड़े डाई और गहरी ड्राइंग से जुड़े मांग वाले अनुप्रयोगों का समर्थन करती है। उचित बल नियंत्रण सामग्री के प्रवाह को बनाए रखने और निर्माण संबंधी दोषों को कम करने में मदद करता है।
600-टन प्रेस का चयन करते समय स्ट्रोक की लंबाई, बंद ऊंचाई और डाई स्पेस महत्वपूर्ण हैं। बड़े या गहरे खींचे गए घटकों को पर्याप्त रैम यात्रा, टूलींग क्लीयरेंस और भाग हटाने की जगह की आवश्यकता होती है। कुशल उत्पादन और सुरक्षित संचालन सुनिश्चित करने के लिए इंजीनियरों को डाई आयाम, स्लाइड समायोजन रेंज और ऑटोमेशन क्लीयरेंस को सत्यापित करना चाहिए।
600 टन की प्रेस को निर्माण क्षमता, स्ट्रोक गति और ऊर्जा खपत के सावधानीपूर्वक संतुलन की आवश्यकता होती है। मैकेनिकल प्रेस कुशल दोहरावदार संचालन प्रदान करते हैं, जबकि सर्वो-संचालित सिस्टम बेहतर फॉर्मिंग नियंत्रण के लिए समायोज्य गति प्रोफाइल प्रदान करते हैं। रैम गति और स्वचालित सामग्री प्रबंधन को अनुकूलित करने से उत्पादन थ्रूपुट में सुधार हो सकता है और अनावश्यक ऊर्जा खपत कम हो सकती है।

मैकेनिकल प्रेस उच्च उत्पादन गति प्रदान करते हैं और आम तौर पर ब्लैंकिंग, पंचिंग और उथले निर्माण के लिए उपयुक्त होते हैं। हाइड्रोलिक प्रेस पूरे स्ट्रोक में नियंत्रणीय बल प्रदान करते हैं, जिससे वे गहरी ड्राइंग और जटिल निर्माण के लिए उपयुक्त हो जाते हैं। सही एक्चुएशन सिस्टम का चयन गहराई, गति की आवश्यकताओं और उत्पादन की मात्रा पर निर्भर करता है।
प्रेस बेड और रैम आयामों को टूलींग पदचिह्न को समायोजित करना चाहिए और पर्याप्त लोड समर्थन प्रदान करना चाहिए। गलत डाई मिलान से असमान बल वितरण, टूलींग विरूपण और असंगत भाग गुणवत्ता हो सकती है। इंजीनियरों को उपकरण खरीदने से पहले बोल्स्टर आयाम, स्लाइड आकार, क्लैंपिंग व्यवस्था और डाई क्लीयरेंस को सत्यापित करना चाहिए।
प्रेस क्षमता |
विशिष्ट फ़्रेम प्रकार |
उपयुक्त अनुप्रयोग |
उत्पादन गति |
|---|---|---|---|
200 टन |
सी-फ़्रेम / स्ट्रेट-साइड |
खाली होना, उथला बनना |
आम तौर पर उच्चतर |
400 टन |
सीधे साइड |
प्रगतिशील मर जाता है, मध्यम गठन |
मध्यम |
600 टन |
हेवी स्ट्रेट-साइड / हाइड्रोलिक |
गहरी ड्राइंग, बड़े पैनल |
आम तौर पर कम |
वास्तविक स्ट्रोक गति और निर्माण क्षमता प्रेस डिज़ाइन, ड्राइव तकनीक, टूलींग और परिचालन स्थितियों पर निर्भर करती है।
स्ट्रोक की लंबाई रैम की यात्रा दूरी निर्धारित करती है, जबकि बंद ऊंचाई निर्दिष्ट समायोजन शर्तों के तहत स्ट्रोक के नीचे उपलब्ध टूलींग स्थान को परिभाषित करती है। दोनों मापदंडों को डाई की ऊंचाई, गहराई और भाग हटाने की आवश्यकताओं से मेल खाना चाहिए। उचित क्लीयरेंस टूलिंग हस्तक्षेप को रोकता है और कुशल स्टैम्पिंग संचालन का समर्थन करता है।
आधुनिक स्टैम्पिंग प्रेस परिचालन सटीकता और दक्षता में सुधार के लिए पीएलसी नियंत्रकों, एचएमआई इंटरफेस और मॉनिटरिंग सिस्टम का उपयोग करते हैं। संगत ड्राइव पर प्रोग्रामयोग्य गति नियंत्रण, रेसिपी भंडारण, टन भार की निगरानी और दोष निदान जैसी सुविधाएं सेटअप समय को कम करने, ओवरलोड को रोकने और लगातार उत्पादन गुणवत्ता बनाए रखने में मदद करती हैं।
बिस्तर के आकार का चयन करने से पहले अपने सबसे बड़े डाई फ़ुटप्रिंट का मानचित्र बनाएं और आवश्यक ऑफ-सेंटर भार क्षमता की गणना करें।
अपने वर्तमान उत्पादन रन के लिए बेसलाइन बल डेटा कैप्चर करने के लिए अपने मौजूदा उपकरणों पर टन भार मॉनिटर स्थापित करें।
अपनी सुविधा के फर्श को कोर-ड्रिल करने और भारी मशीनरी स्थापना के लिए कंक्रीट की गहराई को सत्यापित करने के लिए एक संरचनात्मक इंजीनियर को नियुक्त करें।
अधिकतम भार के तहत फ्रेम विक्षेपण सहनशीलता को सत्यापित करने के लिए प्रेस निर्माता से परिमित तत्व विश्लेषण (एफईए) रिपोर्ट का अनुरोध करें।
उत्तर: प्रेस को छोटा करने से गंभीर यांत्रिक विफलताएं होती हैं। मोटर रुक जाएगी, और क्लच लोड के नीचे फिसल जाएगा। अत्यधिक फ्रेम विक्षेपण होता है, जो पंच को गलत संरेखित करता है और मर जाता है। इससे उपकरण तेजी से घिसता है, हिस्से दब जाते हैं और अंततः विनाशकारी फ्रेम टूट जाता है या नष्ट हो जाता है।
उ: आप एक मानक सूत्र का उपयोग करके बेसलाइन टन भार की गणना करते हैं: टन भार = (कट की लंबाई × सामग्री की मोटाई × सामग्री कतरनी ताकत) / 2000। टूल घिसाव, सामग्री भिन्नता और मशीन की दीर्घायु को ध्यान में रखते हुए इस बेसलाइन में हमेशा 20% से 30% सुरक्षा मार्जिन जोड़ें।
उत्तर: यह केवल बहुत छोटे, पतले-गेज भागों के लिए ही संभव है। गहरी ड्राइंग के लिए आमतौर पर पूरे स्ट्रोक के दौरान पूर्ण टन भार की आवश्यकता होती है, जो हाइड्रोलिक प्रेस के लिए अनुकूल है। यह अक्सर मानक 200-टन मैकेनिकल प्रेस की स्ट्रोक लंबाई क्षमताओं से अधिक होता है। डीप फॉर्मिंग आम तौर पर 400-टन या 500+ टन मशीनों की आवश्यकताओं को बढ़ाती है।
उत्तर: अत्यधिक विक्षेपण के कारण स्ट्रोक के दौरान पंच और डाई गलत संरेखित हो जाते हैं। इस गलत संरेखण के कारण उपकरण तेजी से घिसता है, हिस्से की गुणवत्ता खराब होती है और अंततः उपकरण खराब हो जाता है। उच्च टन भार वाले फ़्रेम विक्षेपण का बेहतर प्रतिरोध करते हैं, समानता बनाए रखते हैं, और टूलींग में लगातार दबाव नियंत्रण प्रदान करते हैं।
उत्तर: ये विशाल मशीनें मानक 6-इंच फ़ैक्टरी फर्श पर नहीं बैठ सकतीं। उन्हें इंजीनियर्ड, पृथक कंक्रीट नींव और गड्ढों की आवश्यकता होती है। ये विशेष फाउंडेशन ऑपरेशनल झटके को अवशोषित करते हैं, कंपन स्थानांतरण को रोकते हैं, और मशीन और उसके टूलींग के विशाल स्थैतिक वजन को सुरक्षित रूप से बनाए रखते हैं।
ए: यदि लोड रैम के नीचे केंद्रित नहीं है, तो प्रेस सुरक्षित रूप से अपना अधिकतम रेटेड टन भार वितरित नहीं कर सकता है। ऑफ-सेंटर लोडिंग, जो प्रगतिशील डाइज़ में आम है, स्लाइड को टिप करने का कारण बनता है। यदि प्रेस में पर्याप्त कठोरता का अभाव है तो इससे गंभीर गिब घिसाव, फ्रेम क्षति और टूलींग के गलत संरेखण का जोखिम होता है।


