
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-१२ मूल:साइट


अनियोजित प्रेस डाउनटाइम उत्पादन शेड्यूल को बर्बाद कर देता है। टूलींग का क्षरण सीधे तौर पर प्रति-भाग विनिर्माण लागत को बढ़ाता है। उच्च मात्रा के विनिर्माण के लिए लाभप्रदता बनाए रखने के लिए विश्वसनीय उपकरण की आवश्यकता होती है। समय से पहले उपकरण की विफलता दुकान के फर्श पर बड़े पैमाने पर परिचालन बाधा उत्पन्न करती है। घर्षण घिसाव से पंच किनारे तेजी से नष्ट हो जाते हैं। चिपकने वाला घिसाव, जिसे आमतौर पर गैलिंग के रूप में जाना जाता है, गंभीर सामग्री स्थानांतरण का कारण बनता है। एज चिपिंग से हिस्से की गुणवत्ता खराब हो जाती है और उत्पादन रुक जाता है। मांग वाली सामग्रियों पर मोहर लगाते समय ये समस्याएं बहुत अधिक बढ़ जाती हैं। उन्नत हाई-स्ट्रेंथ स्टील्स (एएचएसएस) और एल्युमीनियम पारंपरिक टूलींग को उसकी पूर्ण सीमा तक धकेलते हैं।
स्टैम्पिंग डाई जीवन का विस्तार करना कभी भी प्रतिक्रियाशील रखरखाव का काम नहीं है। इसके लिए अत्यधिक इंजीनियर, सक्रिय दृष्टिकोण की आवश्यकता है। आपको धातु विज्ञान, सतह इंजीनियरिंग और संरचनात्मक डाई डिज़ाइन का व्यवस्थित रूप से मूल्यांकन करना चाहिए। प्रेस की गतिशीलता और कठोर परिचालन प्रबंधन समान रूप से महत्वपूर्ण भूमिका निभाते हैं। हम टूलींग की दीर्घायु को अधिकतम करने और आपके स्टैम्पिंग संचालन को स्थिर करने के लिए व्यावहारिक रणनीतियों का पता लगाएंगे।
सामग्री और धातुकर्म: पारंपरिक टूल स्टील्स से पाउडर मेटलर्जी (पीएम) या कार्बाइड सब्सट्रेट में अपग्रेड करने से अपघर्षक घिसाव और किनारे के टूटने में काफी देरी होती है।
भूतल इंजीनियरिंग: सही पीवीडी या सीवीडी कोटिंग (उदाहरण के लिए, TiCN, AlTiN) लगाने से चिपकने वाला घिसाव कम हो जाता है और घर्षण का गुणांक कम हो जाता है, जिससे सीधे रखरखाव अंतराल बढ़ जाता है।
क्लीयरेंस और संरेखण: सटीक पंच-टू-डाई क्लीयरेंस और कठोर प्रेस संरेखण गैर-परक्राम्य पूर्वापेक्षाएँ हैं; उन्नत सामग्रियाँ ख़राब यांत्रिक मार्गदर्शन की भरपाई नहीं कर सकतीं।
स्क्रैप नियंत्रण और गतिशीलता: भयावह दोहरे हिट को रोकने के लिए उचित स्लग शेडिंग डिज़ाइन और लगातार स्ट्रिपर पैड दबाव महत्वपूर्ण हैं।
पूर्वानुमानित रखरखाव: रन-टू-फेलियर से सेंसर-संचालित, स्ट्रोक-काउंट-आधारित रखरखाव में परिवर्तन विनाशकारी उपकरण क्षति को रोकता है और डाई की संरचनात्मक अखंडता को संरक्षित करता है।
विषयसूची
उपकरण के जीवन में सुधार लाने और रखरखाव की लागत को कम करने के लिए समय से पहले स्टैम्पिंग मोल्ड क्षति के मूल कारणों की पहचान करना आवश्यक है। सामान्य कारकों में अनुचित निकासी, अत्यधिक लोडिंग, टूलींग का गलत संरेखण, अनुपयुक्त सामग्री और अपर्याप्त स्नेहन शामिल हैं। सटीक विफलता विश्लेषण निर्माताओं को प्रभावी सुधारात्मक उपाय चुनने में मदद करता है।
मूल कारण विश्लेषण (आरसीए) यह पहचानने में मदद करता है कि स्टैम्पिंग समय से पहले क्यों विफल हो जाती है। 5 व्हिस, इशिकावा आरेख और सूक्ष्म निरीक्षण जैसी विधियां पहनने के पैटर्न, थकान दरारें और सामग्री दोषों को प्रकट कर सकती हैं। उपकरण-संबंधित समस्याओं से टूलींग दोषों को अलग करने के लिए इंजीनियरों को क्षतिग्रस्त घटकों, प्रेस टन भार रिकॉर्ड, सामग्री गुणों और मशीन संरेखण की जांच करनी चाहिए।
अपघर्षक घिसाव तब होता है जब कठोर कण या वर्कपीस सामग्री धीरे-धीरे काटने वाली सतहों से धातु को हटा देती है, जिससे किनारे सुस्त हो जाते हैं और अत्यधिक गड़गड़ाहट होती है। वर्कपीस और धातु स्टैम्पिंग डाई के बीच घर्षण और सामग्री स्थानांतरण के परिणामस्वरूप चिपकने वाला घिसाव (गैलिंग) होता है। उचित स्नेहन, उपयुक्त उपकरण सामग्री और सतह कोटिंग दोनों तंत्रों के घिसाव को कम करने में मदद करते हैं।
बार-बार प्रभाव भार, अत्यधिक तनाव, या अनुपयुक्त टूल स्टील गुणों के कारण माइक्रो-चिपिंग और थकान क्रैकिंग का परिणाम होता है। नाजुक काटने वाले किनारे चिपक सकते हैं, जबकि अपर्याप्त सामग्री ताकत विरूपण या दरार का कारण बन सकती है। हीट ट्रीटमेंट, एज ज्योमेट्री और टूल स्टील चयन को अनुकूलित करने से प्रभाव प्रतिरोध में सुधार और डाई सेवा जीवन का विस्तार करने में मदद मिलती है।
वर्कपीस सामग्री के गुण स्टैम्पिंग डाई घिसाव को महत्वपूर्ण रूप से प्रभावित करते हैं। उन्नत हाई-स्ट्रेंथ स्टील (एएचएसएस) और अल्ट्रा-हाई-स्ट्रेंथ स्टील (यूएचएसएस) उच्च काटने वाले बल और टूलींग तनाव उत्पन्न करते हैं, जबकि एल्यूमीनियम मिश्र धातु सामग्री के आसंजन और गैलिंग के प्रति अधिक संवेदनशील होते हैं। टूलींग सामग्री, कोटिंग्स और स्नेहन को वर्कपीस से मेल खाने से समय से पहले विफलता को रोकने में मदद मिलती है।
सही स्टैम्पिंग डाई स्टील का चयन करने के लिए कठोरता, पहनने के प्रतिरोध, क्रूरता और विनिर्माण लागत को संतुलित करने की आवश्यकता होती है। सामग्री चयन को प्राथमिक विफलता तंत्र, मुद्रांकन की स्थिति और अपेक्षित उत्पादन मात्रा को प्रतिबिंबित करना चाहिए।
पारंपरिक उपकरण स्टील्स, जैसे डी2 और ए2, सामान्य मुद्रांकन अनुप्रयोगों के लिए लागत प्रभावी पहनने का प्रतिरोध प्रदान करते हैं। CPM 10V और Vanadis 4 Extra सहित पाउडर मेटलर्जी (PM) टूल स्टील्स में महीन, अधिक समान कार्बाइड संरचनाएं होती हैं जो पहनने के प्रतिरोध और किनारे के छिलने के प्रतिरोध में सुधार कर सकती हैं। पीएम स्टील्स विशेष रूप से अपघर्षक सामग्री और उच्च उत्पादन मात्रा वाले मांग वाले अनुप्रयोगों के लिए उपयुक्त हैं।
सामग्री ग्रेड | विनिर्माण प्रक्रिया | प्रतिरोध पहन | प्रभाव कठोरता | प्राथमिक अनुप्रयोग |
|---|---|---|---|---|
ए2 | पारंपरिक पिंड | कम | उच्च | कम मात्रा, प्रकाश बनाने वाला, हल्का स्टील। |
डी2 | पारंपरिक पिंड | मध्यम | कम | मध्यम-मात्रा, मानक कटिंग। |
सीपीएम 10V | पाउडर धातुकर्म | उच्च | मध्यम | उच्च मात्रा, अपघर्षक सामग्री, एएचएसएस। |
सूक्ष्म अनाज कार्बाइड | सिंटरिंग | चरम | बहुत कम | अत्यधिक मात्रा, विद्युत स्टील, कठोर प्रेस। |
टंगस्टन कार्बाइड आवेषण अत्यधिक पहनने का प्रतिरोध प्रदान करते हैं। वे अपघर्षक अनुप्रयोगों में बड़े अंतर से पीएम स्टील्स से आगे निकल जाते हैं। कार्बाइड इलेक्ट्रिकल लेमिनेशन या स्टेनलेस स्टील की हाई-स्पीड स्टैम्पिंग के लिए आदर्श है। यह लाखों स्ट्रोक के लिए तेज धार बनाए रखता है। कई हाई-स्पीड मोटर कोर डाई विशेष रूप से कार्बाइड घटकों पर निर्भर करते हैं।
हालाँकि, कार्बाइड गंभीर व्यापार-बंद के साथ आता है। इसकी प्रारंभिक सामग्री और मशीनिंग लागत अधिक है। इससे भी महत्वपूर्ण बात यह है कि कार्बाइड अत्यंत भंगुर होता है। इसमें वस्तुतः कोई प्रभाव क्रूरता नहीं है। कार्बाइड का उपयोग करने के लिए बेहतर प्रेस कठोरता की आवश्यकता होती है। कोई भी पार्श्व विक्षेपण या कोणीय गलत संरेखण तुरंत कार्बाइड पंच को चकनाचूर कर देगा। कार्बाइड में अपग्रेड करने से पहले आपको सही यांत्रिक मार्गदर्शन सुनिश्चित करना होगा।
उचित ताप उपचार से समझौता नहीं किया जा सकता। सब्सट्रेट की कठोरता को बाद की सतह कोटिंग्स का समर्थन करना चाहिए। यदि टूल स्टील बहुत नरम है, तो यह कोटिंग के नीचे ख़राब हो जाएगा। इसके कारण कठोर कोटिंग टूट जाती है और परत निकल जाती है, जिसे अंडे के छिलके के प्रभाव के रूप में जाना जाता है। ऑस्टेनिटाइज़िंग और टेम्परिंग तापमान का कड़ाई से पालन अनिवार्य है। हमेशा अपने विक्रेता से प्रमाणित ताप उपचार चार्ट का अनुरोध करें।
गहन क्रायोजेनिक उपचार टूलींग धातुकर्म को और बढ़ाता है। प्रारंभिक शमन के बाद, स्टील को लगभग -300°F (-184°C) तक ठंडा किया जाता है। यह अत्यधिक ठंड बरकरार ऑस्टेनाइट को कठिन, अधिक स्थिर मार्टेन्साइट में परिवर्तित कर देती है। क्रायोजेनिक प्रसंस्करण आंतरिक अवशिष्ट तनाव से राहत देता है। यह आयामी स्थिरता को महत्वपूर्ण रूप से बढ़ाता है और समग्र पहनने के प्रतिरोध में सुधार करता है। क्रायोजेनिक प्रसंस्करण के अधीन उपकरण उच्च प्रभाव वाले अनुप्रयोगों में अपनी बढ़त लंबे समय तक बनाए रखते हैं।
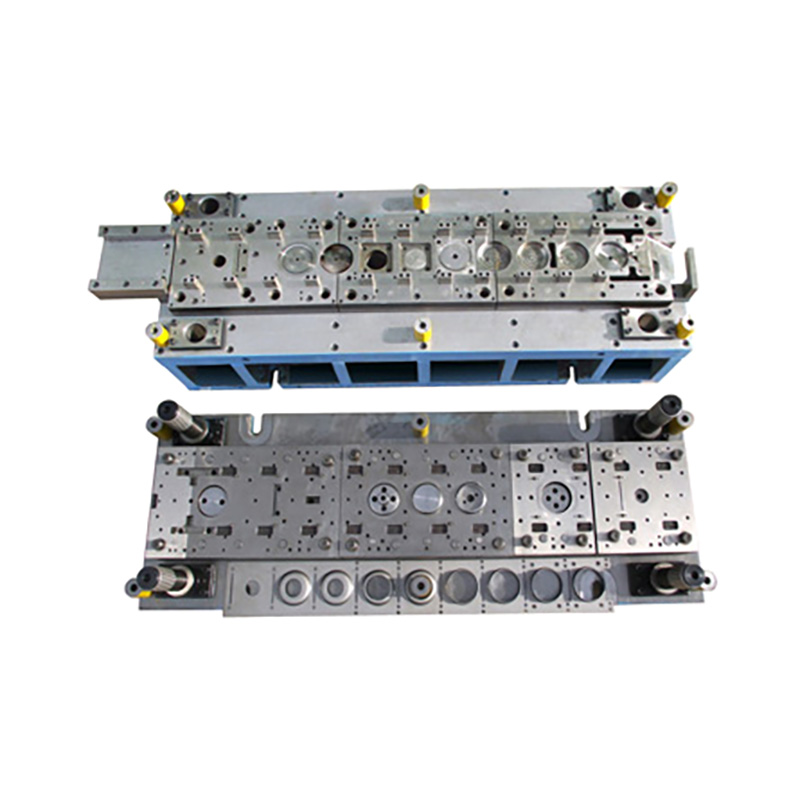
सतह कोटिंग्स और उपचार स्टैम्पिंग डाई पहनने के प्रतिरोध में सुधार करते हैं, घर्षण को कम करते हैं और टूलींग सेवा जीवन को बढ़ाते हैं। सही कोटिंग का चयन वर्कपीस सामग्री, ऑपरेटिंग तापमान और प्राथमिक पहनने के तंत्र पर निर्भर करता है।
भौतिक वाष्प जमाव (पीवीडी) अपेक्षाकृत कम तापमान पर पतली, पहनने के लिए प्रतिरोधी कोटिंग लागू करता है, टूलींग आयामों को संरक्षित करने में मदद करता है और इसे सटीक छिद्रों और डाई के लिए उपयुक्त बनाता है। रासायनिक वाष्प जमाव (सीवीडी) आम तौर पर उच्च प्रसंस्करण तापमान का उपयोग करता है और मोटी, अत्यधिक टिकाऊ कोटिंग्स का उत्पादन कर सकता है, लेकिन आयामी सटीकता बनाए रखने के लिए अतिरिक्त गर्मी उपचार या परिष्करण की आवश्यकता हो सकती है।
TiN, TiCN और AlTiN कोटिंग्स पहनने के प्रतिरोध और थर्मल सुरक्षा के विभिन्न स्तर प्रदान करते हैं। सामान्य मुद्रांकन के लिए TiN एक लागत प्रभावी विकल्प है, TiCN मांग वाली सामग्रियों के लिए अधिक कठोरता और घर्षण प्रतिरोध प्रदान करता है, और AlTiN पर्याप्त घर्षण और गर्मी वाले अनुप्रयोगों के लिए उत्कृष्ट उच्च तापमान स्थिरता प्रदान करता है। इष्टतम कोटिंग सामग्री अनुकूलता और मुद्रांकन स्थितियों पर निर्भर करती है।
कोटिंग का प्रकार | कठोरता (एचवी) | घर्षण गुणांक | के लिए सर्वोत्तम |
|---|---|---|---|
टिन | ~2300 | 0.40 | सामान्य प्रयोजन, हल्का स्टील, कम लागत। |
TiCN | ~3000 | 0.20 | स्टेनलेस स्टील, घर्षण घिसाव प्रतिरोध। |
AlTiN | ~3300 | 0.35 | एएचएसएस, उच्च ताप, ड्राई मशीनिंग/स्टैम्पिंग। |
डीएलसी (डायमंड-लाइक कार्बन) | ~2500 | 0.10 | एल्यूमिनियम मुद्रांकन, अत्यधिक पित्त रोधी। |
नाइट्राइडिंग से सतह की कठोरता में सुधार होता है और सख्त कोर को बनाए रखते हुए स्टैम्पिंग डाई के पहनने के प्रतिरोध में सुधार होता है। यह पित्त और सतह क्षति को कम करने में मदद करता है, विशेष रूप से बड़े बनाने वाले घटकों पर। पीवीडी कोटिंग्स के साथ नाइट्राइडिंग का संयोजन मांग वाले स्टैम्पिंग अनुप्रयोगों के लिए अतिरिक्त सतह सुरक्षा प्रदान करता है।
उचित पंच-टू-डाई क्लीयरेंस गड़गड़ाहट, घर्षण और समय से पहले टूलींग घिसाव को कम करता है। सामग्री की मोटाई, मजबूती और मुद्रांकन आवश्यकताओं के आधार पर निकासी का चयन किया जाना चाहिए। अपर्याप्त निकासी घर्षण और स्ट्रिपिंग बल को बढ़ाती है, जबकि अत्यधिक निकासी से खुरदुरे किनारे और आयामी दोष हो सकते हैं। परीक्षण इष्टतम सेटिंग निर्धारित करने में मदद करता है।
प्रभावी स्लग नियंत्रण छिद्रित स्क्रैप को डाई सतह पर लौटने और टूलींग को नुकसान पहुंचाने से रोकता है। उचित डाई क्लीयरेंस, रिलीफ एंगल और उपयुक्त स्लग-रिटेंशन या इजेक्शन तंत्र विश्वसनीय स्क्रैप हटाने को सुनिश्चित करने में मदद करते हैं। ये सुविधाएँ दोहरी मार के जोखिम को कम करती हैं, घूंसे की रक्षा करती हैं और उत्पादन स्थिरता में सुधार करती हैं।
स्ट्रिपर पैड पंचिंग के दौरान शीट मेटल को सुरक्षित रूप से पकड़ते हैं और निकासी के दौरान पंच से सामग्री को हटा देते हैं। लगातार स्ट्रिपर दबाव पार्श्व पंच आंदोलन और असमान लोडिंग को रोकता है। उचित रूप से चयनित कॉइल स्प्रिंग्स या नाइट्रोजन गैस स्प्रिंग्स विश्वसनीय स्ट्रिपिंग प्रदर्शन को बनाए रखने और टूलींग क्षति को कम करने में मदद करते हैं।
पंच एज की तैयारी अत्याधुनिक स्थायित्व और कोटिंग प्रदर्शन में सुधार करती है। नियंत्रित एज ऑनिंग एक छोटा दायरा बनाता है जो माइक्रो-चिपिंग और समय से पहले घिसाव को कम करने में मदद करता है। उपयुक्त त्रिज्या वर्कपीस सामग्री, कटिंग क्लीयरेंस और टूलींग आवश्यकताओं पर निर्भर करती है।
सटीक मार्गदर्शक प्रणालियाँ स्टैम्पिंग के दौरान सटीक पंच-टू-डाई संरेखण बनाए रखती हैं। गाइड पिन, बुशिंग, वियर प्लेट और हील ब्लॉक पार्श्व बलों को नियंत्रित करने और टूलींग के गलत संरेखण को रोकने में मदद करते हैं। उचित मार्गदर्शन असमान घिसाव को कम करता है, आयामी सटीकता में सुधार करता है, और डाई सेवा जीवन को बढ़ाता है।
प्रेस टन भार और फ्रेम कठोरता सीधे मुद्रांकन सटीकता और टूलींग स्थायित्व को प्रभावित करती है। अत्यधिक रैम या बिस्तर विक्षेपण से असमान निकासी, उपकरण घिसाव और पंच टूटना हो सकता है। पर्याप्त क्षमता, संरचनात्मक कठोरता और उचित शॉक नियंत्रण वाले प्रेस का चयन करने से स्थिर उत्पादन बनाए रखने में मदद मिलती है।
स्टैम्पिंग स्नेहक बनाने के संचालन के दौरान घर्षण, गर्मी और सामग्री के आसंजन को कम करते हैं। सीधे तेल, पानी में घुलनशील स्नेहक और उपयुक्त एक्सट्रीम प्रेशर (ईपी) एडिटिव्स अलग-अलग प्रदर्शन लाभ प्रदान करते हैं। स्नेहक का चयन शीट धातु से मेल खाना चाहिए, दबाव बनाना, और गैलिंग और टूल घिसाव को कम करने के लिए परिचालन स्थितियों से मेल खाना चाहिए।
स्वचालित स्नेहन प्रणाली मुद्रांकन के दौरान लगातार स्नेहक वितरण प्रदान करती है। प्रोग्राम करने योग्य स्प्रे सिस्टम अनुप्रयोग के समय और मात्रा को नियंत्रित करते हैं, शुष्क संपर्क, अतिरिक्त तेल की खपत और ऑपरेटर परिवर्तनशीलता को कम करते हैं। उचित स्नेहन गठन की स्थिरता में सुधार करता है और टूलींग रखरखाव अंतराल को बढ़ाने में मदद करता है।
इन-डाई सेंसर और ध्वनिक निगरानी प्रणालियाँ गंभीर टूलींग क्षति होने से पहले स्टैम्पिंग असामान्यताओं का पता लगाने में मदद करती हैं। सेंसर सामग्री फीडिंग, स्ट्रिपिंग बल और असामान्य काटने वाले कंपन की निगरानी कर सकते हैं। स्लग खींचने, पंच घिसने या गलत संरेखण का शीघ्र पता लगाने से अप्रत्याशित डाउनटाइम कम हो जाता है और निवारक रखरखाव में सहायता मिलती है।
नियमित पंच और डाई शार्पनिंग कटिंग की गुणवत्ता बनाए रखती है और किनारे के अत्यधिक घिसाव को रोकती है। रखरखाव अंतराल में स्ट्रोक गिनती, गड़गड़ाहट की ऊंचाई और टूलींग की स्थिति पर विचार करना चाहिए। उचित पीसने, ठंडा करने और चमकाने से उपकरण की कठोरता को बनाए रखने, काटने की ज्यामिति को बहाल करने और लगातार मुद्रांकन प्रदर्शन को बनाए रखने में मदद मिलती है।
मानकीकृत डाई हैंडलिंग और भंडारण प्रक्रियाएं आकस्मिक क्षति, क्षरण और सेटअप त्रुटियों को रोकने में मदद करती हैं। उचित उठाने वाले उपकरण का उपयोग करें, बंद ऊंचाई और प्रेस सेटिंग्स को सत्यापित करें, और भंडारण के दौरान उपयुक्त जंग संरक्षण लागू करें। लगातार संचालन प्रक्रियाएं टूलींग सुरक्षा, विश्वसनीयता और उत्पादन के लिए तत्परता में सुधार करती हैं।
टूलींग रखरखाव रिकॉर्ड पूर्वानुमानित रखरखाव और निरंतर सुधार का समर्थन करते हैं। आवर्ती समस्याओं की पहचान करने के लिए स्ट्रोक गणना, शार्पनिंग ऑपरेशन, घटक प्रतिस्थापन और डाई समायोजन को ट्रैक करें। इस जानकारी का विश्लेषण करने से रखरखाव कार्यक्रम को अनुकूलित करने, टूलींग अपग्रेड का मूल्यांकन करने और दीर्घकालिक उत्पादन लागत को कम करने में मदद मिलती है।
टूलींग जीवन का विस्तार एक व्यापक, इंजीनियर रणनीति की मांग करता है। यदि प्रेस संरेखण, स्क्रैप शेडिंग और क्लीयरेंस त्रुटिपूर्ण रहते हैं तो टूल स्टील ग्रेड को अपग्रेड करना पूरी तरह से अप्रभावी है। आपको पहले यांत्रिक आधार पर ध्यान देना होगा।
अपने स्टैम्पिंग परिचालन को तुरंत स्थिर करने के लिए, इन कार्रवाई योग्य चरणों को लागू करें:
सटीक घिसाव तंत्र की पहचान करने के लिए अपने उच्चतम-रखरखाव वाले डाई पर कठोर विफलता विश्लेषण करें।
नई सामग्रियों में निवेश करने से पहले प्रेस समानता, बिस्तर विक्षेपण और आंतरिक डाई गाइडिंग सिस्टम का ऑडिट और सही करें।
भयावह डबल-हिट को खत्म करने के लिए स्लग क्लीयरेंस चैनलों को फिर से डिज़ाइन करें और सक्रिय इजेक्टर पिन स्थापित करें।
स्वचालित स्प्रे सिस्टम के माध्यम से लागू लक्षित चरम दबाव (ईपी) एडिटिव्स को शामिल करने के लिए स्नेहक रसायन विज्ञान को अपग्रेड करें।
गंभीर धार क्षरण होने से पहले उपकरणों को तेज करने के लिए स्ट्रोक-गिनती-आधारित भविष्य कहनेवाला रखरखाव कार्यक्रम में संक्रमण।
उत्तर: औसत जीवन सामग्री और डिज़ाइन के आधार पर काफी भिन्न होता है। एक पारंपरिक डी2 डाई स्टैम्पिंग माइल्ड स्टील शार्पनिंग के बीच 100,000 स्ट्रोक चला सकता है। पतले विद्युत स्टील पर स्टैम्पिंग करने वाली एक कार्बाइड डाई 2 मिलियन स्ट्रोक से अधिक हो सकती है। एएचएसएस पर मोहर लगाने से ये अंतराल काफी कम हो जाते हैं। विशिष्ट अनुप्रयोग के अनुसार आधारभूत अपेक्षाएँ निर्धारित की जानी चाहिए।
उत्तर: तंग निकासी से घर्षण बढ़ता है, जिससे तेजी से गर्मी बढ़ती है और गंभीर पित्त होता है। ढीली निकासी सामग्री को कतरनी के बजाय मोड़ने के लिए मजबूर करती है, जिससे किनारों की गोलाई तेज हो जाती है और बड़ी गड़गड़ाहट पैदा होती है। सटीक क्लीयरेंस साफ फ्रैक्चर सुनिश्चित करते हुए घर्षण को कम करता है, सीधे टूलींग की दीर्घायु बढ़ाता है।
ए: कोटिंग फ्लेकिंग, या अंडे के छिलके का प्रभाव, तब होता है जब टूल स्टील सब्सट्रेट कठोर पीवीडी परत को सहारा देने के लिए बहुत नरम होता है। उच्च मुद्रांकन दबाव के तहत, सब्सट्रेट विकृत हो जाता है, जिससे कठोर कोटिंग टूट जाती है और अलग हो जाती है। कोटिंग को सहारा देने के लिए उचित ताप उपचार या प्री-नाइट्राइडिंग की आवश्यकता होती है।
उत्तर: आमतौर पर इसकी अनुशंसा नहीं की जाती है. जबकि कार्बाइड अत्यधिक घिसाव प्रतिरोध प्रदान करता है, यह अत्यधिक भंगुर होता है। एएचएसएस को बड़े पैमाने पर टन भार की आवश्यकता होती है और यह महत्वपूर्ण झटके और कंपन उत्पन्न करता है। यह प्रभाव लोडिंग आम तौर पर कार्बाइड के छिद्रों को तोड़ देती है। पाउडर मेटलर्जी (पीएम) स्टील्स एएचएसएस के लिए कठोरता और पहनने के प्रतिरोध का बेहतर संतुलन प्रदान करते हैं।
उत्तर: धातु की थकान के कारण कॉइल स्प्रिंग्स समय के साथ अपनी ताकत खो देते हैं, जिसके परिणामस्वरूप स्ट्रिपर पैड पर असमान दबाव होता है। यह असमान दबाव पार्श्व पंच विक्षेपण और टूटने का कारण बनता है। नाइट्रोजन गैस स्प्रिंग्स अपने पूरे जीवनचक्र में निरंतर, समान दबाव प्रदान करते हैं, यह सुनिश्चित करते हुए कि स्ट्रिपिंग के दौरान पंच पूरी तरह से संरेखित रहता है।
ए: स्लग खींचना मुख्य रूप से पंच फेस और स्क्रैप के बीच वैक्यूम बनने या डाई बटन में अपर्याप्त ड्राफ्ट कोण के कारण होता है। भारी स्नेहक से यह और बढ़ जाता है। एयर इजेक्टर पिन, वैक्यूम ब्लॉक या विशेष पंच फेस ज्योमेट्री का उपयोग करने से सक्शन टूट जाता है और स्लग को नीचे धकेल दिया जाता है।


