
दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-१२ मूल:साइट


हेवी-ड्यूटी फॉर्मिंग उपकरण का चयन दशकों तक उत्पादन क्षमता, भाग की गुणवत्ता और सुविधा लेआउट को निर्धारित करता है। एक बड़े शीट मेटल पैनल को बनाने के लिए सटीक विक्षेपण नियंत्रण के विरुद्ध विशाल टन भार आवश्यकताओं को संतुलित करने की आवश्यकता होती है। आपको सामग्री प्रवाह और चक्र समय दक्षता को एक साथ प्रबंधित करना होगा। गलत ड्राइव मैकेनिज्म या फ्रेम प्रकार का चयन करने से उच्च स्क्रैप दर होती है, समय से पहले डाई घिसाव तेज हो जाता है, और व्यापक डाउनटाइम का कारण बनता है। यह मार्गदर्शिका हाइड्रोलिक, मैकेनिकल और सर्वो-संचालित प्रणालियों की तुलना करते हुए एक तकनीकी मूल्यांकन ढांचा प्रदान करती है। हम विस्तार से बताते हैं कि ड्राइव कीनेमेटिक्स और फ़्रेम आर्किटेक्चर विशिष्ट बड़े-प्रारूप वाली स्टैम्पिंग आवश्यकताओं के साथ कैसे संरेखित होते हैं। आप मशीन विशिष्टताओं को सीधे अपने हिस्से की ज्यामिति और उत्पादन मात्रा से मेल करना सीखेंगे। इन यांत्रिक अंतरों को समझकर, आप इंस्टॉलेशन को अधिक इंजीनियरिंग या कम आकार दिए बिना अपनी उत्पादन लाइन के लिए आवश्यक सटीक उपकरण निर्दिष्ट कर सकते हैं।
हाइड्रोलिक प्रेस पूरे स्ट्रोक के दौरान पूर्ण टन भार प्रदान करते हैं, जिससे वे बड़े, जटिल पैनलों को गहराई से खींचने के लिए डिफ़ॉल्ट विकल्प बन जाते हैं।
मैकेनिकल प्रेस (विशेष रूप से लिंक-ड्राइव कॉन्फ़िगरेशन) उच्च-मात्रा, उथले पैनल उत्पादन के लिए बेहतर स्ट्रोक-प्रति-मिनट (एसपीएम) प्रदान करते हैं।
सर्वो-संचालित प्रेस प्रोग्राम योग्य स्ट्रोक प्रोफाइल प्रदान करते हैं, जो यांत्रिक प्रेस की गति के साथ हाइड्रोलिक सिस्टम की डीप-ड्रॉ क्षमताओं को जोड़ते हैं, भले ही उच्च प्रारंभिक कैपएक्स पर।
बड़े पैनल उत्पादन के लिए स्ट्रेट-साइड (एच-फ्रेम) आर्किटेक्चर अनिवार्य है; गैप-फ़्रेम प्रेस ऑफ-सेंटर लोड के तहत कोणीय विक्षेपण को रोकने के लिए आवश्यक कठोरता प्रदान नहीं कर सकते हैं।
विषयसूची
सही टन भार की गणना एक को निर्दिष्ट करने में पहला कदम है बड़ी शीट मेटल प्रेस । इंजीनियर सामग्री कतरनी ताकत, सामग्री की मोटाई और कट या फॉर्म की कुल परिधि के आधार पर आवश्यक टन भार की गणना करते हैं। मूल ब्लैंकिंग फॉर्मूला परिधि की लंबाई को सामग्री की मोटाई और सामग्री की कतरनी ताकत से गुणा करता है। फिर आपको उपकरण की टूट-फूट और सामग्री में भिन्नता को ध्यान में रखते हुए एक सुरक्षा कारक, आम तौर पर 20 प्रतिशत, जोड़ना होगा।
उदाहरण के लिए, 0.125-इंच माइल्ड स्टील (50,000 पीएसआई कतरनी ताकत) से 120-इंच परिधि वाले पैनल को खाली करने के लिए 375 टन बल की आवश्यकता होती है। 20 प्रतिशत सुरक्षा कारक जोड़ने से आवश्यकता 450 टन तक बढ़ जाती है। विभिन्न सामग्रियाँ इस गणना में भारी परिवर्तन लाती हैं।
सामग्री का प्रकार | औसत कतरनी ताकत (पीएसआई) | गठन विशेषता |
|---|---|---|
एल्यूमिनियम (5052-एच32) | 28,000 | पित्त निकलने की संभावना, पॉलिश किए गए टूलींग की आवश्यकता होती है |
माइल्ड स्टील (1018) | 50,000 | अत्यधिक पूर्वानुमानित सामग्री प्रवाह |
स्टेनलेस स्टील (304) | 75,000 | उच्च कार्य-कठोरता दर के लिए धीमी गति की आवश्यकता होती है |
उन्नत उच्च शक्ति इस्पात (एएचएसएस) | 120,000+ | अत्यधिक स्प्रिंगबैक, उच्च स्नैप-थ्रू शॉक |
बिस्तर का आकार, या बोल्स्टर क्षेत्र, भी उतना ही महत्वपूर्ण है। बिस्तर में बड़े प्रगतिशील डाई या ट्रांसफर डाई सिस्टम को पूरी तरह से समायोजित करना चाहिए। टूलींग को कभी भी बोल्स्टर प्लेट के ऊपर नहीं लटकाना चाहिए। स्टैम्पिंग चक्र के दौरान ओवरहैंगिंग डाईज़ गंभीर उतार-चढ़ाव वाले क्षण पैदा करती हैं। यह असमान लोडिंग स्लाइड गाइडों को नुकसान पहुंचाती है और समय से पहले खराब होने का कारण बनती है। बिस्तर का आकार तय करते समय, डाई जूते, क्लैम्पिंग तंत्र और किसी भी इन-डाई सेंसिंग उपकरण के भौतिक पदचिह्न को ध्यान में रखें। आपको बिस्तर के नीचे स्वचालित स्क्रैप हटाने वाली प्रणालियों के लिए भी मंजूरी की आवश्यकता है।
विभिन्न मुद्रांकन कार्यों के लिए विशिष्ट प्रेस बल, गति और गति नियंत्रण की आवश्यकता होती है। ब्लैंकिंग और पंचिंग के लिए उच्च गति संचालन और शॉक प्रतिरोध की आवश्यकता होती है, जबकि गहरी ड्राइंग के लिए नियंत्रित गति और निरंतर बल की आवश्यकता होती है। झुकना और सिक्का बनाना बॉटम-डेड-सेंटर (बीडीसी) के पास सटीक बल वितरण पर निर्भर करता है। ऑपरेशन के लिए प्रेस क्षमताओं का मिलान करने से फॉर्मिंग सटीकता में सुधार होता है, डाई घिसाव कम होता है और लगातार उत्पादन गुणवत्ता सुनिश्चित होती है।
गहराई खींचें और सामग्री प्रवाह सीधे मुद्रांकन गुणवत्ता को प्रभावित करते हैं। प्रेस स्ट्रोक की लंबाई, उपलब्ध टन भार और रैम गति को पैनल की ज्यामिति और सामग्री गुणों से मेल खाना चाहिए। डाई कुशन या नाइट्रोजन स्प्रिंग्स के माध्यम से नियंत्रित उचित ब्लैंक-होल्डर दबाव, गहरी ड्राइंग के दौरान झुर्रियों और फटने को रोकने में मदद करता है। सटीक बल और गति नियंत्रण सुसंगत पैनल आयामों का समर्थन करते हैं।
प्रति मिनट स्ट्रोक (एसपीएम) स्टैम्पिंग उत्पादकता निर्धारित करते हैं, लेकिन उच्च गति हमेशा दक्षता में सुधार नहीं करती है। ब्लैंकिंग ऑपरेशन आम तौर पर तेजी से चल सकता है, जबकि गहरी ड्राइंग के लिए सामग्री क्षति को रोकने के लिए धीमी, नियंत्रित गति की आवश्यकता होती है। स्ट्रोक की लंबाई को अनुकूलित करने, गति बनाने और स्वचालित फीडिंग से उत्पादन आउटपुट, भाग की गुणवत्ता और उपकरण दक्षता को संतुलित करने में मदद मिलती है।
हाइड्रोलिक प्रेस पूरे स्ट्रोक में नियंत्रणीय गठन बल प्रदान करते हैं, जो उन्हें गहरी ड्राइंग और बड़े पैनल बनाने के लिए उपयुक्त बनाता है। समायोज्य रैम गति, स्ट्रोक की लंबाई और रुकने का समय सामग्री प्रवाह को प्रबंधित करने और दोषों को कम करने में मदद करता है। हालांकि आम तौर पर मैकेनिकल प्रेस की तुलना में धीमी गति से, हाइड्रोलिक सिस्टम ऑटोमोटिव पैनल, उपकरण आवास और जटिल धातु घटकों के लिए लचीलापन प्रदान करते हैं।
मैकेनिकल प्रेस उच्च गति, दोहराए जाने योग्य मुद्रांकन संचालन प्रदान करने के लिए फ्लाईव्हील-चालित तंत्र का उपयोग करते हैं। मानक क्रैंक प्रेस ब्लैंकिंग और उथले फॉर्मिंग के लिए उपयुक्त होते हैं, लिंक-ड्राइव प्रेस बेहतर सामग्री प्रवाह के लिए धीमी फॉर्मिंग गति प्रदान करते हैं, और नकल-संयुक्त प्रेस सिक्का बनाने और सटीक आकार देने के लिए बीडीसी के पास उच्च बल प्रदान करते हैं। उनकी उच्च उत्पादकता उन्हें निरंतर विनिर्माण के लिए उपयुक्त बनाती है।
सर्वो-चालित प्रेस पूरे स्ट्रोक के दौरान रैम की गति, स्थिति और गति प्रोफाइल को समायोजित करने के लिए प्रोग्रामयोग्य मोटर नियंत्रण का उपयोग करते हैं। वे प्रक्रिया लचीलेपन में सुधार और संभावित रूप से ऊर्जा खपत को कम करते हुए गहरी ड्राइंग, ब्लैंकिंग और सटीक फॉर्मिंग जैसे संचालन का समर्थन करते हैं। हालाँकि प्रारंभिक निवेश और नियंत्रण-प्रणाली की जटिलता अधिक है, सर्वो प्रेस विभिन्न पैनल डिज़ाइन बनाने वाले निर्माताओं के लिए लाभ प्रदान करते हैं।
ड्राइव प्रकार | टन भार उपलब्धता | गति (एसपीएम) | सर्वोत्तम अनुप्रयोग | प्राथमिक सीमा |
|---|---|---|---|---|
हाइड्रोलिक | पूरा स्ट्रोक | धीमी से मध्यम | गहरी ड्राइंग, परिवर्तनशील स्ट्रोक | द्रव रखरखाव, धीमा चक्र |
यांत्रिक (क्रैंक) | केवल बीडीसी के पास | बहुत ऊँचा | खाली होना, उथला बनना | निश्चित स्ट्रोक, उच्च प्रभाव झटका |
यांत्रिक (लिंक) | केवल बीडीसी के पास | उच्च | मध्यम ड्राइंग, ऑटो पैनल | जटिल यांत्रिक जुड़ाव |
इमदादी संचालित | निर्देशयोग्य | मध्यम से उच्च | जटिल गठन, बहुउद्देश्यीय | उच्च प्रारंभिक पूंजीगत व्यय |
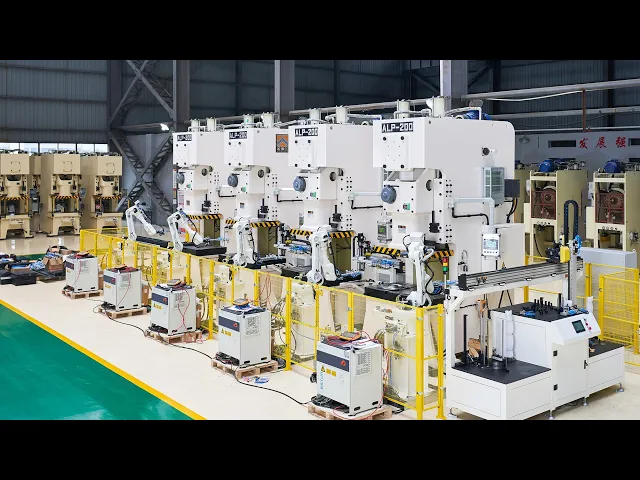
स्ट्रेट-साइड (एच-फ्रेम) प्रेस उच्च संरचनात्मक कठोरता और समान भार वितरण प्रदान करते हैं, जो उन्हें बड़े-पैनल मुद्रांकन के लिए आदर्श बनाते हैं। उनके प्रबलित फ्रेम, प्रीलोडेड टाई-रॉड और सटीक स्लाइड गाइड विक्षेपण को कम करते हैं और स्लाइड-टू-बोल्स्टर समानता बनाए रखते हैं। यह स्थिरता फॉर्मिंग सटीकता में सुधार करती है, डाई घिसाव को कम करती है, और उच्च-टन भार के तहत लगातार उत्पादन का समर्थन करती है।
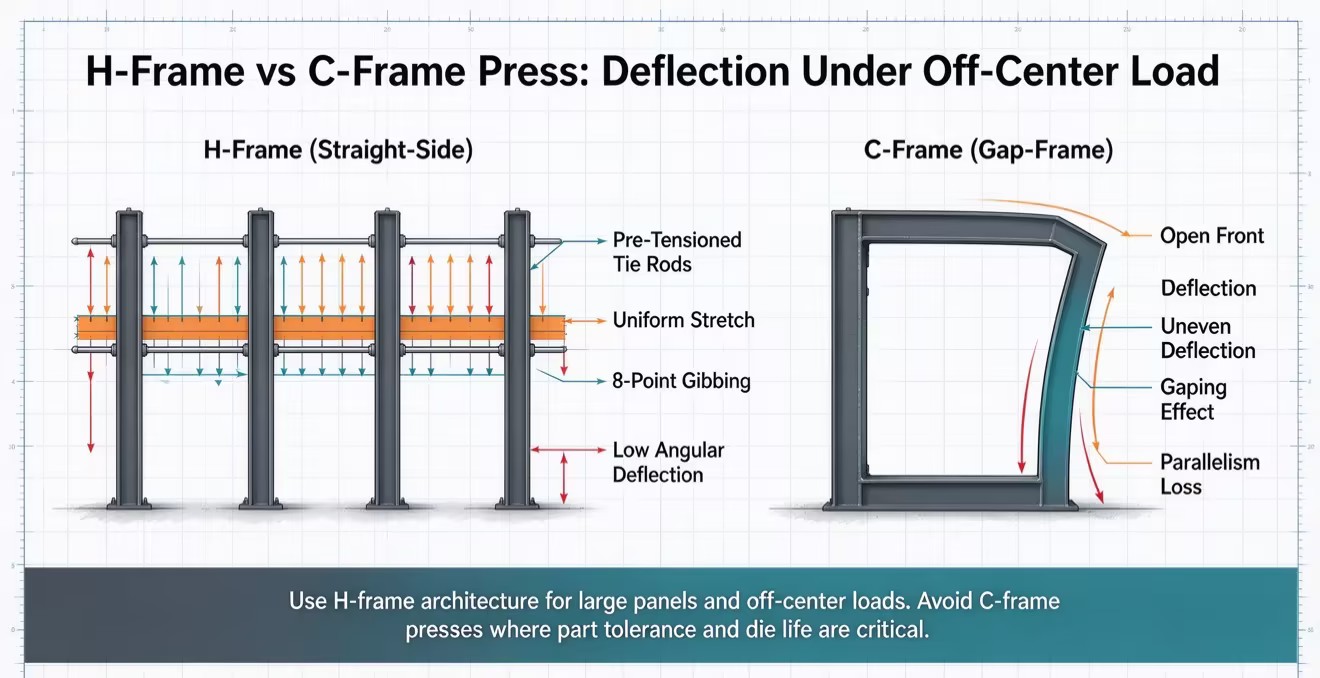
गैप-फ़्रेम (सी-फ़्रेम) प्रेस सुविधाजनक टूलिंग एक्सेस और लचीली सामग्री हैंडलिंग प्रदान करते हैं लेकिन भारी या ऑफ-सेंटर भार के तहत फ़्रेम विक्षेपण के प्रति अधिक संवेदनशील होते हैं। अत्यधिक विरूपण डाई संरेखण को प्रभावित कर सकता है, टूलींग घिसाव को तेज कर सकता है, और भाग की सटीकता को कम कर सकता है। बड़े-पैनल स्टैम्पिंग के लिए, जब उच्च कठोरता और परिशुद्धता की आवश्यकता होती है, तो आमतौर पर स्ट्रेट-साइड प्रेस को प्राथमिकता दी जाती है।
टूलींग अनुकूलता सीधे मुद्रांकन गुणवत्ता और उत्पादन लचीलेपन को प्रभावित करती है। डाई कुशन गहरी ड्राइंग के दौरान खाली-होल्डिंग बल को नियंत्रित करते हैं, जिससे झुर्रियों और सामग्री के फटने को रोकने में मदद मिलती है। हाइड्रोलिक कुशन समायोज्य दबाव नियंत्रण प्रदान करते हैं, जबकि क्विक डाई चेंज (क्यूडीसी) सिस्टम टूलींग प्रतिस्थापन को सरल बनाते हैं और डाउनटाइम को कम करते हैं। संगत टूलींग और स्वचालन सुविधाओं का चयन करने से दक्षता में सुधार होता है और स्थिरता बनती है।
स्वचालित सामग्री प्रबंधन से बड़े-पैनल स्टैम्पिंग में सुरक्षा, दक्षता और स्थिरता में सुधार होता है। डिस्टैकर्स, रोबोटिक ट्रांसफ़र और डबल-ब्लैंक डिटेक्टर विश्वसनीय शीट फीडिंग और पार्ट मूवमेंट का समर्थन करते हैं। प्रेस और ट्रांसफर उपकरण के बीच उचित तालमेल टकराव को रोकता है, टूलींग की सुरक्षा करता है और स्थिर उच्च मात्रा में उत्पादन को सक्षम बनाता है।
प्रेस ऊर्जा दक्षता ड्राइव तकनीक, संचालन चक्र और उत्पादन आवश्यकताओं पर निर्भर करती है। हाइड्रोलिक प्रेस लचीला बल नियंत्रण प्रदान करते हैं, मैकेनिकल प्रेस निरंतर उच्च-मात्रा मुद्रांकन के लिए कुशल होते हैं, और सर्वो प्रेस संभावित पुनर्योजी ऊर्जा पुनर्प्राप्ति के साथ प्रोग्राम योग्य गति प्रदान करते हैं। बिजली की खपत, रखरखाव लागत और उत्पादन दक्षता का मूल्यांकन करने से निर्माताओं को दीर्घकालिक परिचालन खर्चों को अनुकूलित करने में मदद मिलती है।
सामग्री कतरनी ताकत और परिधि सूत्रों का उपयोग करके सटीक टन भार आवश्यकताओं की गणना करें, उपकरण पहनने के लिए 20 प्रतिशत सुरक्षा मार्जिन जोड़ें।
किसी भी उपकरण विनिर्देश को अंतिम रूप देने से पहले अपनी सुविधा की नींव क्षमता, गड्ढे की गहराई की क्षमता और ओवरहेड क्रेन सीमा का ऑडिट करें।
सामग्री प्रवाह गतिशीलता को सत्यापित करने के लिए अपने वास्तविक टूलींग और उत्पादन सामग्री का उपयोग करके शॉर्टलिस्ट किए गए निर्माताओं से भौतिक डाई परीक्षणों का अनुरोध करें।
कोणीय विक्षेपण को रोकने और अपने टूलींग निवेश को ऑफ-सेंटर लोडिंग क्षति से बचाने के लिए विशेष रूप से स्ट्रेट-साइड फ्रेम आर्किटेक्चर निर्दिष्ट करें।
ए: टन भार पूरी तरह से सामग्री की मोटाई, कतरनी ताकत और कुल कट परिधि पर निर्भर करता है। हालांकि कोई सार्वभौमिक न्यूनतम नहीं है, बड़े ऑटोमोटिव या उपकरण पैनल बनाने के लिए आमतौर पर 600 टन से शुरू होने वाली मशीनों की आवश्यकता होती है। आवश्यक ब्लैंकिंग बलों को संभालने और बड़े स्थानांतरण डाईज़ के लिए पर्याप्त बिस्तर स्थान प्रदान करने के लिए हेवी-ड्यूटी अनुप्रयोग अक्सर 2,000 टन से अधिक होते हैं।
उत्तर: गहरी ड्राइंग के लिए हाइड्रोलिक सिस्टम बेहतर हैं। वे संपूर्ण स्ट्रोक लंबाई में पूर्ण रेटेड टन भार प्रदान करते हैं। यह मोटर को रोके बिना गहरे, नियंत्रित सामग्री प्रवाह की अनुमति देता है। मैकेनिकल प्रणालियाँ स्ट्रोक में ऊपर उपलब्ध टन भार को खो देती हैं, जिससे मशीन को गंभीर रूप से ओवरसाइज़ किए बिना गहरे ड्रॉ को मुश्किल या असंभव बना दिया जाता है।
उत्तर: हाँ, कई अनुप्रयोगों में। सर्वो ड्राइव प्रोग्रामयोग्य स्ट्रोक प्रोफाइल प्रदान करते हैं, जिससे उन्हें हाइड्रोलिक सिस्टम की धीमी गति और रुकने के समय की नकल करने की अनुमति मिलती है। वे मैकेनिकल सिस्टम के हाई-स्पीड रिट्रैक्ट और एप्रोच चरणों के साथ संयुक्त हाइड्रोलिक्स की डीप-ड्रॉ क्षमताएं प्रदान करते हैं, जो दुकान के फर्श पर बेजोड़ लचीलापन प्रदान करते हैं।
ए: डाई कुशन डाई के अंदर खाली होल्डर रिंग पर ऊपर की ओर दबाव डालता है। यह नियंत्रित होल्डिंग दबाव शीट धातु को झुर्रियों से बचाता है क्योंकि इसे गहरे ड्रॉ ऑपरेशन के दौरान डाई कैविटी में खींच लिया जाता है। यह सामग्री प्रवाह का प्रबंधन करता है और जटिल ज्यामिति में आंशिक अखंडता बनाए रखता है।
ए: ऑफ-सेंटर लोडिंग तब होती है जब गठन बल रैम के नीचे पूरी तरह से केंद्रित नहीं होते हैं, जिससे गंभीर पलटाव के क्षण पैदा होते हैं। आपको इन ताकतों का विरोध करने के लिए मजबूत 8-पॉइंट स्लाइड गाइड के साथ एक स्ट्रेट-साइड (एच-फ्रेम) डिज़ाइन का चयन करना होगा। गैप-फ़्रेम मशीनें ऑफ-सेंटर लोड के तहत असमान रूप से विक्षेपित होती हैं, जिससे भाग की सहनशीलता नष्ट हो जाती है और डाई घिसाव तेज हो जाता है।
ए: उच्च-टन भार वाली मशीनों को निचले फ्रेम घटकों, डाई कुशन और स्क्रैप कन्वेयर को रखने के लिए गहरे कंक्रीट के गड्ढों की आवश्यकता होती है। नींव में भारी प्रबलित कंक्रीट होनी चाहिए जो गतिशील आघात भार को अवशोषित करने के लिए डिज़ाइन की गई हो। स्थापना से पहले मृदा असर परीक्षण, द्रव प्रबंधन के लिए नाबदान पंप और कंपन अलगाव पैड अनिवार्य इंजीनियरिंग आवश्यकताएं हैं।


